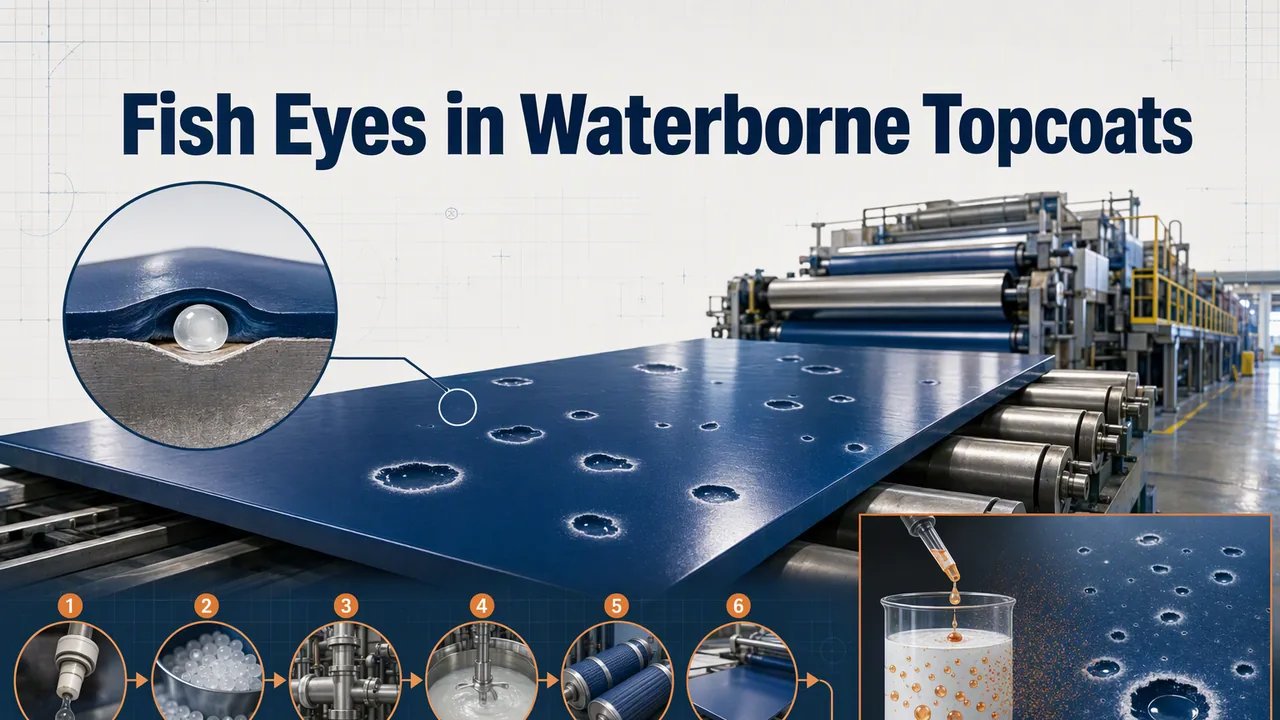
Un acabado de cuero salió de línea con una docena de cráteres del tamaño de una cabeza de alfiler repartidos por un panel, y lo primero que se propuso en la reunión fue añadir más agente humectante. Esa es la medida que garantiza empeorarlo. Un ojo de pescado es un punto donde la película húmeda se niega a asentarse: sobre el panel hay algo con menor energía superficial que el recubrimiento, y la película se retira de ahí. La tensión superficial gana esa discusión siempre, y por eso añadir agente de nivelación convierte tantas veces doce cráteres en sesenta.
Los ojos de pescado en acabados base agua tienen seis causas habituales, y solo una de ellas es el propio recubrimiento. Aquí tiene cómo identificar la suya dentro de un turno y qué hacer con el aditivo que provoca más que ningún otro.
Qué es físicamente un ojo de pescado
Un cráter se forma donde el recubrimiento se encuentra con una zona cuya energía superficial es menor que la tensión superficial del propio recubrimiento. La película no puede mojarla, se retira, y el líquido se acumula en el borde de esa retirada dejando el anillo elevado alrededor de un centro desnudo que todos reconocemos. El diámetro de ese anillo es una medida aproximada de la contaminación. Un cráter de uno o dos milímetros proviene de una gota visible o de una partícula. Un campo de cráteres por debajo de 0,5 mm suele indicar un aerosol, una niebla o un vapor, y esa diferencia apunta a causas distintas.
En planta hay dos detalles que importan. Los recubrimientos base agua son más sensibles a esto que los base disolvente con el mismo nivel de contaminación, porque el agua tiene una tensión superficial mucho mayor (unos 72 mN/m, frente a aproximadamente 25 de un disolvente típico). Y los bordes de los cráteres siguen siendo visibles tras el curado aunque el fondo del cráter tenga solo unas pocas micras de profundidad, así que un defecto sin efecto medible sobre el espesor de película sigue leyéndose como rechazo en inspección.
Otros tres defectos reciben el nombre de ojos de pescado y no deberían: los poros por disolvente o aire atrapado, los cráteres de espuma donde una burbuja rompió antes de que la película nivelara, y el deshumectado sobre un sustrato realmente aceitoso, como una pieza que aún lleva agente desmoldeante. La tabla los separa.
| Lo que se ve | Qué es | Confírmelo con |
|---|---|---|
| Punto desnudo redondo con anillo elevado, 1–2 mm | Ojo de pescado clásico por una gota o una partícula de contaminación de baja energía | Pulverización sobre placa de vidrio del mismo lote: el cráter aparece también ahí |
| Campo denso de cráteres por debajo de 0,5 mm | Contaminante en suspensión, niebla o vapor, o aerosol de aceite procedente de la línea de aire | Prueba de soplado: solo aire sobre una placa de vidrio limpia durante cinco segundos |
| Orificios pequeños de paredes definidas, sin anillo | Picaduras por disolvente o aire ocluido, no por contaminación | Verifique el tiempo de evaporación, el espesor de película y la temperatura del sustrato |
| Depresiones irregulares poco profundas, a menudo en forma de banda | Espuma que se rompió después de la aplicación | Observe la superficie del tanque y la línea de retorno antes de la probeta |
| Cráteres solo en algunas piezas, más acusados en bordes y esquinas | Contaminación del sustrato: desmoldeante, aceite o un limpiador que dejó residuo | Prueba de ruptura de agua en piezas limpias y sin limpiar, en paralelo |
Seis fuentes, en el orden en que las rastreamos
Seguimos este orden porque va de lo más barato de comprobar a lo más caro, y separa el aire del líquido antes de que nadie toque la fórmula.
- Aire comprimido. Un compresor lubricado con aceite y un filtro coalescente ya cansado meten aerosol fino de aceite en cada pasada. Sujete una placa de vidrio limpia a unos 300 mm delante de la pistola, dispare solo aire durante cinco segundos y lea la placa bajo una luz. Si aparecen rayas o una película tenue, el aire es la fuente, y ningún aditivo lo va a arreglar.
- El sustrato. Desmoldeante, aceite de máquina, crema de manos, estearato de zinc arrastrado de un sellador de lijado y pulimento de silicona usado en un transportador cercano son los sospechosos habituales. Compruebe antes de recubrir: una película de agua limpia que no aguanta una lámina continua durante treinta segundos es una superficie que nada va a mojar de forma uniforme.
- El recubrimiento y sus envases. Un tambor que antes contenía un aditivo de deslizamiento, un cubo de inmersión compartido con un producto de silicona, una bolsa de filtro reutilizada entre mezclas. Todo lo dudoso pasa a un envase nuevo y a un filtrado nuevo antes de la siguiente prueba, no después.
- Herramientas, manos y guantes. Guantes de nitrilo que pasaron por un lavado con suavizante, trapos que tocaron por última vez un lubricante de silicona, una pistola de aspersión cuya válvula de aire se engrasó con grasa de uso general. La silicona se mueve entre superficies por contacto, así que el rastro va hacia atrás por quien tocó la pieza por última vez.
- La cabina y las operaciones vecinas. Un equipo de mantenimiento rociando silicona en una cadena, un taller de moldes al lado desmoldando piezas, una bandeja abierta de antiespumante de silicona. La silicona en el aire viaja. Cuelgue una placa testigo en la cabina, un portaobjetos de vidrio desnudo dejado abierto durante un turno, y al final hágale la prueba de ruptura de agua.
- Los aditivos que se añaden a propósito. El último de la lista y, con frecuencia, la respuesta: un aditivo de deslizamiento o antiarañazos, un antiespumante o un paquete humectante dosificado una vez de más. Es el único caso en que la solución es restar en lugar de limpiar.
Sobredosificación de silicona: cuando el curado se convierte en el defecto
Los aditivos de deslizamiento, en particular los de base silicona, actúan a concentraciones tan bajas que es fácil perder la cuenta de cuánto hay en el tanque. Se suministran como emulsión con un pequeño porcentaje de materia activa y se dosifican en una fracción de punto porcentual sobre la fórmula total. Dos hábitos lo convierten en un defecto.
El primero es tratar la dosis como lineal. El rendimiento de deslizamiento se satura pronto: pasado cierto punto, más aditivo no hace la superficie más deslizante, solo aumenta la silicona libre disponible para craterizar, transferirse a la pieza siguiente y quedarse en la superficie como una capa de desmoldeo a la que no se adherirá la próxima capa. Ese último efecto es el que duele, porque el síntoma aparece tarde, durante el recubrimiento o un ensayo de cinta, y así un problema de contaminación se convierte en una reclamación por desprendimiento seis meses después.
El segundo es rellenar un lote que ya estaba dosificado. En un día de dos turnos, el turno de noche ve un defecto, añade un poco más de lo que añadió el de día y el tanque termina con dos o tres veces la carga prevista. Si no puede decir qué contiene el bidón que tiene en la mano, deje de dosificarlo: diluya una muestra retenida con agua, viértala sobre una placa de vidrio y obsérvela seca.
La disciplina que recomendamos es aburrida y funciona. Prediluya el aditivo 1:10 con agua, añádalo en pasos de 0,05% sobre la fórmula total, vierta un panel pequeño después de cada paso y anote el total acumulado en la tarjeta del lote. Nunca dosifique lo correspondiente a un segundo turno sin tener en la mano un panel del primero.
| Clase de aditivo | Cómo falla | Primera corrección |
|---|---|---|
| Deslizante de silicona o antiarañazos | La dosificación se pasa de la saturación, o el turno siguiente rellena de más. Aparecen cráteres y la adherencia entre capas se pierde sin que se note | Deje de dosificar, prepare una placa con el lote actual y rehaga la formulación con la carga buena conocida más reciente |
| Antiespumante | Se dosifica por encima de la tolerancia del desespumante para bajar la espuma rápido; aparecen cráteres con centro marcado y, a veces, velo | Reduzca la dosis a la mitad y corrija la aireación mecánica: bomba, línea de retorno, mezcla de alto cizallamiento |
| Agente humectante | Se añade para corregir cráteres que ha causado otra cosa; lo que hace es extender el defecto | Identifique primero el contaminante, antes de añadir una sola gota |
Ensayar cada sospechoso dentro de un mismo turno
- Haga la prueba de aire con burbujas. Si la placa de vidrio queda limpia, la línea de aire queda descartada y puede dejar de mantenerla por ahora.
- Pruebe la rotura de película en dos paneles del mismo montón: uno tal como llegó y otro limpiado con el disolvente que usa realmente. El método está normalizado como ASTM F22 y da una respuesta de sí o no. Si la ruptura es parcial, el limpiador no está haciendo su trabajo.
- Pulverice el lote sospechoso sobre una placa de vidrio limpia. El vidrio no tiene aceite, ni desmoldante, ni grano, así que las cráteres que aparezcan ahí aíslan el líquido del sustrato.
- Compare con una muestra de retención tomada antes del último reabastecimiento, el objeto más útil de la planta y el que casi nadie guarda.
- Solo entonces modifique la fórmula, una variable a la vez, con la placa de vidrio como árbitro. Un cambio que no puede reproducir en vidrio es un cambio que no ha hecho.
Resistencia al rayado sin aditivo deslizante de silicona
Si la silicona es el origen de las cráteres, la respuesta honesta es que puede que no la necesite. La resistencia al roce y al rayado también puede venir por vía de partículas: una microdispersión fina de cera que sobresale ligeramente de la película y absorbe el maltrato en lugar del ligante. YT-6359 es el aditivo que suministramos para esa función, con 40 ± 2% de sólidos y pH 7–10, punto de fusión de la cera de 115–130 °C y diluible en agua en cualquier proporción.
Dos números deciden si encaja, y ambos están en su TDS. Es una vía física, así que la dosis no es un vestigio: 5–10% sobre fórmula total es donde la resistencia a la abrasión se manifiesta en un acabado adecuado. Y es una pasta de cera mate, así que con un 5% de adición el brillo a 60° cae unos 20 unidades. En un acabado transparente de alto brillo eso es un no rotundo, y preferimos decirlo antes de que usted lo descubra en el brillómetro. Donde el acabado ya es mate o satinado, el mate llega gratis junto con la protección al rayado, que es la situación en la mayoría de acabados de cuero. Una nota de compatibilidad de la misma ficha: mantenga fuera de la mezcla las materias primas de alcohol-éster C16, porque la dispersión flocula con ellas.
La resistencia al rayado también se mide en lugar de discutirse. ISO 1518-1 El método del estilete con carga constante da un resultado de pasa o no pasa bajo una carga definida, o bien la carga mínima que penetra la película. Aplique la fórmula anterior y la nueva sobre el mismo sustrato con el mismo curado y deje que el valor de carga decida.
Conviene tener clara una distinción: si el defecto es de flujo y no de deshumectación, se trata de un problema reológico y ningún aditivo de tensión superficial corresponde en la solución. Nuestro artículo sobre nivelación y resistencia al escurrimiento aborda ese balance, y un nivelante asociativo no iónico como YT-255D, dosificado al 0.5–2.0% de la fórmula, corrige el flujo sin meter silicona cerca del tanque. La vía de microdispersión de cera está en nuestra gama de aditivos especiales.
Preguntas frecuentes sobre ojos de pescado en acabados base agua
¿Puedo agregar más humectante para tapar los ojos de pescado?
No. El humectante baja la tensión superficial del recubrimiento, pero el contaminante la baja aún más en ese punto, así que la película igual se retira. Lo que cambia es la forma del defecto: suele extenderse en un cráter más ancho y superficial que se lee como velo en lugar de anillo. Primero identifique el contaminante.
¿Hay que desmontar toda la línea cuando entra silicona?
Muchas veces es la manguera y no la línea. La silicona persiste en materiales blandos, y pasarle solvente de limpieza rara vez alcanza una vez que migró a la pared de la manguera. Reemplace mangueras, filtros y cualquier elastómero que haya tocado el lote con silicona, lave las partes rígidas y recubra un panel de prueba. Hacer circular solvente de limpieza por una línea contaminada normalmente solo redistribuye la silicona.
¿Cómo sé si los cráteres vienen del recubrimiento y no de mis paneles?
Pulverice el mismo lote sobre una placa de vidrio limpia y sobre un panel de la pila. El vidrio no tiene aceite, ni desmoldante, ni grano, así que permite separar las variables. Si aparecen cráteres en el vidrio, el problema está en el recubrimiento o en el aire; si solo salen en los paneles, el origen es el sustrato o la forma en que se limpió.
Si está rastreando craterización en una línea y quiere saber si el aditivo de su tanque es de tipo deslizante o de tipo partícula, consulte con nuestro laboratorio de aplicaciones enviando la ficha del lote y un panel rechazado. Con dos fotografías y los niveles de adición suele bastar para identificar el origen.