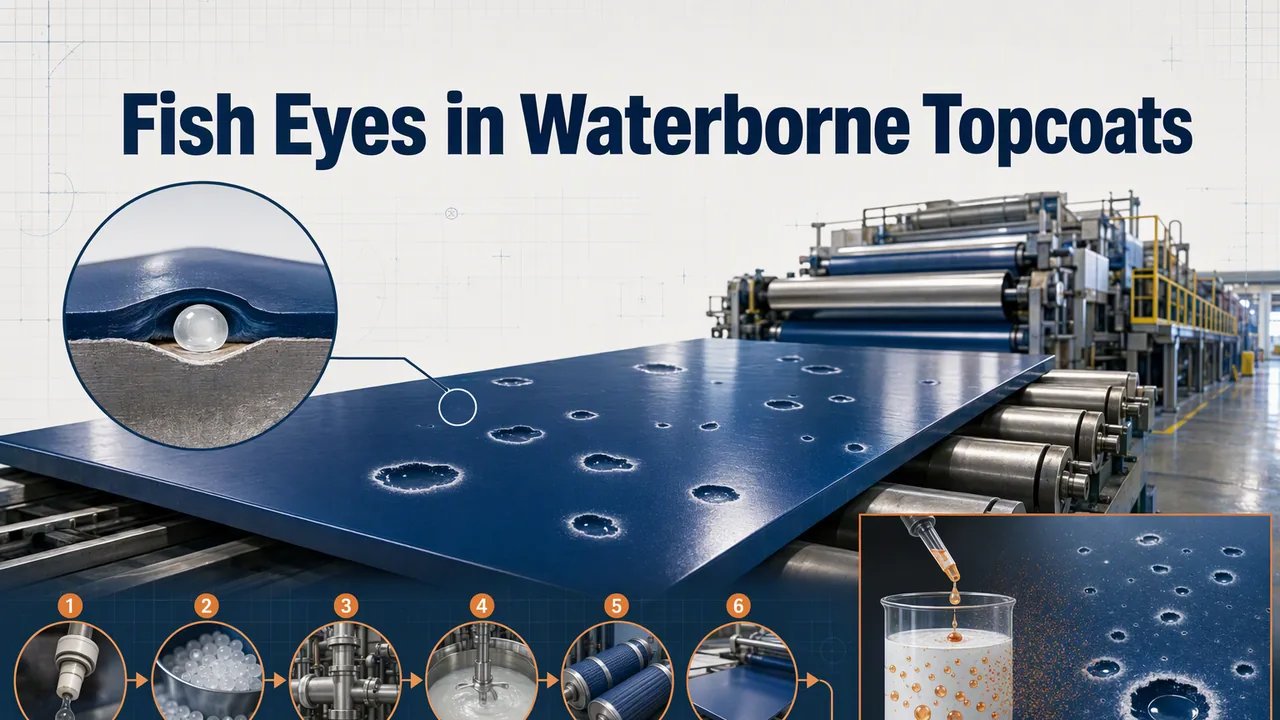
Um topcoat para couro saiu da linha com uma dúzia de crateras do tamanho de cabeça de alfinete espalhadas por um painel, e a primeira sugestão na reunião foi adicionar mais agente molhante. Essa é justamente a medida que garante que o problema piore. Um fish eye é um ponto onde o filme úmido se recusa a assentar: algo com energia superficial menor que a do revestimento está sobre o painel, e o filme se afasta dali. A tensão superficial vence essa discussão sempre, e é por isso que adicionar flow agent tantas vezes transforma doze crateras em sessenta.
Fish eyes em topcoats base água têm seis origens comuns, e só uma delas é o próprio revestimento. Veja como identificar a sua dentro de um turno e o que fazer com o aditivo que causa mais crateras do que qualquer outro.
O que é um fish eye, fisicamente
Uma cratera se forma onde o revestimento encontra um ponto cuja energia superficial é menor que a tensão superficial do próprio revestimento. O filme não consegue molhar esse ponto, então recua, e o líquido se acumula na borda do recuo, deixando o anel elevado ao redor de um centro exposto que todo mundo reconhece. O diâmetro desse anel é uma medida aproximada da contaminação. Uma cratera de um a dois milímetros veio de uma gota visível ou de uma partícula. Um campo de crateras abaixo de 0,5 mm geralmente indica aerossol, névoa ou vapor, e essa diferença aponta para origens distintas.
Dois detalhes importam no chão de fábrica. Revestimentos base água são mais sensíveis a isso que os base solvente no mesmo nível de contaminação, porque a água tem tensão superficial muito mais alta (cerca de 72 mN/m, contra aproximadamente 25 de um solvente típico). E as bordas das crateras continuam visíveis após a cura mesmo quando o fundo da cratera tem só alguns mícrons de profundidade, então um defeito sem efeito mensurável na espessura do filme ainda é reprovado na inspeção.
Outros três defeitos são chamados de fish eye e não deveriam ser: pinholes de solvente ou ar presos, crateras de espuma onde uma bolha estourou antes de o filme nivelar, e desmolhamento sobre um substrato genuinamente oleoso, como uma peça que ainda carrega agente desmoldante. A tabela separa os casos.
| O que você vê | O que é | Como confirmar |
|---|---|---|
| Ponto redondo exposto com anel elevado, 1–2 mm | Fish eye clássico, de uma gota ou partícula de contaminação de baixa energia | Spray do mesmo lote em placa de vidro: a cratera também aparece lá |
| Campo denso de crateras abaixo de 0,5 mm | Contaminante transportado pelo ar, névoa ou vapor, ou aerossol de óleo da linha de ar | Teste do sopro: apenas ar sobre uma placa de vidro limpa por cinco segundos |
| Pequenos furos com paredes nítidas, sem anel | Furos de alfinete por solvente ou ar preso, não por contaminação | Verifique o tempo de flash-off, a espessura do filme e a temperatura do substrato |
| Depressões rasas irregulares, muitas vezes em faixa | Espuma que rompeu após a aplicação | Observe a superfície do tanque e a linha de retorno antes do painel |
| Crateras apenas em algumas peças, piores nas bordas e cantos | Contaminação do substrato: desmoldante, óleo ou um limpador que deixou resíduo | Teste de quebra d'água em peças limpas e não limpas lado a lado |
Seis fontes, na ordem em que rastreamos cada uma
Seguimos essa ordem porque vai do mais barato de verificar ao mais caro, e separa o ar do líquido antes que alguém mexa na fórmula.
- Ar comprimido. Um compressor lubrificado a óleo com filtro coalescente já saturado joga aerossol fino de óleo em cada passagem. Segure uma placa de vidro limpa a uns 300 mm na frente da pistola, acione só o ar por cinco segundos e leia a placa sob uma luz. Riscos ou um filme tênue indicam que a fonte é o ar, e nenhum aditivo resolve isso.
- O substrato. Desmoldante, óleo de máquina, creme para as mãos, estearato de zinco arrastado de um selador para lixamento e silicone em spray usado numa esteira próxima são os suspeitos de sempre. Teste antes de aplicar: um filme de água limpa que não se mantém contínuo por trinta segundos é uma superfície que nada vai molhar de forma uniforme.
- O revestimento e suas embalagens. Um tambor que já armazenou aditivo de deslizamento, um balde de imersão compartilhado com produto à base de silicone, uma meia de filtro reutilizada entre bateladas. Qualquer item duvidoso recebe recipiente novo e filtração nova antes do próximo teste, não depois.
- Ferramentas, mãos e luvas. Luvas de nitrila que passaram por lavagem com amaciante, panos que encostaram por último num lubrificante de silicone, uma pistola cuja válvula de ar foi engraxada com graxa de uso geral. O silicone migra entre superfícies pelo toque, então o vestígio volta pela mão de quem manuseou a peça por último.
- A cabine e as operações vizinhas. Uma equipe de manutenção aplicando silicone numa corrente, uma moldagem ao lado desmoldando peças, uma bandeja aberta de antiespumante à base de silicone. Silicone no ar se espalha. Pendure uma placa testemunha na cabine, uma lâmina de vidro limpa deixada aberta por um turno, e faça o teste de quebra d'água no final.
- Os aditivos que você coloca de propósito. Último item da lista e, na maioria das vezes, o culpado: um aditivo de deslizamento ou antirrisco, um antiespumante ou um pacote de umectação reforçado uma vez além da conta. É o único caso em que a solução é subtrair, não limpar.
Excesso de silicone: quando a cura vira defeito
Aditivos de deslizamento, principalmente os à base de silicone, atuam em concentrações tão baixas que é fácil perder a conta do que já tem no tanque. São fornecidos como emulsão com poucos por cento de ativo, dosados a uma fração de por cento sobre a fórmula total. Dois hábitos transformam isso em defeito.
O primeiro é tratar a dose como linear. O desempenho de deslizamento satura cedo: passado certo ponto, mais aditivo não deixa a superfície mais escorregadia, só aumenta o silicone livre disponível para craterar, transferir para a próxima peça e ficar na superfície como uma camada de desmoldante à qual a próxima demão não consegue aderir. Esse último efeito é o que dói, porque o sintoma aparece tarde, na reaplicação ou no teste de fita, e é assim que um problema de contaminação vira uma reclamação de descolamento seis meses depois.
O segundo é reforçar um lote que já foi dosado. Em um dia de dois turnos, o turno da noite vê um defeito, adiciona um pouco mais do que o turno do dia adicionou, e o tanque termina com duas ou três vezes a carga pretendida. Se você não sabe dizer o que tem no balde que está segurando, pare de dosar: dilua uma amostra retida em água, verta em uma placa de vidro e observe seca.
A disciplina que recomendamos é sem graça e funciona. Pré-dilua o aditivo 1:10 em água, adicione em etapas de 0,05% sobre a fórmula total, verta um pequeno painel após cada etapa e anote o total acumulado na ficha do lote. Nunca dose o equivalente a um segundo turno sem ter em mãos um painel do primeiro turno.
| Classe de aditivo | Como dá errado | Primeira correção |
|---|---|---|
| Silicone de deslizamento ou anti-risco | A dosagem passa do ponto de saturação, ou o próximo turno repõe o produto. Surgem crateras, e a aderência na reaplicação morre silenciosamente | Pare a dosagem, aplique um painel do lote atual, refaça com a última carga que se mostrou boa |
| Antiespumante | Dosado além da tolerância do antiespumante para derrubar a espuma rápido; crateras com centro afiado, às vezes névoa | Reduza a dose pela metade e corrija a aeração mecânica: bomba, linha de retorno, mistura de alto cisalhamento |
| Agente molhante | Adicionado para curar crateras causadas por outro fator; espalha o defeito | Identifique o contaminante primeiro, antes de adicionar uma única gota |
Testar cada suspeito dentro de um turno
- Faça o teste de sopro no ar. Se a placa de vidro permanecer limpa, a linha de ar está descartada e você pode parar de mantê-la por enquanto.
- Faça o teste de quebra de filme em dois painéis da mesma pilha: um como chegou, outro limpo com o solvente que você realmente usa. O método é padronizado como ASTM F22 e dá uma resposta de vai ou não vai. Quebras parciais significam que o cleaner não está fazendo o trabalho dele.
- Aplique o lote suspeito com spray sobre uma placa de vidro limpa. O vidro não tem óleo, nem desmoldante, nem grão, então as crateras ali isolam o líquido do substrato.
- Compare com uma amostra retida coletada antes do último complemento — o objeto mais útil da fábrica e o que quase ninguém guarda.
- Só então mexa na fórmula, uma variável por vez, com a placa de vidro como árbitro. Uma mudança que você não consegue reproduzir no vidro é uma mudança que você não fez.
Resistência a riscos sem aditivo de deslizamento à base de silicone
Se o silicone é a fonte das crateras, a resposta honesta é que talvez você não precise dele. A resistência a marcas e riscos também pode vir por via particulada: uma microdispersão fina de cera que fica ligeiramente acima do filme e absorve o abuso no lugar do binder. YT-6359 é o aditivo que fornecemos para essa função, com 40 ± 2% de sólidos e pH 7–10, ponto de fusão da cera de 115–130 °C e diluível em água em qualquer proporção.
Dois números decidem se ele encaixa, e ambos estão na sua TDS. É uma via física, então a dose não é traço: 5–10% sobre a fórmula total é onde a resistência à abrasão aparece em um topcoat adequado. E é uma pasta de cera mate, então com 5% de adição o gloss a 60° cai cerca de 20 unidades. Em um topcoat clear de alto brilho isso é inviável, e preferimos dizer isso a você descobrir no medidor de gloss. Onde o acabamento já é mate ou acetinado, o efeito mate vem de graça junto com a proteção contra riscos, que é a situação na maioria dos acabamentos para couro. Uma nota de compatibilidade da mesma ficha: mantenha matérias-primas de éster de álcool C16 fora da mistura, porque a dispersão flocula com elas.
A resistência a riscos também é mensurável, não discutível. ISO 1518-1 especifica o método da agulha com carga constante, que fornece um resultado de passa ou falha sob uma carga definida, ou a carga mínima que penetra no filme. Rode a fórmula antiga e a nova no mesmo substrato, com a mesma cura, e deixe o número da carga decidir.
Uma distinção que vale manter clara: se o seu defeito é de escoamento e não de desmolhamento, trata-se de um problema de reologia, e nenhum aditivo de tensão superficial entra na solução. Nosso artigo sobre nivelamento e resistência ao escorrimento cobre esse trade-off, e um nivelador associativo não iônico como o YT-255D, dosado a 0,5–2,0% da fórmula, corrige o escoamento sem colocar silicone perto do tanque. A rota da microdispersão de cera está na nossa linha de aditivos especiais.
Perguntas frequentes sobre fish eye em topcoat base água
Posso adicionar mais agente molhante para cobrir os fish eyes?
Não. O agente molhante reduz a tensão superficial do revestimento, mas o contaminante reduz ainda mais naquele ponto, então o filme continua se afastando. O que muda é o formato do defeito: muitas vezes ele se espalha em uma cratera mais larga e rasa, que aparece como névoa em vez de anel. Encontre o contaminante primeiro.
Preciso desmontar a linha inteira quando entra silicone?
Muitas vezes é a mangueira, não a linha. O silicone persiste em materiais macios, e passar pano com solvente de limpeza raramente resolve depois que ele migrou para a parede da mangueira. Troque mangueiras, filtros e qualquer elastômero que tenha tocado o lote com silicone, faça o flush das partes rígidas e então repinte um painel. Circular solvente de limpeza por uma linha contaminada geralmente só redistribui o silicone.
Como sei se as crateras vieram do revestimento e não dos meus painéis?
Aplique o mesmo lote com spray sobre uma placa de vidro limpa e sobre um painel retirado da pilha. O vidro não tem óleo, nem desmoldante, nem grão, então ele isola as variáveis. Crateras no vidro apontam para o revestimento ou para o ar; crateras só nos painéis apontam para o substrato ou para a forma como ele foi limpo.
Se você está caçando crateras na linha e quer saber se o aditivo que está no tanque é do tipo deslizante ou do tipo particulado, fale com o nosso laboratório de aplicação e envie a ficha do lote junto com um painel rejeitado. Duas fotos e os teores de adição normalmente já bastam para identificar a origem.