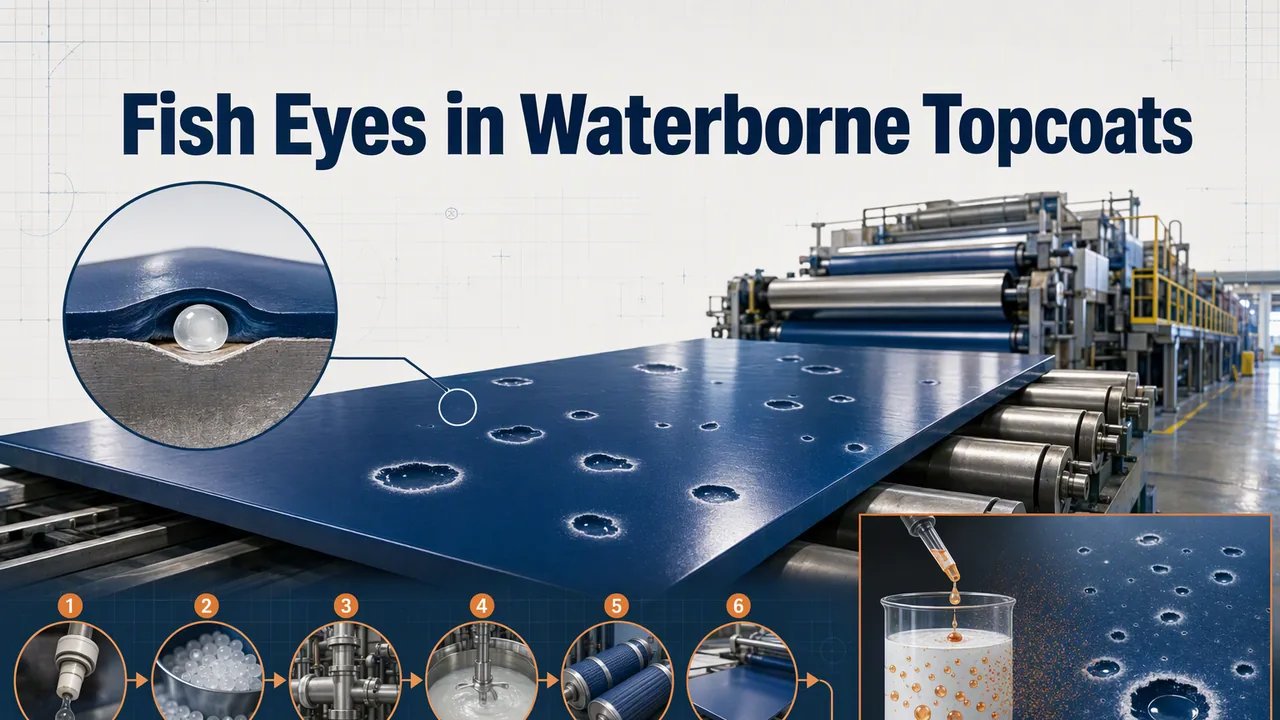
Ein Ledertopcoat lief mit einem Dutzend nadelkopfgrößer Krater über eine Platte von der Linie, und der erste Vorschlag in der Besprechung war, mehr Netzmittel zuzugeben. Das ist die eine Maßnahme, die garantiert alles schlimmer macht. Ein Fischauge ist eine Stelle, an der der nasse Film nicht liegen will: Irgendetwas mit niedrigerer Oberflächenenergie als die Beschichtung liegt auf der Platte, und der Film zieht sich davon zurück. Die Oberflächenspannung gewinnt dieses Duell jedes Mal – deshalb werden aus zwölf Kratern so oft sechzig, wenn man Verlaufsmittel nachkippt.
Fischaugen in wässrigen Topcoats haben sechs typische Ursachen, und nur eine davon ist die Beschichtung selbst. Hier steht, wie Sie Ihre Ursache innerhalb einer Schicht eingrenzen – und was Sie gegen das Additiv tun, das mehr Fischaugen verursacht als alles andere.
Was ein Fischauge physikalisch ist
Ein Krater entsteht dort, wo die Beschichtung auf eine Stelle trifft, deren Oberflächenenergie niedriger ist als die eigene Oberflächenspannung. Der Film kann sie nicht benetzen, zieht sich zurück, und die Flüssigkeit staut sich am Rand des Rückzugs zu dem erhabenen Ring um eine blanke Mitte, den jeder kennt. Der Durchmesser dieses Rings ist ein grobes Maß für die Kontamination. Ein Krater von ein bis zwei Millimetern stammt von einem sichtbaren Tropfen oder einem Partikel. Ein Feld von Kratern unter 0,5 mm deutet meist auf ein Aerosol, einen Nebel oder einen Dampf hin – und dieser Unterschied weist auf verschiedene Quellen.
In der Fertigung zählen zwei Details. Wässrige Beschichtungen reagieren bei gleichem Kontaminationsgrad empfindlicher als lösemittelhaltige, weil Wasser eine deutlich höhere Oberflächenspannung hat (etwa 72 mN/m gegenüber rund 25 bei einem typischen Lösemittel). Und die Kraterränder bleiben nach der Härtung sichtbar, selbst wenn der Kraterboden nur wenige Mikrometer tief ist – ein Fehler ohne messbaren Einfluss auf die Schichtdicke gilt bei der Prüfung trotzdem als Ausschuss.
Drei andere Fehlerbilder werden fälschlich als Fischauge bezeichnet: Nadelstiche von eingeschlossenem Lösemittel oder Luft, Schaumkrater, bei denen eine Blase vor dem Verlaufen des Films geplatzt ist, und Entnetzung auf einem tatsächlich öligen Substrat, etwa einem Formteil, das noch Trennmittel trägt. Die Tabelle grenzt sie voneinander ab.
| Was Sie sehen | Was es ist | So bestätigen Sie es |
|---|---|---|
| Runde blanke Stelle mit erhabenem Ring, 1–2 mm | Klassisches Fischauge von einem Tropfen oder einem Partikel niedrigenergetischer Kontamination | Sprühversuch derselben Charge auf der Glasplatte: Der Krater tritt dort ebenfalls auf |
| Dichte Kraterfelder unter 0,5 mm | Luftgetragene Verunreinigungen, Nebel oder Dampf bzw. Ölaerosol aus der Druckluftleitung | Blasversuch: fünf Sekunden lang nur Luft auf eine saubere Glasplatte blasen |
| Kleine Löcher mit scharfen Rändern, kein Ring | Nadelstiche durch eingeschlossenes Lösemittel oder Luft, keine Verunreinigung | Ablüftzeit, Schichtdicke und Substrattemperatur prüfen |
| Unregelmäßige flache Mulden, oft in einem Band | Schaum, der nach dem Auftragen zusammengefallen ist | Vor dem Panel die Oberfläche im Vorlagebehälter und die Rücklaufleitung ansehen |
| Krater nur auf manchen Teilen, an Kanten und Ecken stärker ausgeprägt | Substratverunreinigung: Trennmittel, Öl oder ein Reiniger, der Rückstände hinterlassen hat | Wasserbruchtest an gereinigten und ungereinigten Teilen nebeneinander |
Sechs Quellen, in der Reihenfolge, in der wir sie abarbeiten
Wir gehen diese Reihenfolge durch, weil sie von billig zu prüfen bis teuer zu beheben reicht – und weil sie die Luft von der Flüssigkeit trennt, bevor irgendjemand an der Rezeptur dreht.
- Druckluft. Ein ölgeschmierter Kompressor mit einem müden Koaleszenzfilter drückt feines Ölaerosol in jeden Durchgang. Halten Sie eine saubere Glasplatte etwa 300 mm vor die Pistole, fünf Sekunden nur Luft, und lesen Sie die Platte unter Licht ab. Schlieren oder ein schwacher Film heißen: Die Luft ist die Quelle, und kein Additiv behebt das.
- Das Substrat. Trennmittel, Maschinenöl, Handcreme, Zinkstearat aus einem Schleifgrund und Silikonpolitur vom benachbarten Förderband sind die üblichen Verdächtigen. Vor dem Beschichten testen: Ein Film aus klarem Wasser, der keine dreißig Sekunden lang eine geschlossene Fläche hält, ist eine Oberfläche, die nichts gleichmäßig benetzt.
- Der Lack und seine Gebinde. Ein Fass, in dem mal ein Slip-Additiv war, ein Tauchbehälter, der mit einem Silikonprodukt geteilt wird, ein Filtersack, der über mehrere Ansätze wiederverwendet wurde. Alles Fragwürdige bekommt vor dem nächsten Versuch ein frisches Gebinde und frische Filtration – nicht danach.
- Werkzeuge, Hände und Handschuhe. Nitrilhandschuhe, die durch eine Weichspülerwäsche gingen, Lappen, die zuletzt ein Silikonschmierstoff berührt haben, eine Spritzpistole, deren Luftventil mit Allzweckfett geschmiert wurde. Silikon wandert per Kontakt von Fläche zu Fläche, die Spur führt also rückwärts über denjenigen, der das Teil zuletzt angefasst hat.
- Die Kabine und die benachbarten Bereiche. Eine Instandhaltungscrew, die Silikon auf eine Kette sprüht, eine Formenwerkstatt nebenan, die Teile entformt, eine offene Wanne mit Silikonentschäumer. Silikon in der Luft legt Strecken zurück. Hängen Sie eine Zeugenplatte in die Kabine, einen blanken Objektträger, der eine Schicht lang offen liegt, und machen Sie am Ende den Wasserbruchtest.
- Die Additive, die Sie bewusst zugeben. Zuletzt auf der Liste und am häufigsten die Ursache: ein Slip- oder Anti-Kratz-Additiv, ein Antischaummittel oder ein Netzmittelpaket, das einmal zu oft nachdosiert wurde. Hier liegt der Fall anders – die Lösung ist nicht Reinigen, sondern Weglassen.
Silikon-Überdosierung: wenn die Härtung zum Fehlerbild wird
Slip-Additive, speziell die silikonbasierten, arbeiten in so niedrigen Konzentrationen, dass man leicht den Überblick verliert, wie viel im Tank ist. Geliefert werden sie als Emulsion mit wenigen Prozent Aktivstoff, dosiert mit einem Bruchteil eines Prozents, bezogen auf die Gesamtformulierung. Zwei Gewohnheiten machen daraus einen Fehler.
Erstens: die Dosis als linear zu behandeln. Die Slip-Wirkung sättigt früh – ab einem bestimmten Punkt wird die Oberfläche nicht rutschiger, es steigt nur der freie Silikonanteil, der Krater bilden, auf das nächste Teil übertragen und als Trennschicht auf der Oberfläche sitzen kann, auf der die nächste Beschichtung nicht haftet. Genau dieser letzte Effekt tut weh, weil das Symptom spät auftritt, beim Überlackieren oder im Tape-Test – so wird aus einem Kontaminationsproblem eine Abblätterungs-Reklamation ein halbes Jahr später.
Zweitens: eine Charge nachdosieren, die bereits dosiert war. Im Zweischichtbetrieb sieht die Nachtschicht einen Fehler, gibt etwas mehr von dem zu, was die Tagschicht zugegeben hat, und der Tank endet bei der zwei- bis dreifachen vorgesehenen Beladung. Wenn Sie nicht sagen können, was im Fass ist, das Sie gerade in der Hand halten, hören Sie auf zu dosieren: Verdünnen Sie eine Rückstellprobe mit Wasser, gießen Sie sie auf eine Glasplatte und schauen Sie sie trocken an.
Die Disziplin, die wir empfehlen, ist unspektakulär – und sie funktioniert. Verdünnen Sie das Additiv 1:10 mit Wasser, geben Sie es in Schritten von 0,05 % auf die Gesamtformulierung zu, gießen Sie nach jedem Schritt ein kleines Prüfblech und notieren Sie die laufende Summe auf der Chargenkarte. Dosieren Sie nie eine zweite Schicht, ohne ein Prüfblech der ersten Schicht zur Hand zu haben.
| Additivklasse | So geht es schief | Erste Korrektur |
|---|---|---|
| Silikon-Gleitmittel oder Kratzschutz | Die Dosierung rutscht über die Sättigung, oder die zweite Schicht legt noch etwas drauf. Es bilden sich Krater, und die Haftung beim Überlackieren stirbt leise | Dosierung stoppen, eine Platte der aktuellen Charge gießen, mit der letzten bekannt guten Menge neu ansetzen |
| Entschäumer | Über die Toleranz des Entschäumers hinaus dosiert, um den Schaum schnell niederzuschlagen; Krater mit scharfem Zentrum, manchmal Trübung | Dosis halbieren und stattdessen die mechanische Belüftung in Ordnung bringen: Pumpe, Rücklaufleitung, Hochschermischer |
| Netzmittel | Zugegeben, um Krater zu beheben, die etwas anderes verursacht hat; verteilt den Fehler stattdessen | Erst den Verunreiniger identifizieren, bevor auch nur ein Tropfen zugegeben wird |
Jeden Verdächtigen innerhalb einer Schicht testen
- Die Luft mit dem Ausblasversuch prüfen. Bleibt die Glasplatte sauber, ist die Luftleitung entlastet und Sie können die Wartung vorerst einstellen.
- Zwei Platten aus demselben Stapel auf Wasserbruch prüfen: eine wie angeliefert, eine mit dem Lösemittel gereinigt, das Sie tatsächlich verwenden. Das Verfahren ist standardisiert als ASTM F22 und liefert eine Ja/Nein-Antwort. Teilweise Filmbrüche bedeuten, dass der Reiniger seinen Job nicht macht.
- Die verdächtige Charge auf eine saubere Glasplatte sprühen. Glas trägt kein Öl, kein Trennmittel und keine Maserung – Krater dort isolieren die Flüssigkeit vom Substrat.
- Gegen eine Rückstellprobe vergleichen, die vor dem letzten Auffüllen gezogen wurde – das nützlichste Objekt im Werk und das, das fast niemand aufbewahrt.
- Erst dann die Rezeptur ändern, eine Variable nach der anderen, mit der Glasplatte als Schiedsrichter. Eine Änderung, die sich auf Glas nicht reproduzieren lässt, ist keine Änderung.
Kratzfestigkeit ohne Silikon-Gleitadditiv
Wenn Silikon die Ursache der Krater ist, lautet die ehrliche Antwort: Vielleicht brauchen Sie es gar nicht. Mar- und Kratzfestigkeit lässt sich auch über Partikel erreichen – eine feine Wachs-Mikrodispersion, die leicht aus dem Film heraussteht und die Beanspruchung übernimmt statt des Bindemittels. YT-6359 ist das Additiv, das wir für diese Aufgabe liefern: 40 ± 2 % Feststoff, pH 7–10, Wachsschmelzpunkt 115–130 °C und in jedem Verhältnis mit Wasser verdünnbar.
Zwei Zahlen entscheiden über die Eignung, und beide stehen im TDS. Es ist ein physikalischer Weg, also keine Spurenmenge: 5–10 % auf die Gesamtrezeptur – dort zeigt sich die Abriebfestigkeit in einem geeigneten Decklack. Und es ist eine matte Wachspaste, bei 5 % Zugabe fällt der 60°-Glanz um etwa 20 Einheiten. Auf einem hochglänzenden Klarlack ist das ein Ausschlusskriterium, und das sagen wir lieber, als dass Sie es am Glanzmessgerät herausfinden. Wo die Oberfläche ohnehin matt oder seidenmatt ist, kommt die Mattierung gratis mit dem Kratzschutz – so ist die Lage bei den meisten Lederfinishes. Eine Verträglichkeitsnotiz aus demselben Datenblatt: C16-Alkoholester-Rohstoffe aus der Mischung heraushalten, denn die Dispersion flockt damit aus.
Kratzfestigkeit lässt sich auch messen statt diskutieren. ISO 1518-1 legt das Verfahren mit konstanter Last auf die Prüfnadel fest: Entweder gibt es bei einer definierten Last ein Bestehen oder Durchfallen, oder man ermittelt die Mindestlast, bei der die Nadel den Film durchdringt. Alte und neue Rezeptur auf demselben Substrat mit identischer Härtung fahren – dann entscheidet schlicht die Lastzahl.
Eine Unterscheidung sollten Sie sauber auseinanderhalten: Handelt es sich bei Ihrem Fehlerbild um einen Verlauf- und nicht um einen Entnetzungsfehler, dann ist das ein Rheologieproblem, und kein Additiv zur Oberflächenspannung gehört in die Lösung. Unser Beitrag zu Verlauf und Ablaufverhalten behandelt genau diesen Zielkonflikt, und ein nichtionischer assoziativer Verlaufsadditiv wie YT-255D, dosiert mit 0,5–2,0 % bezogen auf die Rezeptur, behebt den Verlauf, ohne Silikon in die Nähe des Tanks zu bringen. Die Route über Wachs-Mikrodispersionen finden Sie in unserer Spezialadditiv-Reihe.
FAQ zu Fischaugen in Wasserlack-Topcoats
Kann ich mehr Netzmittel zugeben, um die Fischaugen zu überdecken?
Nein. Ein Netzmittel senkt die Oberflächenspannung des Lacks, doch der Verunreinigungsstoff senkt sie an dieser Stelle noch weiter – der Film zieht sich trotzdem zurück. Was sich ändert, ist die Form des Fehlers: Häufig breitet er sich zu einem breiteren, flacheren Krater aus, der dann als Trübung statt als Ring erscheint. Suchen Sie zuerst den Verunreinigungsstoff.
Muss ich die ganze Linie zerlegen, sobald Silikon hineingelangt ist?
Oft ist es eher der Schlauch als die Linie. Silikon hält sich in weichen Materialien, und einmal in die Schlauchwand eingewandert, reicht Abwischen mit Reinigungslösungsmittel selten aus. Tauschen Sie Schläuche, Filter und alle Elastomere, die mit der Silikoncharge in Berührung kamen, spülen Sie die harten Teile und beschichten Sie dann ein Panel. Reinigungslösungsmittel durch eine kontaminierte Linie zu zirkulieren, verteilt das Silikon meist nur neu.
Woran erkenne ich, ob die Krater vom Lack und nicht von meinen Panels stammen?
Dieselbe Charge einmal auf eine saubere Glasplatte und einmal auf ein Panel aus dem Stapel spritzen. Glas trägt kein Öl, kein Trennmittel und keine Maserung – damit lassen sich die Einflussgrößen trennen. Krater auf dem Glas deuten auf die Beschichtung oder die Luft, Krater nur auf den Panels auf das Substrat oder auf die Reinigung.
Wenn Sie an der Linie Kraterbildung verfolgen und wissen wollen, ob es sich bei dem Additiv in Ihrem Tank um einen Slip-Typ oder einen Partikeltyp handelt, fragen Sie in unserem Anwendungslabor nach – mit dem Chargenblatt und einem aussortierten Panel. Zwei Fotos und die Dosierungen reichen in der Regel aus, um die Ursache zu benennen.