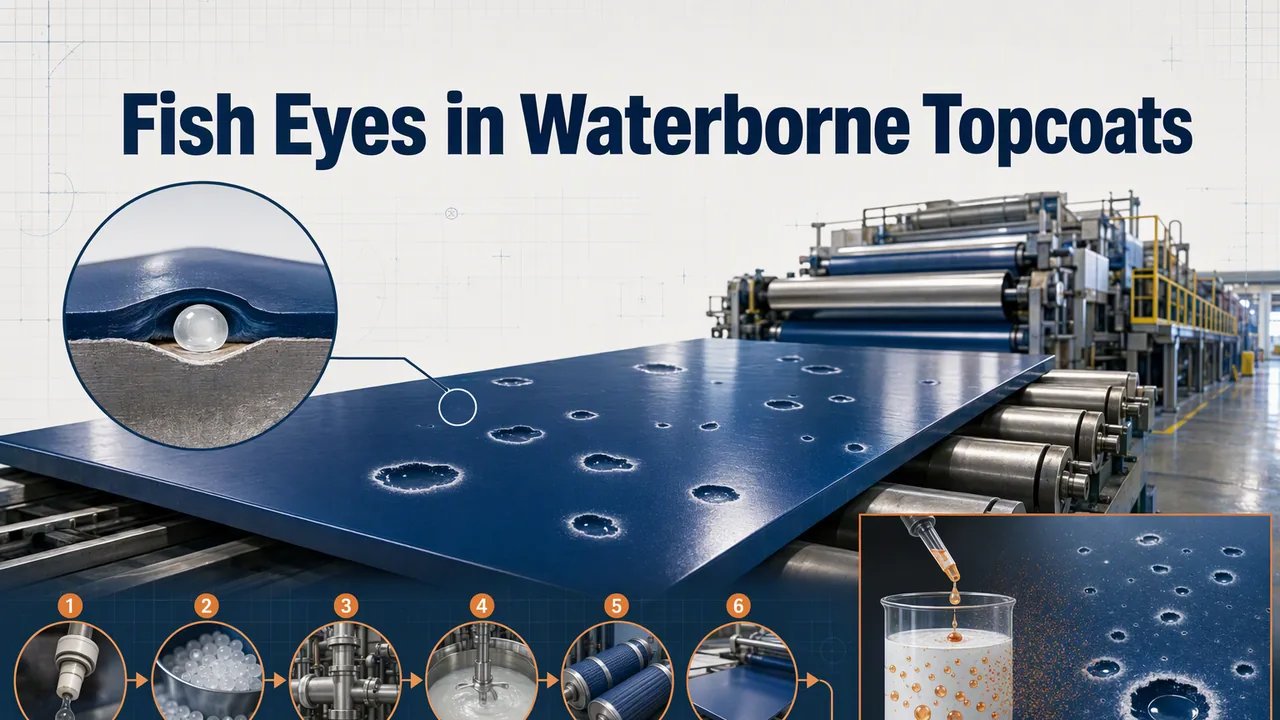
Ada topcoat kulit yang keluar dari lini produksi dengan selusin kawah sebesar kepala jarum tersebar di satu panel, dan saran pertama dalam rapat adalah menambah wetting agent. Justru itu langkah yang paling pasti bikin makin parah. Fish eye adalah titik di mana lapisan basah menolak menempel: ada sesuatu dengan energi permukaan lebih rendah daripada coating yang menempel di panel, dan filmnya menarik diri menjauhinya. Tegangan permukaan selalu menang dalam urusan ini, makanya menambah flow agent sering kali mengubah dua belas kawah jadi enam puluh.
Fish eye pada topcoat waterborne punya enam sumber umum, dan hanya satu di antaranya berasal dari coating itu sendiri. Berikut cara mengidentifikasi penyebabnya dalam satu shift, plus apa yang harus dilakukan terhadap aditif yang paling sering jadi biang keroknya.
Apa sebenarnya fish eye secara fisik
Kawah terbentuk saat coating bertemu titik yang energi permukaannya lebih rendah daripada tegangan permukaan coating itu sendiri. Film tidak bisa membasahi titik itu, jadi ia mundur, dan cairannya menumpuk di tepi munduran sehingga meninggalkan cincin terangkat di sekeliling pusat yang telanjang—itulah yang semua orang kenali. Diameter cincin tersebut kira-kira menunjukkan seberapa besar kontaminasinya. Kawah berukuran satu sampai dua milimeter berasal dari tetesan atau serpihan yang kasat mata. Sedangkan hamparan kawah di bawah 0,5 mm biasanya berarti aerosol, kabut, atau uap, dan perbedaan ini mengarah ke sumber yang berbeda.
Ada dua hal yang penting di lantai produksi. Coating waterborne lebih sensitif terhadap masalah ini dibanding solventborne pada tingkat kontaminasi yang sama, karena air punya tegangan permukaan jauh lebih tinggi (sekitar 72 mN/m, sementara solvent tipikal hanya sekitar 25). Dan bibir kawah tetap terlihat setelah curing meskipun dasar kawahnya cuma sedalam beberapa mikron, jadi cacat yang secara ketebalan film tidak terukur tetap terbaca sebagai reject saat inspeksi.
Tiga cacat lain sering disebut fish eye padahal bukan: pinhole akibat solvent atau udara terjebak, kawah busa tempat gelembung pecah sebelum film rata, dan dewetting pada substrat yang memang berminyak seperti molding yang masih membawa release agent. Tabel berikut memisahkannya.
| Yang terlihat | Apa itu | Konfirmasi dengan |
|---|---|---|
| Bercak telanjang bulat dengan cincin terangkat, 1–2 mm | Fish eye klasik dari tetesan atau serpihan kontaminasi berenergi rendah | Semprot glass plate dari batch yang sama: kawah juga muncul di sana |
| Bidang rapat kawah di bawah 0,5 mm | Kontaminan terbawa udara, kabut atau uap, atau aerosol oli dari saluran udara | Uji semprot: udara saja ke pelat kaca bersih selama lima detik |
| Lubang kecil dengan dinding tajam, tanpa cincin | Pinhole akibat pelarut atau udara terperangkap, bukan kontaminasi | Periksa waktu flash-off, ketebalan film, dan suhu substrat |
| Cekungan dangkal tidak beraturan, sering membentuk pita | Busa yang pecah setelah aplikasi | Lihat permukaan tangki dan jalur balik sebelum panel |
| Kawah hanya pada beberapa bagian, lebih parah di tepi dan sudut | Kontaminasi substrat: release agent, oli, atau cleaner yang meninggalkan residu | Uji water-break pada bagian yang dibersihkan dan tidak dibersihkan secara berdampingan |
Enam sumber, sesuai urutan penelusuran kami
Urutan ini kami pakai karena dimulai dari yang paling murah diperiksa sampai yang paling mahal, dan memisahkan faktor udara dari cairan sebelum ada yang menyentuh formula.
- Udara bertekanan. Kompresor berpelumas oli dengan filter coalescing yang sudah lemah menyemprotkan aerosol oli halus ke setiap pass. Pegang pelat kaca bersih sekitar 300 mm di depan gun, tarik pelatuk hanya untuk udara selama lima detik, lalu baca pelat di bawah cahaya. Ada garis atau lapisan tipis berarti sumbernya udara, dan tidak ada aditif yang bisa memperbaikinya.
- Substrat. Mould release, oli mesin, hand cream, zinc stearate sisa dari sanding sealer, dan silicone polish yang dipakai di conveyor sebelah adalah tersangka biasanya. Uji sebelum coating: lapisan air bersih yang tidak bertahan sebagai selaput menerus selama tiga puluh detik berarti permukaan itu tidak akan dibasahi secara merata oleh apa pun.
- Coating dan wadahnya. Drum yang pernah berisi slip additive, ember celup yang dipakai bareng produk silicone, filter sock yang dipakai ulang lintas batch. Apa pun yang meragukan diganti wadah baru dan difilter ulang sebelum trial berikutnya, bukan sesudahnya.
- Peralatan, tangan, dan sarung tangan. Sarung tangan nitrile yang sempat tercuci pelembut kain, kain yang terakhir menyentuh pelumas silicone, spray gun yang katup udaranya digemuki grease serbaguna. Silicone berpindah antarpermukaan lewat sentuhan, jadi jejaknya bisa dilacak mundur ke siapa pun yang terakhir memegang part tersebut.
- Booth dan operasi di sekitarnya. Tim maintenance yang menyemprot silicone ke rantai, mould shop di sebelah yang melepas part, wadah silicone antifoam yang terbuka. Silicone di udara bisa berpindah. Gantung witness plate di dalam booth, kaca slide bersih yang dibiarkan terbuka selama satu shift, lalu uji water-break di akhir.
- Aditif yang sengaja Anda masukkan ke dalam formula. Ada di urutan terakhir dan paling sering jadi biang keladinya: aditif slip atau anti-gores, antifoam, atau paket wetting yang dosisnya kelebihan sekali saja. Hanya di kasus ini solusinya justru mengurangi, bukan membersihkan.
Overdosis silikon: saat curing malah jadi cacat
Aditif slip, terutama yang berbasis silikon, bekerja pada konsentrasi yang sangat rendah sehingga mudah kehilangan jejak berapa banyak yang sudah masuk ke tangki. Produk ini dipasok sebagai emulsi dengan bahan aktif hanya beberapa persen, dan didosis pada fraksi persen dari total formula. Dua kebiasaan mengubahnya jadi cacat.
Pertama, menganggap dosisnya linear. Performa slip cepat jenuh: lewat titik tertentu, penambahan aditif tidak membuat permukaan makin licin, hanya menambah silikon bebas yang bisa membentuk crater, berpindah ke part berikutnya, dan tertinggal di permukaan sebagai lapisan release yang membuat coat berikutnya tidak bisa menempel. Efek terakhir inilah yang paling merugikan, karena gejalanya baru muncul belakangan, saat recoating atau uji tape, dan di situlah masalah kontaminasi berubah menjadi keluhan peeling enam bulan kemudian.
Kedua, menambah dosis ke batch yang sudah didosis. Pada hari kerja dua shift, shift malam melihat cacat, menambahkan sedikit dari apa pun yang ditambahkan shift siang, dan tangki berakhir dengan dua sampai tiga kali loading yang dimaksud. Kalau Anda tidak bisa memastikan apa isi drum yang sedang dipegang, berhenti mendosisnya: encerkan sampel yang disimpan dengan air, tuang ke plat kaca, dan lihat setelah kering.
Disiplin yang kami rekomendasikan memang membosankan tapi terbukti berhasil. Pra-encer aditif 1:10 dengan air, tambahkan bertahap 0,05% dari total formula, tuang panel kecil setelah tiap tahap, dan tulis total berjalan di kartu batch. Jangan pernah mendosis untuk shift kedua tanpa panel dari shift pertama di tangan.
| Kelas aditif | Cara salahnya | Koreksi pertama |
|---|---|---|
| Silicone slip atau anti-scratch | Dosisnya melewati titik jenuh, atau shift kedua menambah takaran. Kawah mulai muncul, dan daya rekat recoat mati perlahan tanpa disadari | Hentikan dosing, cetak panel dari batch yang sedang jalan, lalu bikin ulang pada loading terakhir yang masih bagus |
| Antifoam | Diberikan melebihi toleransi defoamer buat menekan busa secepat mungkin; hasilnya kawah dengan pusat tajam, kadang disertai haze | Potong dosisnya setengah dan perbaiki aerasi mekanisnya: pompa, return line, high-shear mix |
| Wetting agent | Ditambahkan buat menutup kawah yang penyebabnya lain; malah menyebarkan defect-nya | Identifikasi kontaminannya dulu, sebelum menambah setetes pun |
Uji tiap tersangka dalam satu shift
- Blow test udaranya. Kalau glass plate tetap bersih, jalur udara bebas dari tuduhan dan Anda bisa berhenti merawatnya untuk sementara.
- Water-break dua panel dari tumpukan yang sama: satu apa adanya saat datang, satu lagi dibersihkan pakai solvent yang benar-benar Anda pakai. Metodenya distandarkan sebagai ASTM F22 dan langsung memberi jawaban lanjut/tidak. Kalau hasilnya pecah-pecah, berarti cleaner-nya belum bekerja sebagaimana mestinya.
- Semprotkan batch yang dicurigai ke pelat kaca bersih. Kaca tidak mengandung minyak, tidak ada release agent, dan permukaannya halus, jadi crater yang muncul di situ murni berasal dari cairannya, bukan dari substrat.
- Bandingkan dengan sampel yang disimpan sebelum penambahan terakhir. Ini benda paling berguna di pabrik, tapi justru hampir tidak ada yang menyimpannya.
- Baru setelah itu ubah formulanya, satu variabel per percobaan, dengan pelat kaca sebagai penentu. Perubahan yang tidak bisa direproduksi di kaca berarti belum benar-benar terjadi.
Ketahanan gores tanpa aditif slip silikon
Kalau silikon yang jadi biang crater, jawaban jujurnya: mungkin memang tidak perlu. Ketahanan mar dan gores juga bisa didapat lewat jalur partikel, yaitu mikro-dispersi wax halus yang sedikit menonjol di atas film dan menanggung beban gesekan menggantikan binder. YT-6359 adalah aditif yang kami pasok untuk peran itu, dengan solid 40 ± 2% dan pH 7–10, titik leleh wax 115–130 °C, serta bisa diencerkan penuh dengan air pada rasio berapa pun.
Ada dua angka yang menentukan cocok atau tidaknya, dan keduanya tercantum di TDS. Ini jalur fisik, jadi dosisnya bukan jumlah trace: 5–10% dari total formula adalah rentang di mana ketahanan abrasi mulai terlihat pada topcoat yang sesuai. Karena ini pasta wax matte, pada penambahan 5% gloss 60° turun sekitar 20 unit. Untuk clear topcoat high-gloss, ini jelas tidak bisa dipakai, dan kami lebih baik bilang terus terang daripada Anda baru tahu setelah cek gloss meter. Kalau finish-nya memang matte atau satin, efek matting datang sekalian dengan perlindungan gores, dan itulah kondisi pada sebagian besar finish kulit. Satu catatan kompatibilitas dari lembar yang sama: jangan campurkan bahan baku alkohol-ester C16 ke dalam blend, karena dispersinya akan terflokulasi.
Ketahanan gores juga bisa diukur, bukan sekadar diperdebatkan. ISO 1518-1 menentukan metode stylus beban konstan, yang memberikan hasil lulus atau gagal pada beban tertentu atau beban minimum yang menembus film. Jalankan formula lama dan formula baru pada substrat yang sama dengan curing yang sama, lalu biarkan angka beban yang menentukan.
Satu perbedaan yang perlu diingat: kalau defect-nya adalah flow dan bukan dewetting, itu masalah rheologi dan tidak ada additive tegangan permukaan yang cocok untuk solusinya. Ulasan kami tentang leveling dan ketahanan sag membahas trade-off tersebut, dan leveler asosiatif nonionik seperti YT-255D, dengan dosis 0,5–2,0% dari formula, mengatasi flow tanpa menempatkan silikon di dekat tangki. Rute mikro-dispersi wax ada di rangkaian additive khusus.
FAQ fish eye pada topcoat waterborne
Bisakah saya menambah wetting agent lebih banyak untuk menutupi fish eye?
Tidak. Wetting agent menurunkan tegangan permukaan coating, tetapi kontaminan menurunkannya lebih jauh di titik itu, sehingga film tetap menarik diri. Yang berubah adalah bentuk defect-nya: sering menyebar menjadi kawah yang lebih lebar dan dangkal yang tampak seperti haze, bukan cincin. Temukan dulu kontaminannya.
Apakah saya harus membongkar seluruh line begitu silikon masuk?
Sering kali yang bermasalah adalah selang, bukan line-nya. Silikon bertahan di material lunak, dan mengelap dengan solvent pembersih jarang cukup setelah bermigrasi ke dinding selang. Ganti selang, filter, dan setiap elastomer yang bersentuhan dengan batch silikon, bilas bagian keras, lalu coating ulang panel. Mensirkulasikan solvent pembersih melalui line yang terkontaminasi biasanya hanya menyebarkan silikon.
Bagaimana saya tahu kawahnya berasal dari coating dan bukan dari panel saya?
Semprot batch yang sama ke pelat kaca bersih dan ke panel dari tumpukan. Kaca tidak mengandung minyak, tidak ada release agent, dan permukaannya rata, jadi variabelnya bisa dipisahkan. Kalau crater muncul di kaca, berarti masalahnya di coating atau di udara; kalau crater hanya muncul di panel, berarti dari substrat atau cara pembersihannya.
Kalau Anda sedang mengejar masalah cratering di lini produksi dan ingin tahu apakah additive di tangki Anda tipe slip atau tipe partikel, tanyakan ke lab aplikasi kami dengan batch card dan satu panel yang gagal. Biasanya dua foto plus level penambahannya sudah cukup untuk mengidentifikasi sumbernya.