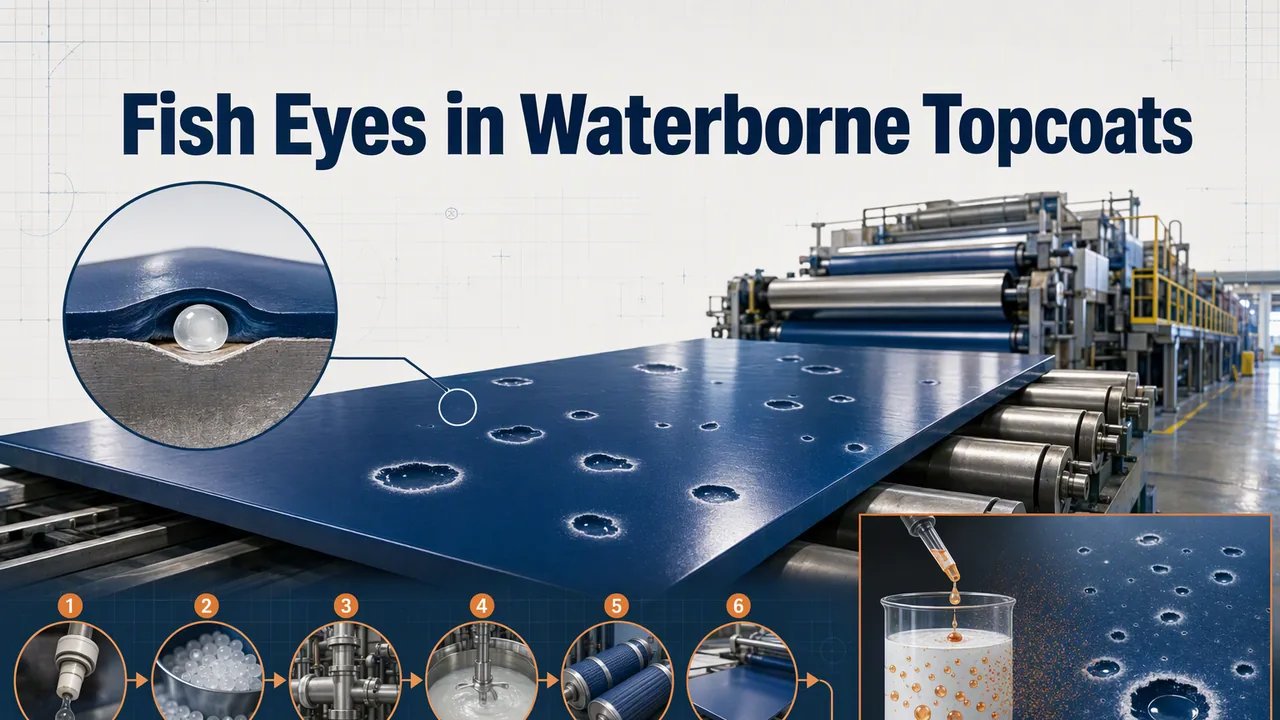
一塊皮革面漆下線,整張板上十幾個針尖大的火山口,會上第一個建議是「再加點潤溼劑」。這是唯一一個保證會讓情況變糟的動作。魚眼是溼膜不願意落座的那個點:有一樣表面能比塗料更低的東西躺在板面上,膜自己縮開了。表面張力這場架每次都是它贏,所以「再加點流平劑」經常把十二個火山口變成六十個。
水性面漆的魚眼有六個常見來源,其中只有一個是塗料本身。下面講的是怎麼在一個班次內、而不是一個月內判斷出來,以及那個最常惹事的助劑該怎麼管。
魚眼在物理上是什麼
火山口出現在塗料碰到一個表面能低於自身表面張力的點。膜潤不上去,只好後退,液體在後退的邊緣堆起來,就留下大家熟悉的那圈凸起、中間見底的結構。這個圈的直徑,大致就是汙染物的大小:一兩毫米的火山口來自肉眼可見的液滴或顆粒,一片 0.5 毫米以下的密集火山口,通常是氣溶膠、霧氣或蒸汽,這兩種尺寸指向完全不同的源頭。
車間裡有兩個細節值得記住。同樣汙染程度下,水性體系比溶劑型敏感得多,因為水的表面張力高得多(約 72 mN/m,常見溶劑大約 25)。另外火山口的凸邊固化後依然可見,哪怕口底只有幾個微米深,也就是說一個對膜厚毫無影響的缺陷,在客戶檢驗臺前照樣判退。
還有三種缺陷經常被叫成魚眼。針孔是溶劑或空氣被困住留下的洞,孔壁銳利、沒有凸邊。泡沫破口是氣泡在流平之前就破了。真正油汙基材上的縮孔,比如打過蠟的硬木、還帶著脫模劑的模壓件,那是基材問題穿了一件塗料的衣服。下面這張表把幾種情況分開。
| 看到什麼 | 是什麼 | 怎麼確認 |
|---|---|---|
| 圓形見底、邊緣凸起,1–2 mm | 典型魚眼:低表面能的液滴或顆粒落在板上 | 同一批料噴一片玻璃板,玻璃上也出現火山口 |
| 0.5 mm 以下的密集火山口 | 空氣傳播的汙染物、霧氣或蒸汽,或氣路油霧 | 吹氣試驗:只開氣,對著幹淨玻璃板吹五秒 |
| 孔壁銳利、沒有凸邊的小孔 | 溶劑或空氣被困形成的針孔,不是汙染 | 查閃幹時間、膜厚和基材溫度 |
| 不規則的淺坑,常連成一片 | 施工後氣泡破裂 | 先看槽液表面和回料管,再看板 |
| 只有部分件有,邊角更重 | 基材汙染:脫模劑、油,或清洗劑殘留 | 清洗過的件和未清洗的件做水膜連續性對比 |
六個來源,按我們的排查順序
這個順序從最好查排到最貴查,也先把空氣和液體分開,免得大家一上來就改配方。
- 壓縮空氣。油潤滑空壓機配上失效的除油濾芯,會把細油霧送進每一遍噴塗。檢查只要兩分鐘:把乾淨玻璃板拿在槍前約 300 mm,只開氣吹五秒,在燈下看板面。有條紋或薄霧就是氣路的問題,任何助劑都救不了。
- 基材。常見嫌疑是脫模劑、機加工油、護手霜、砂光底漆裡帶過來的硬脂酸鋅,以及旁邊輸送帶上用的矽油拋光劑。上漆之前先測:乾淨水膜三十秒掛不住連續一片,這個表面就沒有東西能均勻潤溼。
- 塗料和它的容器。裝過爽滑助劑的桶、和含矽產品共用的浸塗桶、跨批混用的過濾袋。可疑的一律換新容器、重新過濾,再做下一輪試驗,而不是做完再說。
- 工具、手和手套。用過柔順劑洗的丁腈手套、擦過矽油的抹布、氣閥上打了通用潤滑脂的噴槍。矽油靠接觸在表面之間遷移,所以線索要順著「上一個碰過這個件的人」往回找。
- 噴房和隔壁工位。維修班往鏈條上噴矽油、隔壁脫模車間在起模、一盆敞口的矽類消泡劑。空氣裡的矽會跑。在噴房掛一塊見證板,一塊敞放一個班次的乾淨玻璃片,下班前做一次水膜連續性測試。
- 你有意加進去的助劑。排在最後,卻最常是答案:爽滑或抗刮擦助劑、消泡劑,以及補加過一次又一次的潤溼包。這是唯一一處「解藥是做減法」而不是清洗的地方。
矽助劑過量:解藥本身變成缺陷
爽滑助劑(尤其是矽類)的有效濃度低到很容易忘記槽裡到底有多少。市售品多是幾個點有效含量的乳液,按配方總量的千分之幾添加,用途是抗刮擦、抗劃傷和手感。有兩種習慣會把它變成缺陷。
第一種是把添加量當線性。爽滑效果很早就飽和:過了那個點,多加不會更滑,只是讓更多游離矽有機會去縮孔、去轉移到下一個件上、去在表面鋪成一層讓後道漆附不上去的隔離層。最後這條最要命,症狀往往很晚才出現,發生在重塗或者劃格測試的時候,而不是第一塊板上,於是這個汙染問題半年後變成一起脫落投訴。
第二種是往已經加過的批次裡再補。兩班倒的時候,夜班看到缺陷,把白班加過的東西再加一點,槽裡最終變成兩到三倍的量。如果你說不清手上這桶是什麼,就停止加它:取一份留樣用水稀釋,刮在玻璃板上幹透看一遍。
我們建議的紀律很枯燥但有效:助劑先按 1:10 用水預稀釋,按配方總量的 0.05% 逐步加,每一步刮一小塊板;累計加了多少寫在批次卡上;沒有上一班的板在手,絕不按第二個班的量投料。
| 助劑類別 | 通常怎麼出錯 | 第一步怎麼改 |
|---|---|---|
| 矽類爽滑 / 抗刮擦 | 添加量悄悄越過飽和點,或第二個班補加。出現火山口,重塗附著力無聲地死掉 | 停止添加,先刮板看當前批次,再回到最後一個已知合格的添加量重配 |
| 消泡劑 | 為了快速壓泡,加過了消泡劑本身的容忍度;火山口中心銳利,有時帶霧影 | 減半,同時去解決機械帶入的氣:泵、回料管、高剪切攪拌 |
| 潤溼劑 | 是為了治別人造成的火山口而加的,結果把缺陷鋪得更開 | 先找出汙染物,一滴都別加 |
一個班次內把可疑項逐個排掉
- 吹氣試驗氣路。玻璃板乾淨,氣路就摘出去了,暫時不必再保養它。
- 同一垛板上取兩片做水膜連續性對比:一片原樣,一片用你實際在用的溶劑清洗。方法本身有標準,即 ASTM F22,它是「通過/不通過」的判斷而不是讀數。水膜局部斷裂,說明清洗這道工序沒起作用。
- 把可疑批次噴在乾淨玻璃板上。玻璃上沒有油、沒有脫模劑、沒有木紋,玻璃上的火山口能把液體和氣路從基材裡分離出來。
- 和上一次補加之前留的樣品做對比。那份留樣是車間裡最有用的東西,而幾乎沒人留。
- 到這一步再動配方,一次只改一個變量,用玻璃板當裁判。玻璃上復現不出來的改動,等於沒改。
不靠矽爽滑助劑的抗刮擦路線
如果火山口就是矽帶來的,實話是:你可能並不需要它。抗劃傷、耐刮擦也可以走粒子路線,用細蠟或聚合物微分散體稍微露出膜面,替樹脂去吃那一下劃擦。YT-6359 就是我們給這個位置準備的產品:大粒徑微分散體,固含 40 ± 2%、pH 7–10,蠟的熔程 115–130 °C,可用水任意比例稀釋而保持穩定。
能不能用,由兩個數字決定,都在它的 TDS 上。這是物理路線,添加量不是微量:在合適的罩面乳液中,配方總量的 5–10% 才做出耐磨性。同時它是啞光蠟漿,5% 添加量會讓 60° 光澤掉約 20 個單位。做高光清漆這就是一票否決,這話寧可我們說在前面,也不想讓你在光澤儀上發現。本來就走啞光或半啞的場合,消光是跟著抗刮擦一起白送的——多數皮革塗飾正是這種情況。同一份數據表上還有一條相容性提醒:配方裡避開醇脂十六碳類原料,蠟漿會和它絮凝。
抗刮擦也應該是可測的,而不是靠爭。ISO 1518-1 規定的恆載荷劃痕法,給出的要麼是規定載荷下的通過/不通過,要麼是剛好劃穿膜層的那個最小載荷。同一基材、同樣固化,舊配方和新配方各跑一遍,讓載荷數字說話。
有一個區分要拎清:如果你的缺陷是流平而不是縮孔,那是流變問題,答案裡不該出現任何表面張力助劑。這個取捨我們寫在流平與抗流掛那篇裡;像 YT-255D 這類非離子締合型流平劑,按配方總量 0.5–2.0% 添加,就能解決流平,而不必讓矽靠近你的槽。同一套化學也在我們做罩面性能的特種助劑產品線裡。
水性面漆魚眼常見問題
多加潤溼劑能不能把魚眼蓋住?
不能。潤溼劑降低了塗料的表面張力,但汙染物在那個點上降得更低,膜照樣縮開。變的只是缺陷形狀:它常常攤成更寬更淺的一片,看上去像霧影而不是一圈凸邊。先去找汙染物。
矽跑進管線,整條線都要拆洗嗎?
通常要換的是軟管,不是整條線。矽會留在軟材料裡,一旦遷移進管壁,用清洗溶劑擦往往不夠。把接觸過含矽批次的軟管、過濾器和彈性件換掉,硬質部分衝洗乾淨,再噴一塊板確認。在受汙染的管線上循環清洗溶劑,多半只是把矽又攤勻一遍。
怎麼判斷火山口來自塗料而不是我的板?
把同一批料分別噴在乾淨玻璃板和垛上取的一塊板上。玻璃上沒有油、沒有脫模劑、沒有木紋,能把變量分開。玻璃上出現火山口,指向塗料或氣路;只有板上出現,指向基材或它的清洗方式。
如果你正在線上追這個火山口,想知道槽裡那支助劑是爽滑型還是粒子型,把批次卡和一塊判退的板發給我們應用實驗室。兩張照片加添加量,通常就夠指認來源了。