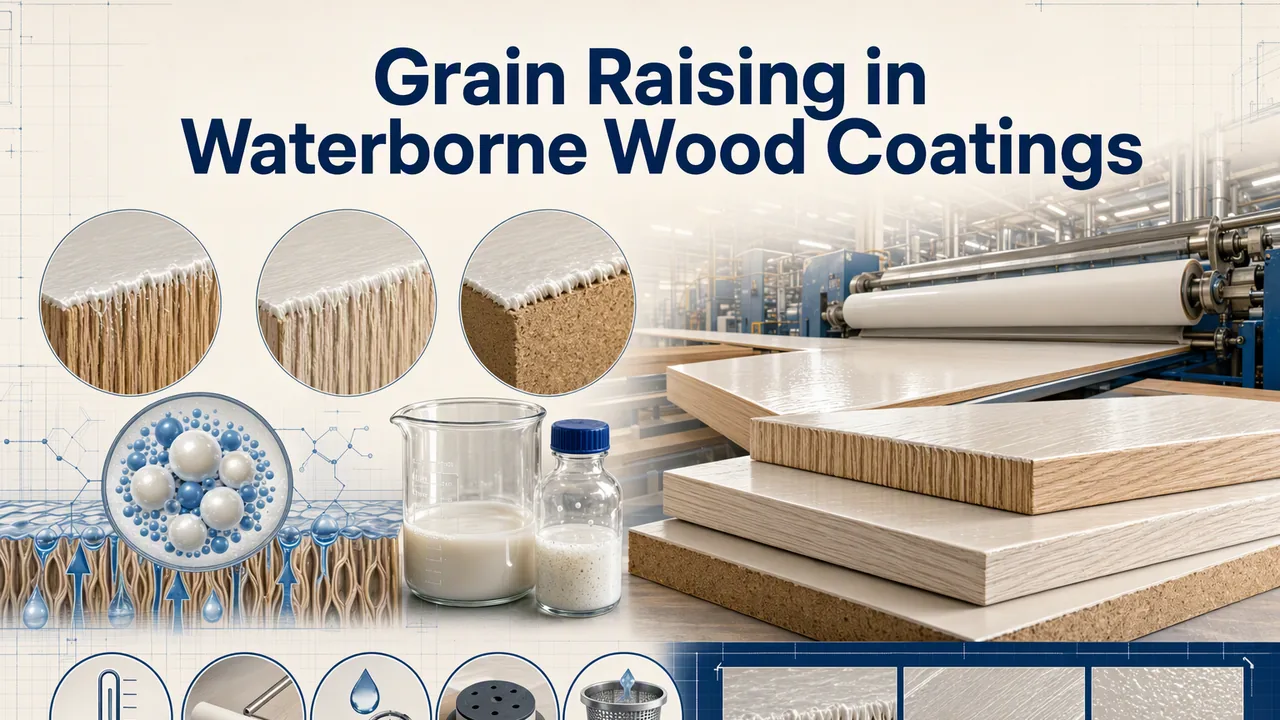
兩塊抽屜面板下線的時候,清漆底下像壓著一層 80 號砂紙,噴塗師傅的第一反應是怪樹脂。木毛其實是水立起來的,不是樹脂沒勁。水性木器漆漲筋是一個含水率事件:水把表層木纖維的細胞壁泡脹,纖維翹起幾個微米,第一道漆把它定在那個位置。下面所有內容,要麼是在控制這件事,要麼是在它被面漆固化之前,把後果去掉。
橡木、水曲柳、櫸木、MDF 封邊,我們都陪客戶排查過,規律從來沒變:漲筋最重的是裸板新砂之後的第一道水性漆;之後每上一道都輕一些,因為能翹的裸纖維越來越少。所以解決辦法應該放在工藝前段,而不是指望面漆。
為什麼第一道水性漆最容易把木毛立起來
在塗層看到的那把尺子上,木頭不是固體。表面被切斷的纖維就是一根根開口的管子:水靠毛細作用吸進管腔,細胞壁吸水膨脹,原本與表面齊平的纖維就凸出來了。橡木、水曲柳的早材導管又大又密,最容易漲;早晚材硬度差得遠的針葉材漲得不均勻,而不均勻更難處理——出來的是順著年輪的條狀起伏,不是一遍砂紙能抹平的均勻浮毛。
三個變量決定漲得多嚴重。表面到底接觸到多少自由水,這首先是溼膜量的問題,其次才是固含的問題。水在表面待多久,由車間和氣流決定。最後是表面怎麼砂出來的:砂到 P320 以上,木面其實是被壓光的——纖維被壓塌、裹著一層木粉,水一上來會把這一層成片掀起,而不是一根一根地掀。
有個細節常讓人意外,值得單獨說一句:在水性體系裡,慢幹的醇醚類助溶劑立起來的木毛往往比水還多。它們讓表面保持溼潤的時間更長,其中好幾種自己就能把木頭泡脹。所以只減水、卻留著很重的成膜助劑,流平和開放時間會變,你眼前那個表面不會變。
五種把木纖維壓住的做法
按我們實際動手的順序排。多數車間做完前兩條就夠了,但最後一條一分錢不花,卻最常被跳過。
- 主動讓它漲一次,再砂掉。進漆房之前先「水浸起毛」:噴或擦一遍水,徹底幹透,再用 P320 到 P400 把立起來的纖維砂掉。本來要翹的纖維已經翹過、也被除掉了,後面噴的每一道都落在穩定的木面上。貼皮板注意力度和遍數,0.6 mm 的薄木皮,「漲一次砂一次」正是砂穿索賠的高發環節。
- 在纖維上面蓋膜,不如在纖維根部打透。直接在裸木上噴成膜型樹脂,等於要它去跨越已經立起來的纖維;滲透型型號能到纖維根部,把它們鎖住。高滲透底塗 YT-6035 是我們這一步的首選:固含 35 ± 2%、黏度 50–200 mPa·s,低到能滲進去;100% 模量偏硬,面漆裡的水再上來時,被鎖住的纖維不容易回彈。薄而溼地上,不要厚塗,幹透後先輕砂一遍。它的邊界也說清楚:第一道就澆厚了,再好的滲透型也救不回來——厚塗讓木頭吃到更多水,漲毛會先惡化,鎖纖維的效果才跟上。
- 減的是單道水量,不是膜厚。兩道正常膜厚、中間留足閃幹,永遠比一道厚塗好,因為木頭單位時間見到的水更少。需要建膜的中塗,換高固含型號更划算:可砂磨中塗 YT-6059 固含 40 ± 2%、模量 H–2H,同樣一克水能帶上去更多膜,砂起來還不糊砂紙;硬基材面漆用 YT-6058,固含 40 ± 2%、鉛筆硬度 1H–2H。如果一把槍一道就壓上 90 微米溼膜,水量在選樹脂之前就已經定了。
- 排砂紙順序,而不是一味加砂。裸木用新砂紙走 P180 到 P220,不壓光、不拋光;底漆幹後用 P320–P400 輕砂一遍去木毛,然後收手。在裸木上多砂幾遍並不會除掉「還沒翹起來」的木毛,只會切出更多新纖維,等於給這個問題添原料。
- 縮短溼潤時間:板含水率、車間空氣、塗料溫度。把木材含水率控在 8–10%,用儀器測而不是猜(烘箱法的標準方法是 ASTM D4442);車間相對溼度壓到 60% 以下;塗料回溫到 20–25 °C,黏度和溼膜量就不會跟著班次漂;風要橫著掃過板面,而不是只在烘道裡循環。這些都不花錢,但它們決定纖維到底見到多少水。
是漲筋、砂痕還是幹噴?先看清表面
改配方之前先確認缺陷到底是什麼。用 30 度左右的側光看,幾種情況長得不一樣,第一步動作也不一樣。
| 看到什麼 | 通常是什麼 | 第一步做什麼 |
|---|---|---|
| 浮毛順著導管和年輪走,第二道上去就消失 | 裸木第一道的典型漲筋 | 底漆前先水浸起毛並輕砂;第一道降溼膜量 |
| 一根根像毛刺豎著,邊緣、拼縫處最重 | 端面和貼皮邊,吸水速度比板面快得多 | 先封端面與封邊;第一道避開邊緣 |
| 膜一溼才看得見的直條劃痕 | 砂帶糊了或磨鈍了,被溼膜放大出來 | 退一號砂重砂整板,不要只補那一道;檢查砂帶 |
| 角落附近一片細糙,膜看著發乾 | 幹噴或飛漆,不怪木頭 | 先調霧化和槍距,再談配方 |
| 光澤成片下降、有輕微紋理但看不到纖維 | 成膜助劑偏快或板溫低,流平沒鋪開 | 把成膜助劑放慢一檔或給板加溫,不要砂 |
工藝各段分別上哪一級
木器線的基本順序是:砂磨、封閉、上色、面漆。下面三個型號覆蓋封閉段和面漆段,數字都直接取自數據表。
| 型號 | 固含量 | 黏度 / 膜 | 放在工藝哪一段 |
|---|---|---|---|
| YT-6035 | 35 ± 2% | 50–200 mPa·s,模量偏硬 | 裸木第一道做滲透封閉;薄溼膜,幹透後輕砂 |
| YT-6059 | 40 ± 2% | 50–200 mPa·s,H–2H | 中塗、底塗建膜段,要求砂磨清爽不糊砂紙時 |
| YT-6058 | 40 ± 2% | 50–200 mPa·s,1H–2H | 硬基材面漆,看重透明度和光澤展現時 |
底塗的完整參數見它的 TDS。家具、櫥櫃和工業木器更全的型號清單在木器與家具塗料應用頁,成膜物本身歸在水性聚氨酯 PUD 樹脂線裡。
上生產線之前,先在實驗室把方案證出來
- 把「漲了」變成數字。在砂好的板上讀一次輪廓參數,底漆幹透後再讀一次,參數體系按 ISO 21920-2。峰谷值變化幾個微米,是指尖能摸出來的表面;如果輪廓上什麼都沒動,你遇到的不是漲筋,不要動配方。
- 先解決含水率,再談別的。含水率 14% 的板,配任何塗料都會漲筋,這輪驗證說明不了樹脂的問題。
- 按真實順序做板,上色段不能省。相當一部分「漲筋」投訴其實是上色段帶水的問題,最後背鍋的是封閉底漆。
- 同一天、同兩個人、同一角度測兩次:側光看一遍,手指摸一遍。「看著好多了」不算結果,光澤儀也看不見只有指尖能摸到的纖維。
- 量產之前先做重塗和劃格附著力。為了追漲筋而砂過頭的表面能通過目視檢查,卻在半年後開膠。這一失效模式我們寫在水性聚氨酯漆從木器上脫落那篇裡。
還有一件事值得知道:治漲筋和治結塊,方向是同一個。任何讓水更快離開膜的動作,同時也救了碼垛過熱的那批板,所以我們把兩件事當一個項目做。如果你本來就在為冬天改配方,結塊排查清單是這項工作的另一半。
水性木器漆漲筋常見問題
水性底漆做完第一道一定要砂嗎?
要,而且這是最常被跳掉的一步。即使板面已經水浸起毛過,底漆自己帶的水還是會掀起薄薄一層纖維。P320 輕砂一遍就能去掉,一塊板一分鐘。跳過它,等於往粗糙面上噴面漆,再用更貴的膜去砂出本可以一道解決的問題。
多上幾道漆能不能把漲筋蓋住?
能蓋住,但那不是同一件事。三道漆壓過毛刺表面,在車間看著可以,到了客戶客廳的側光下還是糙,而且每多一道就多一分結塊風險和成本。道間砂磨比堆膜便宜。
加潤溼劑能解決漲筋嗎?
不能,而且可能更糟。潤溼包強了,表面張力低,同一批水會往同一批纖維裡鑽得更深。助劑的價值在封閉面上的流平和縮孔。裸木上,功夫要花在封閉底漆和砂磨順序上。
把木材樹種、含水率讀數和現在的工藝順序發給我們,找應用實驗室看看這五條裡哪一條最先能動你的板。