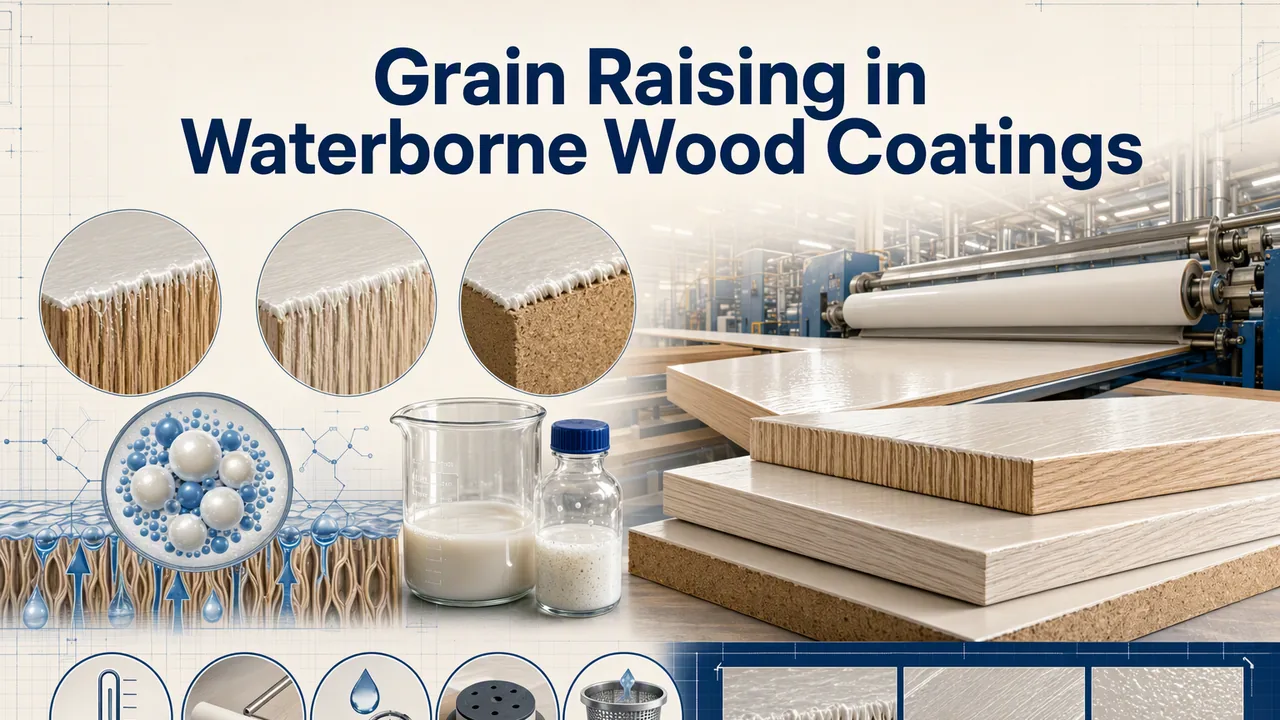
两块抽屉面板下线的时候,清漆底下像压着一层 80 号砂纸,喷涂师傅的第一反应是怪树脂。木毛其实是水立起来的,不是树脂没劲。水性木器漆涨筋是一个含水率事件:水把表层木纤维的细胞壁泡胀,纤维翘起几个微米,第一道漆把它定在那个位置。下面所有内容,要么是在控制这件事,要么是在它被面漆固化之前,把后果去掉。
橡木、水曲柳、榉木、MDF 封边,我们都陪客户排查过,规律从来没变:涨筋最重的是裸板新砂之后的第一道水性漆;之后每上一道都轻一些,因为能翘的裸纤维越来越少。所以解决办法应该放在工艺前段,而不是指望面漆。
为什么第一道水性漆最容易把木毛立起来
在涂层看到的那把尺子上,木头不是固体。表面被切断的纤维就是一根根开口的管子:水靠毛细作用吸进管腔,细胞壁吸水膨胀,原本与表面齐平的纤维就凸出来了。橡木、水曲柳的早材导管又大又密,最容易涨;早晚材硬度差得远的针叶材涨得不均匀,而不均匀更难处理——出来的是顺着年轮的条状起伏,不是一遍砂纸能抹平的均匀浮毛。
三个变量决定涨得多严重。表面到底接触到多少自由水,这首先是湿膜量的问题,其次才是固含的问题。水在表面待多久,由车间和气流决定。最后是表面怎么砂出来的:砂到 P320 以上,木面其实是被压光的——纤维被压塌、裹着一层木粉,水一上来会把这一层成片掀起,而不是一根一根地掀。
有个细节常让人意外,值得单独说一句:在水性体系里,慢干的醇醚类助溶剂立起来的木毛往往比水还多。它们让表面保持湿润的时间更长,其中好几种自己就能把木头泡胀。所以只减水、却留着很重的成膜助剂,流平和开放时间会变,你眼前那个表面不会变。
五种把木纤维压住的做法
按我们实际动手的顺序排。多数车间做完前两条就够了,但最后一条一分钱不花,却最常被跳过。
- 主动让它涨一次,再砂掉。进漆房之前先“水浸起毛”:喷或擦一遍水,彻底干透,再用 P320 到 P400 把立起来的纤维砂掉。本来要翘的纤维已经翘过、也被除掉了,后面喷的每一道都落在稳定的木面上。贴皮板注意力度和遍数,0.6 mm 的薄木皮,“涨一次砂一次”正是砂穿索赔的高发环节。
- 在纤维上面盖膜,不如在纤维根部打透。直接在裸木上喷成膜型树脂,等于要它去跨越已经立起来的纤维;渗透型型号能到纤维根部,把它们锁住。高渗透底涂 YT-6035 是我们这一步的首选:固含 35 ± 2%、黏度 50–200 mPa·s,低到能渗进去;100% 模量偏硬,面漆里的水再上来时,被锁住的纤维不容易回弹。薄而湿地上,不要厚涂,干透后先轻砂一遍。它的边界也说清楚:第一道就浇厚了,再好的渗透型也救不回来——厚涂让木头吃到更多水,涨毛会先恶化,锁纤维的效果才跟上。
- 减的是单道水量,不是膜厚。两道正常膜厚、中间留足闪干,永远比一道厚涂好,因为木头单位时间见到的水更少。需要建膜的中涂,换高固含型号更划算:可砂磨中涂 YT-6059 固含 40 ± 2%、模量 H–2H,同样一克水能带上去更多膜,砂起来还不糊砂纸;硬基材面漆用 YT-6058,固含 40 ± 2%、铅笔硬度 1H–2H。如果一把枪一道就压上 90 微米湿膜,水量在选树脂之前就已经定了。
- 排砂纸顺序,而不是一味加砂。裸木用新砂纸走 P180 到 P220,不压光、不抛光;底漆干后用 P320–P400 轻砂一遍去木毛,然后收手。在裸木上多砂几遍并不会除掉“还没翘起来”的木毛,只会切出更多新纤维,等于给这个问题添原料。
- 缩短湿润时间:板含水率、车间空气、涂料温度。把木材含水率控在 8–10%,用仪器测而不是猜(烘箱法的标准方法是 ASTM D4442);车间相对湿度压到 60% 以下;涂料回温到 20–25 °C,黏度和湿膜量就不会跟着班次漂;风要横着扫过板面,而不是只在烘道里循环。这些都不花钱,但它们决定纤维到底见到多少水。
是涨筋、砂痕还是干喷?先看清表面
改配方之前先确认缺陷到底是什么。用 30 度左右的侧光看,几种情况长得不一样,第一步动作也不一样。
| 看到什么 | 通常是什么 | 第一步做什么 |
|---|---|---|
| 浮毛顺着导管和年轮走,第二道上去就消失 | 裸木第一道的典型涨筋 | 底漆前先水浸起毛并轻砂;第一道降湿膜量 |
| 一根根像毛刺竖着,边缘、拼缝处最重 | 端面和贴皮边,吸水速度比板面快得多 | 先封端面与封边;第一道避开边缘 |
| 膜一湿才看得见的直条划痕 | 砂带糊了或磨钝了,被湿膜放大出来 | 退一号砂重砂整板,不要只补那一道;检查砂带 |
| 角落附近一片细糙,膜看着发干 | 干喷或飞漆,不怪木头 | 先调雾化和枪距,再谈配方 |
| 光泽成片下降、有轻微纹理但看不到纤维 | 成膜助剂偏快或板温低,流平没铺开 | 把成膜助剂放慢一档或给板加温,不要砂 |
工艺各段分别上哪一级
木器线的基本顺序是:砂磨、封闭、上色、面漆。下面三个型号覆盖封闭段和面漆段,数字都直接取自数据表。
| 型号 | 固含量 | 黏度 / 膜 | 放在工艺哪一段 |
|---|---|---|---|
| YT-6035 | 35 ± 2% | 50–200 mPa·s,模量偏硬 | 裸木第一道做渗透封闭;薄湿膜,干透后轻砂 |
| YT-6059 | 40 ± 2% | 50–200 mPa·s,H–2H | 中涂、底涂建膜段,要求砂磨清爽不糊砂纸时 |
| YT-6058 | 40 ± 2% | 50–200 mPa·s,1H–2H | 硬基材面漆,看重透明度和光泽展现时 |
底涂的完整参数见它的 TDS。家具、橱柜和工业木器更全的型号清单在木器与家具涂料应用页,成膜物本身归在水性聚氨酯 PUD 树脂线里。
上生产线之前,先在实验室把方案证出来
- 把“涨了”变成数字。在砂好的板上读一次轮廓参数,底漆干透后再读一次,参数体系按 ISO 21920-2。峰谷值变化几个微米,是指尖能摸出来的表面;如果轮廓上什么都没动,你遇到的不是涨筋,不要动配方。
- 先解决含水率,再谈别的。含水率 14% 的板,配任何涂料都会涨筋,这轮验证说明不了树脂的问题。
- 按真实顺序做板,上色段不能省。相当一部分“涨筋”投诉其实是上色段带水的问题,最后背锅的是封闭底漆。
- 同一天、同两个人、同一角度测两次:侧光看一遍,手指摸一遍。“看着好多了”不算结果,光泽仪也看不见只有指尖能摸到的纤维。
- 量产之前先做重涂和划格附着力。为了追涨筋而砂过头的表面能通过目视检查,却在半年后开胶。这一失效模式我们写在水性聚氨酯漆从木器上脱落那篇里。
还有一件事值得知道:治涨筋和治结块,方向是同一个。任何让水更快离开膜的动作,同时也救了码垛过热的那批板,所以我们把两件事当一个项目做。如果你本来就在为冬天改配方,结块排查清单是这项工作的另一半。
水性木器漆涨筋常见问题
水性底漆做完第一道一定要砂吗?
要,而且这是最常被跳掉的一步。即使板面已经水浸起毛过,底漆自己带的水还是会掀起薄薄一层纤维。P320 轻砂一遍就能去掉,一块板一分钟。跳过它,等于往粗糙面上喷面漆,再用更贵的膜去砂出本可以一道解决的问题。
多上几道漆能不能把涨筋盖住?
能盖住,但那不是同一件事。三道漆压过毛刺表面,在车间看着可以,到了客户客厅的侧光下还是糙,而且每多一道就多一分结块风险和成本。道间砂磨比堆膜便宜。
加润湿剂能解决涨筋吗?
不能,而且可能更糟。润湿包强了,表面张力低,同一批水会往同一批纤维里钻得更深。助剂的价值在封闭面上的流平和缩孔。裸木上,功夫要花在封闭底漆和砂磨顺序上。
把木材树种、含水率读数和现在的工艺顺序发给我们,找应用实验室看看这五条里哪一条最先能动你的板。