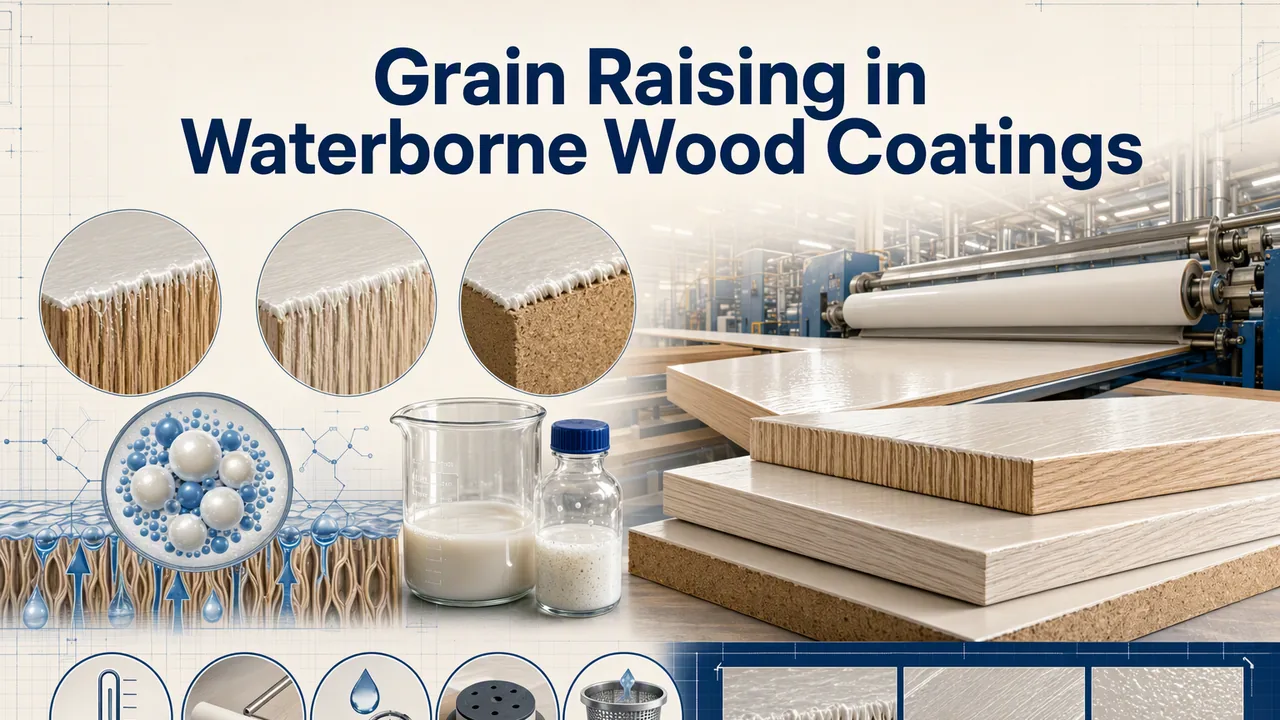
Dos frentes de cajón salieron de la línea de aspersión con un aspecto de lija P80 bajo un barniz transparente, y lo primero que hizo el aplicador fue culpar a la resina. La fibra se había levantado porque la madera estaba húmeda, no porque el aglutinante fuera débil. El levantamiento de fibra en recubrimientos de madera base agua es un fenómeno de humedad: el agua hincha la pared celular de las fibras superficiales, las fibras se elevan unas micras y la primera capa las fija en esa posición. Todo lo que sigue trata de controlar ese fenómeno o de eliminar sus consecuencias antes de que una capa de acabado las haga permanentes.
Hemos hecho este estudio sobre roble, fresno, haya y cantos de MDF, y el patrón nunca cambia. El levantamiento es peor con la primera capa base agua sobre madera desnuda recién lijada. Se atenúa con cada capa posterior, porque queda menos fibra expuesta que pueda elevarse. Por eso la solución va al principio de la secuencia, no en el acabado.
Por qué la primera capa base agua levanta la fibra
A la escala que percibe un recubrimiento, la madera no es un sólido. Las fibras cortadas en la superficie son tubos abiertos. El agua penetra por capilaridad en el lumen, la pared celular la absorbe y se hincha, y una fibra que estaba a ras de la superficie ahora sobresale. El roble y el fresno lo hacen con ganas, porque sus poros de madera temprana son grandes. Las coníferas con una banda dura de madera tardía lo hacen de forma desigual, y la desigualdad es peor de sobrellevar: aparecen crestas que siguen los anillos en lugar de una pelusa uniforme que se eliminaría con una sola pasada de lija.
Tres variables determinan la gravedad del problema. Cuánta agua libre llega a la superficie, que es una cuestión de película húmeda antes que de sólidos. Cuánto tiempo permanece ahí esa agua, algo que deciden el taller y su movimiento de aire. Y cómo se preparó la superficie, porque un tablero lijado más allá de P320 queda bruñido: fibras aplastadas con una película de polvo, y el agua levanta esa capa como una lámina en vez de fibra a fibra.
Hay un detalle que sorprende, así que conviene mencionarlo. En un sistema base agua, los éteres de glicol de evaporación lenta suelen levantar más fibra que el propio agua. Mantienen la superficie húmeda más tiempo, y varios de ellos hinchan bien la madera por sí solos. Reducir el agua de una fórmula dejando una carga alta de coalescente no cambia la superficie que está viendo: cambia el flujo y el tiempo abierto.
Cinco formas de mantener las fibras bajas
En el orden en que las aplicamos. La mayoría de los talleres solo necesita las dos primeras, pero la última no cuesta nada y se omite constantemente.
- Levante la fibra a propósito y luego elimínela. Humedezca el tablero con niebla o un paño antes de aplicar cualquier recubrimiento: deje secar por completo y luego lije las fibras levantadas con P320 a P400. Las fibras que iban a levantarse ya lo hicieron y se fueron, y todo lo que aplique después se asienta sobre madera estable. En tableros con chapa, dé pasadas ligeras y cuéntelas, porque una chapa de 0,6 mm es justo donde un ciclo de levantar y lijar se convierte en un reclamo por lijado excesivo.
- Aplique una imprimación penetrante bajo la película en lugar de un formador de película sobre las fibras. Un aglutinante formador de película aplicado sobre madera desnuda tiene que puentear fibras que ya están levantadas. Un grado penetrante llega a la raíz de la fibra y la fija. Imprimante de alta penetración YT-6035 es lo que recomendamos para esa primera mano: 35 ± 2% de sólidos y 50–200 mPa·s, lo bastante bajo para penetrar por capilaridad, con un módulo al 100% duro para que las fibras ligadas no recuperen su forma cuando llegue el agua del acabado. Aplíquelo húmedo pero fino, en el extremo bajo de su objetivo de película húmeda, y líjelo antes de aplicar cualquier otra cosa. Tiene un límite que conviene decir en voz alta: una primera capa a chorro moja la madera más que una fina, así que el levantamiento de fibra empeora antes de que ayude el ligado.
- Reduzca el agua por mano, no el espesor de película. Dos manos normales con un buen tiempo de evaporación superan siempre a una mano cargada, porque la madera recibe menos agua por unidad de tiempo. Cuando la secuencia requiere una capa de cuerpo, subir en sólidos ayuda: capa intermedia lijable YT-6059 al 40 ± 2% y módulo H–2H aporta más película por gramo de agua que un grado al 30% y aún lija limpio, y YT-6058 al 40 ± 2% con dureza a lápiz 1H–2H cubre el acabado sobre sustratos duros. Si su pistola deposita una película húmeda de 90 micras en una sola pasada, el balance de agua ya estaba decidido antes de que importara la elección de resina.
- Lije según un plan, no con más fuerza. La madera desnuda se lija con P180 a P220 con papel nuevo, sin bruñir ni pulir. Después del sellador, lije con P320–P400 y luego deje la película en paz. Lijar más fuerte antes de la primera capa no elimina la fibra que aún no se ha levantado; corta fibras frescas, que son más materia prima para el problema que intentaba resolver.
- Acorte el tiempo húmedo: humedad del sustrato, aire del taller, temperatura del material. Mantenga la humedad de la madera en 8–10% y mídala en lugar de suponerla (el método de referencia por secado en estufa es ASTM D4442). Mantenga el taller por debajo de aproximadamente 60% HR. Caliente el recubrimiento a 20–25 °C para que la viscosidad y el espesor de película húmeda dejen de variar entre turnos. Y mueva aire a través de los paneles, no solo por la cabina. Nada de esto cuesta un centavo, y todo ello cambia cuánta agua ven realmente las fibras.
¿Fibra levantada, arañazo de lijado o pulverización seca? Lea la superficie
Confirme el defecto antes de que alguien reformule. Bajo una luz rasante a unos 30 grados se ven distintos, y el primer paso también cambia.
| Lo que se ve | Lo que suele ser | Primer paso |
|---|---|---|
| Pelusa que sigue los poros y los anillos anuales, desaparece con la segunda capa | Levantamiento de fibra típico en la primera capa sobre madera desnuda | Humecte y desfibre antes del imprimante; reduzca el espesor húmedo en la primera pasada |
| Fibras sueltas que sobresalen como pelos, peor en un borde o una junta | Testa y bordes de chapa, que absorben agua mucho más rápido que la superficie | Selle primero los bordes y la testa; mantenga la primera pasada alejada del borde |
| Arañazos rectos que solo aparecen cuando la película está húmeda | Una banda abrasiva cargada o desgastada, agravada por la capa húmeda | Vuelva un grano atrás y lije todo el panel, no solo el punto; revise la banda |
| Rugosidad fina en las esquinas, la película se ve seca | Spray seco o sobrespray, y la madera no tiene la culpa | Corrija la atomización y la distancia de la pistola antes de tocar la fórmula |
| El brillo baja en parches con una textura tenue y sin fibras visibles | Mal flujo por un coalescente rápido o un panel frío | Frene el coalescente un paso o entibie el panel; no lo lije |
Qué grado para cada paso de la secuencia
La secuencia es lijado, sellador, color, acabado. Estos tres grados cubren el paso de sellado y el acabado en una línea de madera base agua, y cada número sale directo de la ficha técnica.
| Grado | Sólidos | Viscosidad / película | Dónde entra en la secuencia |
|---|---|---|---|
| YT-6035 | 35 ± 2% | 50–200 mPa·s, módulo alto | Primera mano sobre madera desnuda como sellador penetrante; película húmeda fina, lijar suave una vez seca |
| YT-6059 | 40 ± 2% | 50–200 mPa·s, H–2H | Capas intermedias y de fondo donde el espesor debe lijarse limpio sin cargar el papel |
| YT-6058 | 40 ± 2% | 50–200 mPa·s, 1H–2H | Capa final sobre sustratos duros, donde la claridad y el desarrollo del brillo definen la especificación |
Todos los parámetros del imprimador están en su TDS. La preselección más amplia para muebles, carpintería y madera industrial está en la página de recubrimientos para madera y muebles, y los formadores de película forman parte de la gama de PU en base acuosa.
Validar una corrección en el laboratorio antes de que llegue a la línea
- Convierta el "se levantó" en un número. Lea un perfil de rugosidad sobre el panel lijado y otra vez cuando el primer esté seco, con los parámetros definidos en ISO 21920-2. Un cambio de unos pocos micrómetros entre pico y valle ya es una superficie que el dedo detecta. Si el perfil no se mueve, no está viendo levantamiento de fibra y la fórmula no es el problema.
- Corrija la humedad antes de ensayar cualquier otra cosa. Un panel al 14% de humedad levanta fibra bajo cualquier recubrimiento que tenga, y el ensayo no le dirá nada sobre la resina.
- Arme el panel en la secuencia real, tinte incluido. Buena parte de los reclamos por "levantamiento de fibra" son reclamos por agua del tinte: el paso de color metió el agua y el sellador carga con la culpa.
- Léalo dos veces el mismo día, con luz rasante y con el dedo, y que sean los mismos ojos las dos veces. "Se ve mejor" no es un resultado, y un medidor de brillo no va a ver una fibra que solo la mano detecta.
- Recubra y haga el corte en cruz sobre el panel antes de tocar la línea. Una superficie lijada más allá de lo plano para perseguir el levantamiento de fibra pasa la inspección visual y falla en adherencia seis meses después, lo que documentamos en desprendimiento de PU base agua sobre madera.
Un dato más que conviene saber: la solución para el levantamiento de fibra y la solución para el blocking empujan en la misma dirección. Todo lo que saque el agua de la película más rápido también ayuda en una pila que se embaló caliente, así que los tratamos como un solo proyecto. Si de todos modos está reformulando para el invierno, la otra mitad del trabajo está en nuestra lista de verificación de blocking.
Preguntas frecuentes sobre levantamiento de fibra en madera
¿Un primer base agua se tiene que lijar después de la primera mano?
Sí, y es el paso que más líneas se saltan. La mano de primer levanta una capa delgada de fibra aunque el panel se haya humedecido previamente, porque el recubrimiento trae su propia agua. Un desbaste ligero con P320 la elimina en alrededor de un minuto por panel. Sáltelo y estará aplicando el acabado sobre una superficie rugosa, y después lijando película cara para corregir lo que una sola pasada habría detectado.
¿Más capas ocultan el grano levantado?
Lo tapan, que no es lo mismo. Tres capas sobre una superficie con fibras levantadas pueden verse aceptables en el taller y aun así leerse como rugosidad bajo luz rasante en la sala de un cliente, con mayor riesgo de bloqueo y costo adicional. Lijar entre capas sale más barato que engrosar la película.
¿Un agente humectante resuelve el levantamiento de grano?
No, y puede empeorarlo. Un paquete humectante fuerte baja la tensión superficial y empuja más de esa misma agua hacia el interior de las mismas fibras. Los aditivos se justifican cuando el problema es el flujo o el cráter sobre una superficie sellada; en madera desnuda, el margen de acción está en el sellador y en el esquema de lijado.
Envíenos la especie, la lectura de humedad y su secuencia actual, y consulte a nuestro laboratorio de aplicaciones cuál de las cinco palancas mueve primero su panel.