Un baño de encolado empieza a fallar mucho antes de que el taller de composites se queje. En una bobinadora que tira de roving directo de fibra de vidrio E de 2400 tex a unos 1.800 m/min, los primeros síntomas son pequeños: acumulación de pelusa en el rodillo aplicador, aglutinante que se desprende en hilachas sobre el tambor de secado, una bobina que al cabo de una hora se aplasta en el almacén. Por eso nadie presenta una reclamación. La presentan cuando el chopped strand obstruye la tolva, o cuando los resultados de tracción del laminado salen un 12% por debajo después de que un proveedor de aglutinante reformule una emulsión sin avisar.
Hemos seguido suficientes de estas investigaciones (nuestras y de clientes) como para tener criterio sobre el formador de película que está en el centro del problema. De eso va esto: qué le exige realmente un encolado de fibra de vidrio a un aglutinante, dónde se quedan cortas las opciones tradicionales y qué cambia cuando se trabaja con una dispersión de poliuretano en base acuosa, una PUD, en el baño.
Qué hace realmente el formador de película en un baño de encolado
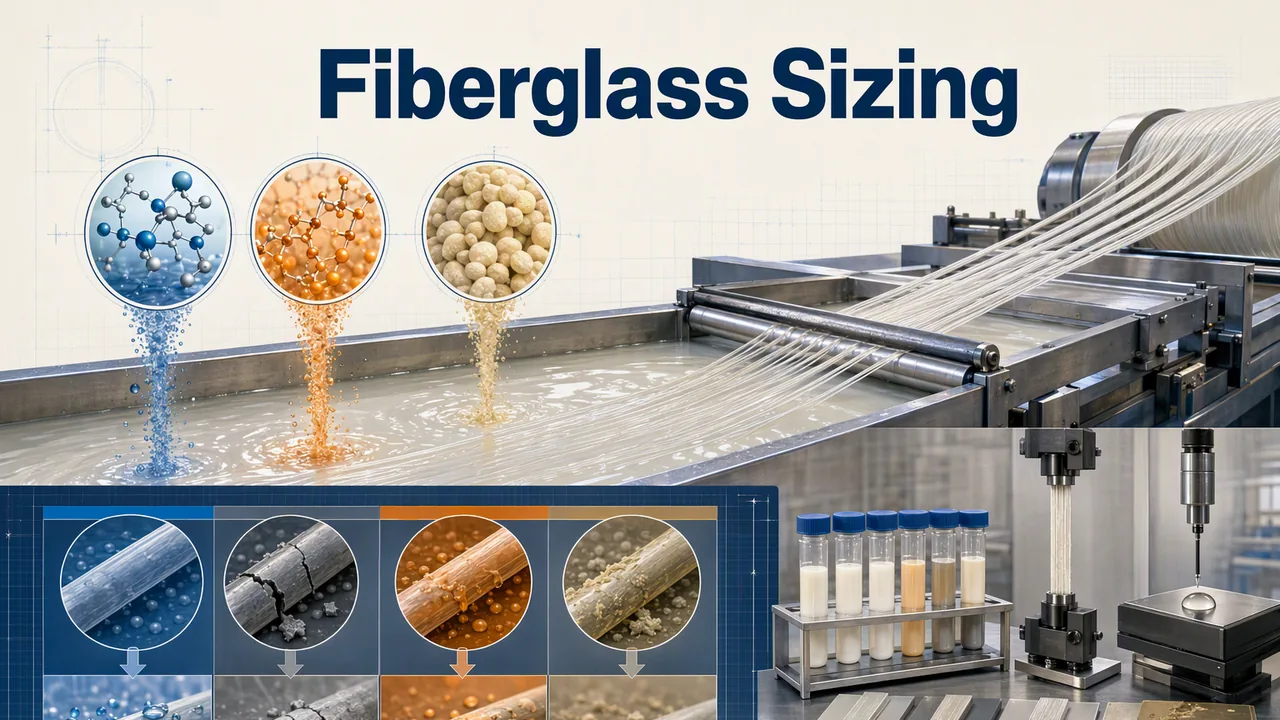
Un paquete de encolado es un entorno pequeño y hostil. Ocurren cuatro cosas a la vez. El aglutinante tiene que recubrir de doscientos a cuatrocientos filamentos para formar un hilo coherente partiendo de un baño con 5–12% de sólidos, y luego coalescer en una película continua durante el curado, mientras el silano de acoplamiento hace la química real de interfase, mientras los lubricantes evitan que el hilo se abrase contra los pasadores guía, y mientras toda la mezcla recircula por un tanque de acero caliente que es una fiesta para cualquier microorganismo que entre.
La película en sí tiene que conciliar dos exigencias que tiran en direcciones opuestas. Lo bastante blanda para soportar los radios de curvatura del bobinado y el machaqueo de una picadora a 90 cortes por minuto. Lo bastante tenaz e insoluble en agua para que el hilo no acabe convertido en una cuerda tras un mes en un almacén húmedo. Si eliges un aglutinante tradicional, eliges uno de los dos lados de ese compromiso.
PU en base acuosa frente a epoxi, PVAc y almidón: dónde cede cada aglutinante
El epoxi se convirtió en la referencia para un trabajo concreto: máxima retención de propiedades en el laminado. Lo paga con fragilidad en todo lo demás. El PVAc es barato, rápido y seca lo bastante pegajoso como para mantener un mat unido, pero se reemulsiona en cuanto la humedad aprieta. Las mezclas de almidón y caseína siguen moviendo buena parte del negocio de mats aglomerados en polvo solo por coste, con una vida de baño acorde. La tabla es la versión honesta de cómo lo vemos.
| Aglutinante | Hace bien esto | Cede en |
|---|---|---|
| Epoxi emulsionado | Película rígida y resistente a productos químicos; retención interlaminar inigualable en piezas estructurales | Frágil al corte; exige control estricto del baño y curado en caliente; suelta polvo y pelusa si no se sube el pick-up |
| Látex de PVAc | Económico, secado rápido y buena tack inicial; el ligante clásico para mat | Se reemulsiona con la humedad; la película se rigidiza con el tiempo; aparece pelusa al aumentar la velocidad del bobinador |
| Mezclas de caseína / almidón | Excelente mojado, costo de ligante casi nulo | Vida de baño de días, no de semanas; sensibilidad a la humedad; solo para conversiones de baja exigencia |
| PU en base acuosa (PUD) | Balance blando/duro ajustable; película continua con bajo pick-up; la integridad del filamento se mantiene a la velocidad de línea | Cuesta más por kg de sólidos que el almidón; no le va a dar la rigidez de un epóxico con el mismo pick-up |
Esa última celda merece quedarse en la página. Un PUD no iguala un ensimaje epóxico diseñado a medida en retención interlaminar para prepreg aeroespacial, y nosotros no lo vendemos así. Su caso arranca donde vive la producción del día a día: roving directo para chopped strand, refuerzo termoplástico en PA, PP y PBT, y cualquier línea de bobinado que ya superó al ligante con el que fue calificada.
Probar un cambio de ensimaje antes de comprometer una línea de bobinado
En nuestro laboratorio el cribado rápido es una película colada: se extiende con barra y se lee el alargamiento frente al módulo. Una película de PUD blando se estira varios cientos por ciento antes de romper; una película de epoxi se parte en cifras de un solo dígito. Ese número predice el comportamiento en la picadora mejor que cualquier otra cosa que hayamos encontrado. Solo después de eso se pasa a la fibra real.
- Fije el objetivo de pérdida por ignición. Los ensimajes comerciales de roving suelen situarse entre 0,4% y 1,2% sobre la fibra; mantenga la LOI constante para comparar química, no pick-up.
- Empiece por la estación más exigente. Haga funcionar la picadora antes de la bobinadora; si el haz aguanta 90 cortes por minuto con poco polvo, la pelusa en el bobinado suele ser una consecuencia, no un problema nuevo.
- Mida la integridad del haz, en seco y tras acondicionamiento: peso de pelusa por abrasión del roving, y una comprobación de aplastamiento de la torta desmontada tras 48 h a 40 °C.
- Cuele el laminado y lea el contenido de huecos según ASTM D2734 antes de discutir cifras de resistencia. Un cambio de formador de película altera primero el mojado, y los huecos lo detectan antes que las probetas de tracción.
Un ligante que supere las cuatro pruebas en seis semanas se ha ganado un ensayo en línea. Compárelo con su ensimaje actual como referencia, no con resultados recordados; los valores absolutos varían con el lote de vidrio y la humedad.
Qué grado de PU en base acuosa entra primero en su baño de ensimaje
Al pasar de un sistema de emulsión o disolvente, casi siempre empezamos con un grado no iónico: se comporta con los paquetes de silano como usted quiere y aguanta las oscilaciones de pH que en verano matan un baño aniónico. Los formadores de película de nuestra serie YT-FB están dentro de la línea de PU en base acuosa (ligantes PUD para recubrimientos, tintas y fibra), y tres grados cubren la mayoría de los ensayos de ensimaje.
| Grado | Tipo iónico | Sólidos | pH (tal como se suministra) | Añádalo al baño cuando… |
|---|---|---|---|---|
| YT-101 | No iónico | 30% | 5.0–7.0 | La flexibilidad del haz decide el ensayo: rovings de alto tex, radios de curvatura cerrados, cualquier elemento aguas abajo de una cortadora. Película blanda y muy elástica. |
| YT-102 | No iónico | 30% | 5.0–7.0 | La pieza está expuesta a la humedad antes de la prensa: una tack inicial fuerte mantiene el número de filamentos bajo control durante la conversión, además de resistencia al agua y a los disolventes. |
| YT-103 | No iónico | 30 ± 1% | 6–8 | Usted trabaja con paquetes de amino-silano o el baño se desplaza a alcalino: estable tanto en condiciones ácidas como alcalinas. |
Parta del pick-up que ya utiliza y vaya bajando desde ahí. En un ensayo de bobinado de 1200 tex el año pasado redujimos el peso de la pelusa aproximadamente un tercio con 0,3 puntos menos de pérdida por ignición que la emulsión de referencia, que es el tipo de margen que compensa la diferencia de precio de los sólidos. Todos los parámetros de YT-103 están en su TDS. Una nota de honestidad: YT-103 tiene una vida útil de seis meses, mientras que YT-101 y YT-102 se mantienen doce meses, un dato que importa si usted almacena bidones de 120 kg en una línea de ensimaje remota.
Preguntas frecuentes sobre ensimaje de fibra de vidrio
¿Puede un formador de película de PU base agua sustituir por completo el ensimaje epóxico?
En fibra cortada, refuerzo termoplástico y la mayoría de rovings comerciales, sí, y normalmente con mejor manejo y menos pelusa. En prepreg epóxico de alto desempeño, donde la retención interlaminar en condiciones húmedas y calientes es contractual, el ensimaje formulado sigue siendo epóxico. Preferimos decirlo desde el principio antes que perder un cliente en el ensayo de paneles.
Nuestro baño empieza a espumar el día que entra el PU. ¿Qué cambio primero?
Reduzca el cizallamiento por recirculación y la aireación en el tanque de aplicación antes de culpar al ligante; la espuma suele venir del paquete de lubricantes y de la bomba, no del PUD. Después revise la amina libre del silano. Si aún necesita antiespumante, dosifique en pasos de 50 ppm; si aparecen cráteres en los cakes desmoldados, se pasó un paso.
¿Cuánto tarda la recalificación después de un cambio de ensimaje?
Calcule de cuatro a ocho semanas de trabajo con paneles contra su referencia actual: primero integridad del hilo y pérdida por ignición, luego contenido de vacíos y las propiedades mecánicas que su ficha técnica promete a los clientes. Los ensayos que hemos apoyado y que omitieron las etapas de acondicionamiento terminaron pasando factura en el mercado, no en el laboratorio.
El desarrollo completo del proceso, incluida la ubicación de cada segmento de conversión, está en nuestra guía de aplicación de ensimaje para fibra de vidrio. Si busca un grado de partida para su fibra, indíquenos el tex, el sistema de silano y la resina de composite, y consulte con nuestro laboratorio de aplicaciones.