浸潤劑槽出問題,遠早於複合材料車間找上門。卷繞機拉著 2400 tex 無鹼玻纖直接紗跑到 1800 m/min 左右,最初的徵兆都很小:塗束輥起毛、烘乾輥上 binder 被成片撕下來、落筒一小時後紗餅在倉庫裡塌了。沒人因為這些寫投訴。寫投訴的時候,通常是短切紗在料鬥裡架橋,或者供應商悄悄改了乳液配方之後,層合板拉伸數據掉了 12%。
這類排查我們替客戶也替自己跑了太多,對槽裡那個成膜劑是有立場的。這一篇就講三件事:玻纖浸潤劑到底要求成膜劑幹什麼、傳統化學體系在哪裡認輸、換成水性聚氨酯分散體(PUD)之後什麼變了。
成膜劑在浸潤劑槽裡到底承擔什麼
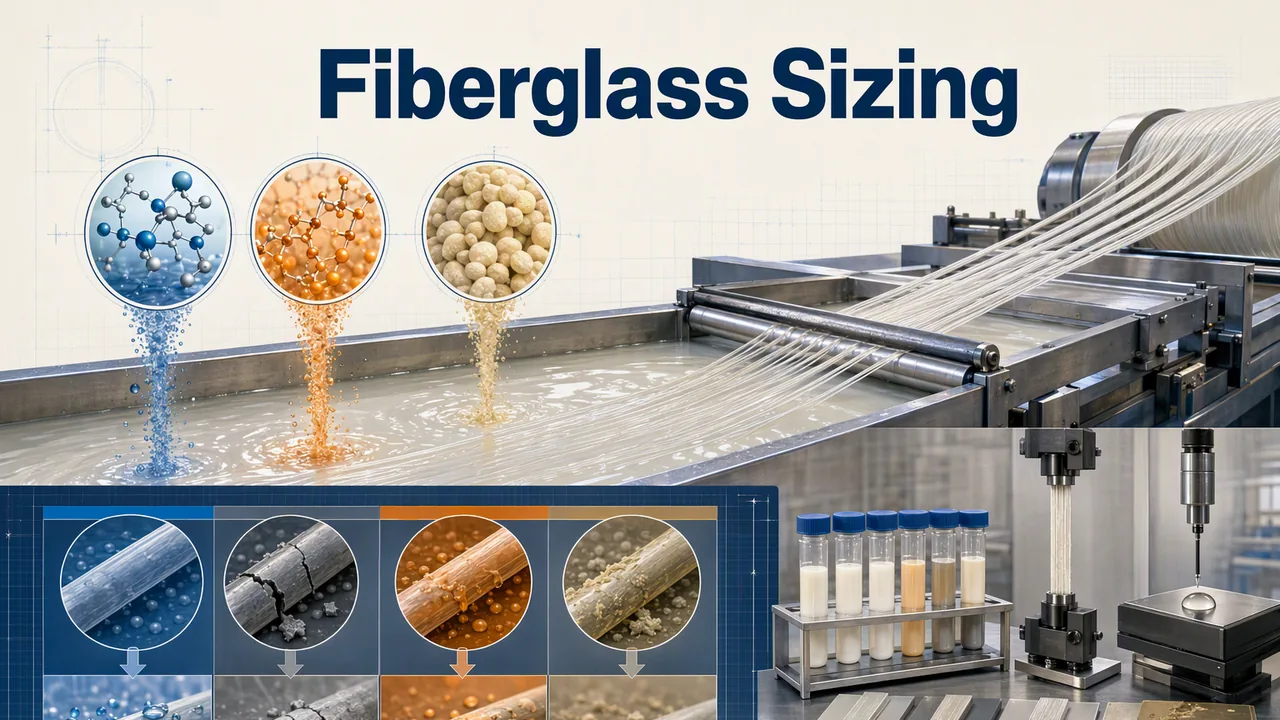
一套浸潤劑是個很苛刻的體系,四件事同時進行:binder 要從固含 5–12% 的槽液裡把幾百根單絲束成一根完整的紗,再在烘燥階段連成連續膜;矽烷偶聯劑在旁邊做真正的界面化學;潤滑劑負責讓紗線別在導紗件上把自己磨毛;而整槽液在溫熱的鋼罐裡循環,對任何混進去的微生物都是免費自助餐。
膜本身要同時滿足兩個互相打架的要求:夠軟,扛得住卷繞的彎曲半徑和每分鐘 90 次短切的衝擊;夠韌且不耐水,紗線在潮溼倉庫放一個月不能散成繩子。選傳統 binder,本質上就是在這兩頭裡選一頭。
水性聚氨酯對比環氧、PVAc、澱粉:每種 binder 在哪裡認輸
環氧成為基準,靠的是一件具體的事:層合板性能保持率最高。代價是除此之外到處都脆。PVAc 便宜、幹得快、初粘足以把玻氈抱住,但溼度一上來就再乳化。酪蛋白和澱粉復配至今還守著粉末粘結的大頭,純粹贏在成本,槽液壽命也就那麼長。下面這張表,是我們內部討論時的誠實版本。
| 成膜劑 | 擅長什麼 | 在哪裡認輸 |
|---|---|---|
| 環氧乳液 | 膜剛、耐化學,結構件層間性能保持無出其右 | 短切工況下發脆;槽液控制嚴、需要高溫固化;不起毛的代價往往是提高附著量 |
| PVAc 膠乳 | 便宜、快幹、初粘好,氈類的經典選擇 | 受潮再乳化;膜隨存放變硬;線速一提上去毛羽就來 |
| 酪蛋白 / 澱粉復配 | 潤溼極佳, binder 成本幾乎可以忽略 | 槽液壽命按天算;怕潮;只適合輕度加工 |
| 水性聚氨酯(PUD) | 軟硬可調;低附著量即可成連續膜;高速下紗線完整性保持 | 每公斤固含比澱粉貴;同等附著量給不了環氧級別的剛性 |
最後那一格請留在頁面上。水性聚氨酯在航空預浸料的溼熱層間保持率上打不過專門設計的環氧浸潤劑,我們從來不這麼推。它的主場在日常量產:短切用的直接紗、PA/PP/PBT 熱塑增強,以及任何一條線速已經跑贏當年定標 binder 的卷繞線。
換浸潤劑之前,先用一套流程把線跑明白
在我們實驗室,最快的初篩是流延膜:刮一道膜條,讀斷裂伸長對模量。軟質 PUD 膜能拉到百分之幾百才斷,環氧膜個位數就崩。這個數字對短切表現的預測力,比我們找到的任何指標都強。過了這一關,再上真纖維。
- 先鎖定燒失量(LOI)目標。商業直接紗附著量通常在纖維重的 0.4%–1.2%;對比測試保持 LOI 不變,比的是化學,不是附著量。
- 先攻最狠的工位。先跑短切機再跑卷繞機;每分鐘 90 次短切下粉塵低、不散股,卷繞毛羽大概率是順帶解決,而不是新問題。
- 測紗線完整性,乾濕各一遍:粗紗磨耗後的毛羽稱重,再加 40 °C、48 小時的紗餅塌筒檢查。
- 澆層合板,先按 ASTM D2734 讀空隙含量再談強度。換成膜後的第一反應發生在浸潤鋪展上,空隙比拉伸樣條更早暴露問題。
六周內四項全過的 binder,才值得一臺上機驗證。而且一定要拿現用浸潤劑做平行參照,不要拿「記憶中的數據」比,玻璃批次和溼度都在漂。
槽裡先加哪一級水性聚氨酯
從乳液或溶劑體系切過來,我們幾乎總從非離子型號起步:它對矽烷包更穩定,也不容易被夏天槽液那點上飄 pH 打死。我們玻纖浸潤劑成膜劑(YT-FB 系列)就在水性聚氨酯產品線裡(水性聚氨酯 PUD 樹脂),三個型號覆蓋絕大多數驗證場景。
| 型號 | 離子類型 | 固含量 | pH(原液) | 什麼時候上槽 |
|---|---|---|---|---|
| YT-101 | 非離子 | 30% | 5.0–7.0 | 束絲柔軟度定生死時:大 tex、小彎曲半徑、下遊過短切機。成膜柔軟、彈性高。 |
| YT-102 | 非離子 | 30% | 5.0–7.0 | 部件在壓之前先受潮時:初粘強、散絲率低,耐水耐溶劑。 |
| YT-103 | 非離子 | 30 ± 1% | 6–8 | 用氨基矽烷包、或槽液往鹼性漂時:酸鹼體系中都穩定。 |
上機從你現有的附著量起步,再往下減。去年一條 1200 tex 卷繞線的驗證裡,燒失量比原乳液低 0.3 個點的同時毛羽重量降了約三分之一,這價差就是靠這口氣賺回來的。YT-103 的完整參數見其 TDS。順帶一句實話:YT-103 保質期為 6 個月,而 YT-101 和 YT-102 是 12 個月,異地倉庫整桶 120 kg 備貨時這一條要想清楚。
玻纖浸潤劑常見問題
水性聚氨酯成膜劑能完全替代環氧嗎?
短切紗、熱塑增強和大部分商業粗紗上可以,而且低毛羽下的手感通常更好。但預浸料合同把溼熱層間保持率寫進指標的那類結構件,標杆仍是環氧浸潤劑。這話寧可說在前面,也不要讓客戶在面板測試時才發現。
一加水性聚氨酯槽液就起泡,先動哪裡?
先降循環系統的剪切和曝氣,再談 binder;起泡多半怪潤滑劑和泵,不怪 PUD。接著查矽烷帶來的游離胺。真需要消泡劑就按 50 ppm 步進加,紗餅表面出現縮孔就是加過了一檔。
換浸潤劑後復驗要多久?
按 4–8 周的對比面板計劃來:先紗線完整性和燒失量,再空隙含量,最後是客戶數據表裡承諾的那些力學指標。我們見過的教訓是:跳過調溼工況的驗證,問題會在市場上回頭,而不是在實驗室。
更完整的工藝說明(含各轉化段的選型思路)在我們的玻纖浸潤劑應用頁。想要一個起點型號,把 tex、矽烷體系和複合樹脂告訴我們,找我們應用實驗室。