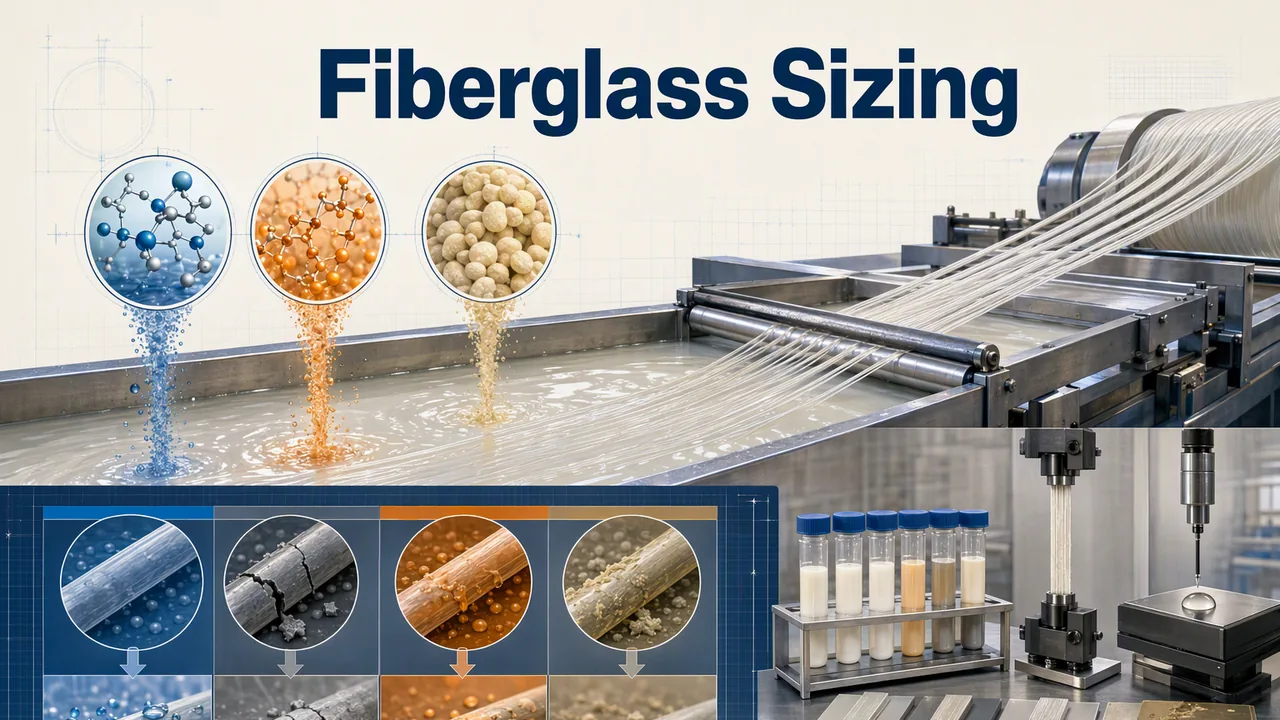
Bak sizing sudah mulai bermasalah jauh sebelum bagian komposit mengeluh. Di winder yang menarik direct roving E-glass 2400 tex pada kecepatan sekitar 1.800 m/min, gejalanya awalnya kecil: bulu serat menumpuk di applicator roll, binder terkelupas seperti serpihan di drying drum, cake hasil doff ambles sejam kemudian di gudang. Tidak ada yang mengajukan komplain soal itu. Komplain baru datang saat chopped strand menyumbat hopper, atau ketika hasil uji tarik laminat meleset 12% lebih rendah setelah pemasok binder diam-diam mengganti formulasi emulsi.
Kami sudah cukup sering menangani investigasi semacam ini (milik kami sendiri maupun pelanggan) sampai punya pandangan sendiri soal film-former yang jadi inti persoalannya. Itulah yang dibahas di sini: apa yang sebenarnya dituntut sizing fiberglass dari sebuah binder, di mana opsi tradisional mulai menyerah, dan apa yang berubah kalau Anda memakai waterborne polyurethane dispersion, PUD, di dalam bak.
Apa fungsi film-former sebenarnya di bak sizing
Paket sizing adalah lingkungan kecil yang keras. Empat hal terjadi sekaligus. Binder harus melapisi dua sampai empat ratus filamen menjadi strand yang koheren dari bak dengan solid content 5–12%, lalu menyatu menjadi film kontinu saat bake, sementara silane coupling agent menjalankan kimia antarmuka yang sesungguhnya, sementara lubricant menjaga strand agar tidak saling menggores di guide pin, dan sementara seluruh campuran bersirkulasi melalui tangki baja hangat yang jadi surga bagi mikroorganisme yang kebetulan masuk.
Film-nya sendiri harus menyeimbangkan dua tuntutan yang saling tarik-menarik. Cukup lunak untuk bertahan terhadap radius tekukan saat winding dan hantaman chopper yang berjalan 90 potongan per menit. Cukup ulet dan tidak larut air agar strand tidak berubah jadi tali setelah sebulan di gudang lembap. Pilih binder tradisional, berarti Anda memilih salah satu sisi kompromi itu.
Waterborne PU vs. epoksi, PVAc, dan pati: di mana masing-masing binder menyerah
Epoksi jadi tolok ukur untuk satu tugas spesifik: retensi sifat laminat maksimal. Harganya adalah kerapuhan di semua aspek lain. PVAc murah, cepat, dan kering cukup lengket untuk menyatukan mat, tapi langsung teremulsi kembali begitu kelembapan serius. Campuran pati dan kasein masih menguasai sebagian besar bisnis mat berikat powder semata-mata karena biaya, dengan umur pakai bak yang sepadan. Tabel berikut adalah versi jujur dari cara kami menilainya.
| Pengikat | Unggul untuk | Menyerah pada |
|---|---|---|
| Epoksi teremulsi | Film kaku dan tahan kimia; retensi interlaminar tak tertandingi di part struktural | Getas saat dipotong; kontrol bak harus ketat dan perlu curing panas; muncul debu dan serat halus kalau pick-up diambil berlebihan |
| Lateks PVAc | Murah, cepat kering, tack awal bagus; binder mat klasik | Mudah teremulsi ulang di kelembapan tinggi; film mengeras seiring waktu; bulu serat muncul begitu kecepatan winder naik |
| Campuran kasein / pati | Wetting sangat baik, biaya binder nyaris nol | Umur bak dihitung hari, bukan minggu; sensitif terhadap kelembapan; hanya untuk konversi beban ringan |
| Waterborne PU (PUD) | Keseimbangan soft/hard bisa disetel; film kontinu pada pick-up rendah; integritas strand tetap terjaga di kecepatan line | Biaya per kg solid lebih tinggi daripada pati; tidak akan memberi kekakuan setara epoksi pada pick-up yang sama |
Sel terakhir itu memang layak tetap ada di halaman ini. PUD tidak akan menyamai sizing epoksi yang dirancang khusus untuk retensi interlaminar di prepreg aerospace, dan kami tidak memasarkannya seperti itu. Justifikasinya justru mulai dari rutinitas produksi sehari-hari: direct roving untuk chopped strand, penguatan termoplastik di PA, PP, dan PBT, serta semua line winding yang sudah melampaui kemampuan binder saat line itu pertama dikualifikasi.
Menguji perubahan sizing sebelum Anda mengunci satu line winding
Di lab kami, saringan cepatnya adalah cast film: ratakan dengan bar, lalu baca elongasi terhadap modulus. Film PUD yang lembut bisa mulur beberapa ratus persen sebelum putus; film epoksi putus di angka satu digit. Angka itu memprediksi performa chopper lebih baik daripada metode lain yang pernah kami temukan. Baru setelah itu lanjut ke serat sungguhan.
- Patok dulu target ignition loss. Roving sizing komersial umumnya berada di kisaran 0,4% sampai 1,2% pada serat; jaga LOI tetap konstan supaya yang dibandingkan adalah kimianya, bukan pick-up-nya.
- Hantam dulu stasiun paling berat. Jalankan chopper sebelum winder; kalau strand mampu melewati 90 potongan per menit dengan debu rendah, fuzz di winding biasanya cuma efek lanjutan, bukan masalah baru.
- Ukur integritas strand, kering dan setelah conditioning: berat fuzz akibat abrasi roving, plus cek squat pada doffed-cake setelah 48 jam di 40 °C.
- Cast laminatnya lalu baca kadar void per ASTM D2734 sebelum berdebat soal angka kekuatan. Pergantian film-former paling dulu menggeser wet-out, dan void menangkapnya lebih awal daripada uji tarik batang.
Binder yang lolos keempat uji itu dalam enam minggu sudah layak line trial. Ujikan terhadap sizing Anda saat ini sebagai referensi, bukan terhadap hasil yang diingat-ingat; angka absolut bergeser mengikuti batch glass dan kelembapan.
Grade PUD mana yang masuk ke bak sizing Anda lebih dulu
Kalau pindah dari sistem emulsi atau solvent, kami hampir selalu mulai dari grade nonionik: perilakunya cocok dengan paket silane dan tahan terhadap fluktuasi pH yang bikin bak anionik mati di musim panas. Film-former di balik seri YT-FB kami ada di lini waterborne PU (binder PUD untuk coating, tinta dan serat) dan tiga grade sudah cukup untuk sebagian besar uji sizing.
| Merek | Jenis ion | Kadar padatan | pH (sesuai kemasan) | Masukkan ke dalam bak saat… |
|---|---|---|---|---|
| YT-101 | Nonionik | 30% | 5.0–7.0 | Kelenturan bundle yang menentukan uji coba: roving high-tex, radius tekuk ketat, apa pun di hilir chopper. Film lembut dan sangat elastis. |
| YT-102 | Nonionik | 30% | 5.0–7.0 | Part terkena kelembapan sebelum masuk press: tack awal yang kuat menjaga jumlah filament tetap rendah selama proses konversi, plus ketahanan terhadap air dan solvent. |
| YT-103 | Nonionik | 30 ± 1% | 6–8 | Anda memakai paket amino-silane atau bak bergeser ke basa: stabil di kondisi asam maupun basa. |
Mulai dari pick-up yang sudah Anda jalankan sekarang, lalu turunkan dari titik itu. Pada uji coba winding 1200-tex tahun lalu, kami berhasil menekan berat fuzz sekitar sepertiga pada ignition loss 0,3 poin lebih rendah dibanding emulsi incumbent—selisih sebesar itu sudah menutup perbedaan harga solids. Parameter lengkap untuk YT-103 ada di TDS-nya. Satu catatan jujur: YT-103 punya masa simpan enam bulan, sementara YT-101 dan YT-102 bertahan dua belas bulan. Ini penting kalau Anda menyimpan drum 120 kg di lini sizing yang lokasinya jauh.
FAQ sizing fiberglass
Apakah film-former PUD waterborne bisa sepenuhnya menggantikan sizing epoksi?
Untuk chopped strand, reinforcement termoplastik, dan sebagian besar roving komersial, bisa, dan biasanya penanganannya lebih baik dengan fuzz lebih sedikit. Untuk prepreg epoksi high-performance yang kontraknya mensyaratkan retensi interlaminar pada kondisi hot-wet, sizing yang dirancang khusus tetap epoksi. Kami lebih memilih menyampaikan ini di awal daripada kehilangan pelanggan di tahap panel testing.
Bath kami mulai berbusa sejak PU dimasukkan. Apa yang harus saya ubah dulu?
Kurangi shear resirkulasi dan aerasi di tangki aplikator sebelum menyalahkan binder; busa biasanya berasal dari paket lubricant dan pompa, bukan dari PUD-nya. Lalu cek free amine dari silane. Kalau masih perlu defoamer, dosis dalam langkah 50 ppm; crater yang muncul di doffed cake berarti Anda kelebihan satu langkah.
Berapa lama requalification setelah ganti sizing?
Siapkan empat sampai delapan minggu untuk panel work terhadap referensi Anda saat ini: strand integrity dan ignition loss dulu, baru void content dan sifat mekanik yang dijanjikan datasheet ke pelanggan. Uji coba yang kami dukung tapi melewati tahap conditioning, masalahnya muncul di pasar, bukan di lab.
Ulasan proses yang lebih panjang, termasuk posisi tiap segmen konversi, ada di panduan aplikasi sizing fiberglass. Kalau butuh grade awal untuk fiber Anda, sebutkan tex, sistem silane, dan resin kompositnya, lalu hubungi lab aplikasi kami.