Um banho de encolagem dá sinal de problema muito antes de a fábrica de compósitos reclamar. Numa bobinadeira puxando roving direto de fibra de vidro E de 2400 tex a cerca de 1.800 m/min, os primeiros sintomas são pequenos: fiapos acumulando no rolo aplicador, ligante saindo em tiras no cilindro de secagem, um cake desenrolado que cede uma hora depois no armazém. Ninguém abre reclamação por isso. Abrem quando o fio picado entope a tremonha, ou quando o resultado de tração do laminado sai 12% abaixo depois que um fornecedor de ligante reformulou uma emulsão sem avisar.
Já conduzimos investigações suficientes desse tipo (nossas e de clientes) para ter opinião formada sobre o formador de filme que está no centro delas. É disso que trata este artigo: o que a encolagem de fibra de vidro realmente exige de um ligante, onde as opções tradicionais param de dar conta, e o que muda quando você usa uma dispersão de poliuretano em base aquosa, uma PUD, no banho.
O que o formador de filme realmente faz num banho de encolagem
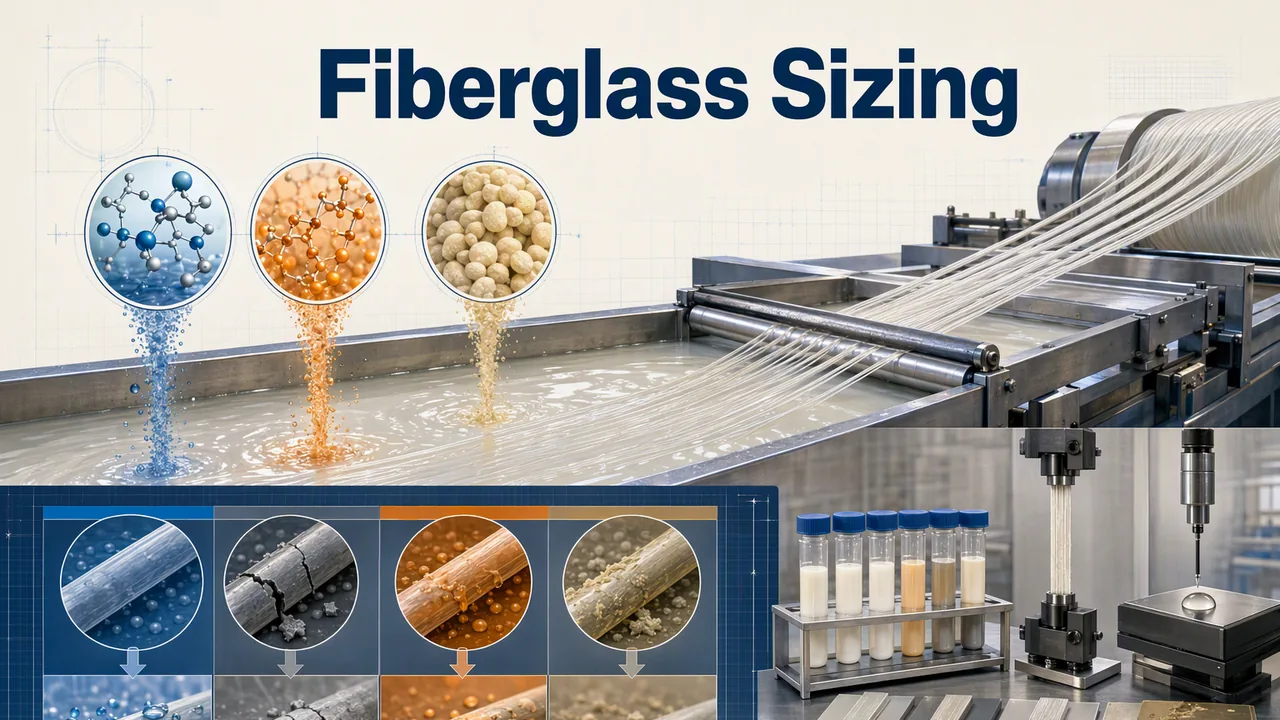
Um pacote de encolagem é um ambiente pequeno e hostil. Quatro coisas acontecem ao mesmo tempo. O ligante precisa revestir de duzentos a quatrocentos filamentos formando um fio coerente a partir de um banho com 5–12% de sólidos, depois coalescer num filme contínuo durante a cura, enquanto o silano de acoplamento faz a química de interface de verdade, enquanto os lubrificantes impedem que o fio se abrase nos pinos-guia, e enquanto toda a mistura recircula por um tanque de aço aquecido que é um presente para qualquer microrganismo que apareça.
O filme em si precisa conciliar duas exigências que puxam em direções opostas. Macio o bastante para aguentar os raios de curvatura do bobinamento e o martelamento de uma picadora a 90 cortes por minuto. Resistente e insolúvel em água o bastante para o fio não virar uma corda depois de um mês num armazém úmido. Escolha um ligante tradicional e você está escolhendo um lado dessa troca.
PUD vs. epóxi, PVAc e amido: onde cada ligante desiste
O epóxi virou referência para um trabalho específico: retenção máxima de propriedades no laminado. Paga por isso com fragilidade em todo o resto. O PVAc é barato, rápido e seca pegajoso o suficiente para manter um mat unido, e reemulsifica assim que a umidade aperta. Blendas de amido e caseína ainda dominam boa parte do negócio de mat ligado a pó, só na base do custo, com vida de banho à altura. A tabela é a versão honesta de como pensamos isso.
| Ligante | Faz bem | Desiste em |
|---|---|---|
| Epóxi emulsionado | Filme rígido, resistente quimicamente; retenção interlaminar sem igual em peças estruturais | Frágil no corte; exige controle rigoroso do banho e cura a quente; gera pó e fiapos se você exagerar no pick-up |
| Látex de PVAc | Barato, secagem rápida, boa pegajosidade inicial; o ligante clássico para véu | Reemulsifica com umidade; o filme endurece com o tempo; fiapos aparecem conforme a velocidade do bobinador sobe |
| Blendas de caseína / amido | Excelente molhagem, custo de ligante praticamente zero | Vida útil do banho medida em dias, não semanas; sensibilidade à umidade; apenas conversões leves |
| PU à base de água (PUD) | Equilíbrio macio/duro ajustável; filme contínuo com baixo pick-up; integridade do fio mantida na velocidade de linha | Custa mais por kg de sólidos que o amido; não entrega rigidez nível epóxi com o mesmo pick-up |
Essa última célula merece ficar na página. Um PUD não iguala um sizing epóxi feito sob medida em retenção interlaminar para prepreg aeroespacial, e não vendemos assim. O argumento dele começa onde a produção do dia a dia acontece: roving direto para fio picado, reforço termoplástico em PA, PP e PBT, e qualquer linha de bobinagem que já superou o ligante com que foi qualificada.
Testar uma mudança de sizing antes de comprometer uma linha de bobinagem
No nosso laboratório, o teste rápido de triagem é um filme vazado: passa-se a barra, lê-se alongamento contra módulo. Um filme de PUD macio chega a várias centenas por cento antes de romper; um filme epóxi estala já nos dígitos únicos. Esse número prevê o desempenho no picador melhor do que qualquer outra coisa que já testamos. Só depois disso é que se parte para a fibra de verdade.
- Fixe a meta de perda ao fogo. Os ensimamentos comerciais de roving costumam ficar entre 0,4% e 1,2% sobre a fibra; mantenha o LOI constante para comparar química, e não pick-up.
- Quebre primeiro a estação mais crítica. Rode o picador antes do bobinador; se o fio sobrevive a 90 cortes por minuto com pouco pó, o fiapo no bobinamento costuma ser consequência, não um problema novo.
- Meça a integridade do fio, a seco e após condicionamento: peso de fiapo por abrasão do roving, e uma verificação de escoamento da torta desenrolada após 48 h a 40 °C.
- Vaze o laminado e leia teor de vazios conforme ASTM D2734 antes de discutir números de resistência. Uma troca de formador de filme mexe primeiro na molhabilidade, e os vazios captam isso antes das barras de tração.
Um ligante que passa nos quatro critérios em seis semanas merece um teste em linha. Rode-o contra o seu ensimamento atual como referência, não contra resultados de memória; os números absolutos variam com o lote de vidro e a umidade.
Qual grau de PU à base de água entra primeiro no seu banho de ensimamento
Ao migrar de um sistema em emulsão ou solvente, quase sempre começamos com um grau não iônico: ele se comporta com os pacotes de silano do jeito que você quer e aguenta as oscilações de pH que matam um banho aniônico no verão. Os formadores de filme por trás da nossa série YT-FB ficam na linha de PU à base de água (ligantes PUD para revestimentos, tintas e fibra), e três graus cobrem a maioria dos testes de ensimamento.
| Grau | Tipo iônico | Teor de sólidos | pH (como fornecido) | Adicione ao banho quando… |
|---|---|---|---|---|
| YT-101 | Não iônico | 30% | 5.0–7.0 | A flexibilidade do feixe decide o teste: roving de alto título, raios de curvatura apertados, qualquer coisa a jusante de uma picotadeira. Filme macio e altamente elástico. |
| YT-102 | Não iônico | 30% | 5.0–7.0 | A peça fica exposta à umidade antes da prensagem: tack inicial forte mantém a contagem de filamentos sob controle durante a conversão, além de resistência à água e a solventes. |
| YT-103 | Não iônico | 30 ± 1% | 6–8 | Você trabalha com pacotes de amino-silano ou o banho tende ao alcalino: estável tanto em condições ácidas quanto alcalinas. |
Comece pelo pick-up que você já usa e vá reduzindo a partir daí. Em um teste de enrolamento com 1200 tex no ano passado, reduzimos o peso de fiapos em cerca de um terço com perda ao fogo 0,3 pontos menor que a emulsão incumbente — aquele tipo de margem que paga a diferença de preço dos sólidos. Os parâmetros completos para YT-103 estão na sua TDS. Uma observação honesta: YT-103 tem validade de seis meses, enquanto YT-101 e YT-102 duram doze meses — o que pesa se você estoca tambores de 120 kg numa linha de encolagem remota.
Perguntas frequentes sobre encolagem de fibra de vidro
Um formador de filme PUD à base de água substitui totalmente a encolagem epóxi?
Em fio picado, reforço termoplástico e na maioria dos rovings comerciais, sim — e normalmente com melhor manuseio e menos fiapo. Já em prepreg epóxi de alta performance, onde a retenção interlaminar sob condições quente-úmido é cláusula de contrato, a encolagem projetada continua sendo epóxi. Preferimos deixar isso claro desde o início a perder um cliente nos ensaios de painel.
Nosso banho começa a espumar no dia em que o PU entra. O que mudo primeiro?
Reduza o cisalhamento da recirculação e a aeração no tanque de aplicação antes de culpar o ligante; a espuma geralmente vem do pacote de lubrificantes e da bomba, não do PUD. Depois verifique a amina livre do silano. Se ainda precisar de antiespumante, dosifique em passos de 50 ppm; crateras aparecendo nos cakes desenrolados significam que você passou um passo do limite.
Quanto tempo leva a requalificação depois de uma mudança na encolagem?
Reserve de quatro a oito semanas de trabalho em painel contra sua referência atual: primeiro integridade do fio e perda ao fogo, depois teor de vazios e as propriedades mecânicas que sua ficha técnica promete ao cliente. Ensaios que apoiamos e que pularam as etapas de condicionamento voltaram para morder no mercado, não no laboratório.
O texto mais longo sobre o processo, incluindo onde se encaixa cada segmento de conversão, está no nosso guia de aplicação de encolagem para fibra de vidro. Se você quer um grau de partida para sua fibra, informe o tex, o sistema de silano e a resina composta, e fale com nosso laboratório de aplicação.