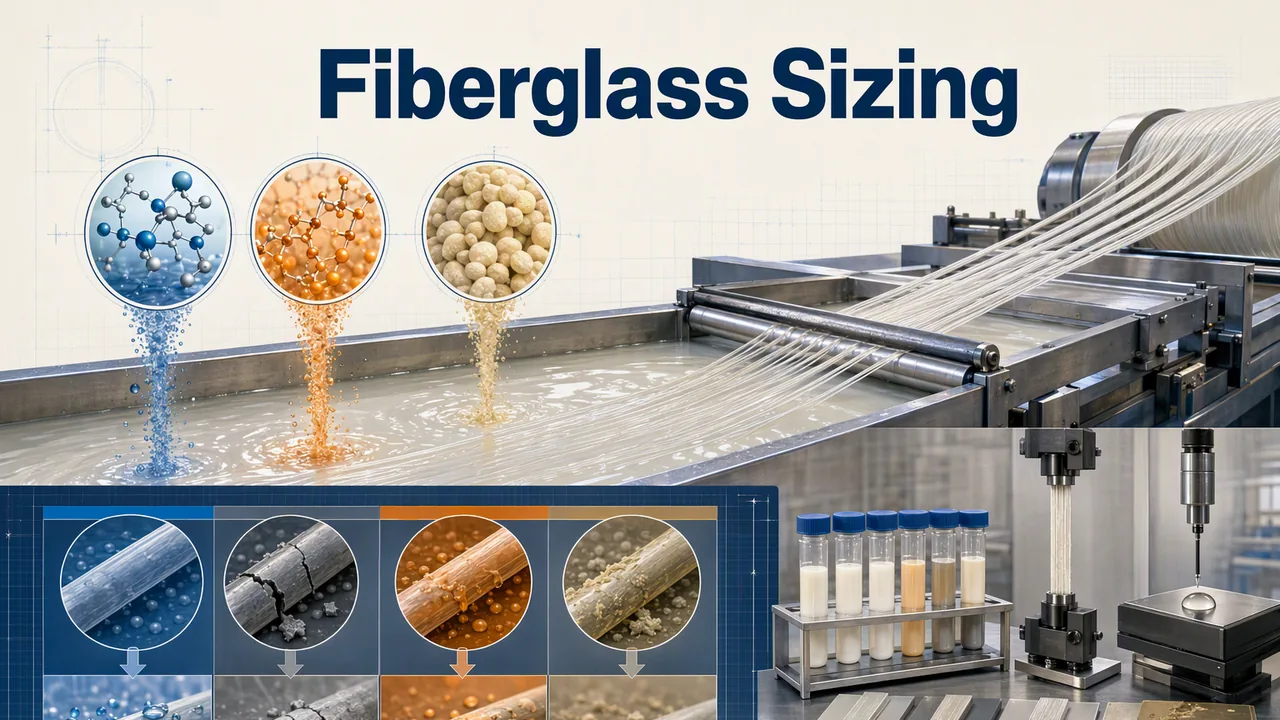
Bir haşıllama banyosu, kompozit atölyesi şikâyet etmeye başlamadan çok önce bozulur. 2400 tex E-cam doğrudan rovingsini yaklaşık 1.800 m/dk hızla çeken bir sarım makinesinde ilk belirtiler küçüktür: aplikatör silindirinde tüylenme birikir, kurutma tamburunda bağlayıcı şeritler halinde sıyrılır, sarılan bobin depoda bir saat sonra çöker. Kimse bunlar için şikâyet kaydı açmaz. Kaydı, kırpılmış elyaf hopper'ı köprülediğinde ya da bir bağlayıcı tedarikçisi emülsiyonu sessizce yeniden formüle ettikten sonra laminat çekme sonuçları %12 düşük çıktığında açarlar.
Bu tür incelemeleri (kendi yaptıklarımız ve müşterilerimizin yaptıkları) yeterince kovaladık; artık merkezlerindeki film oluşturucu hakkında fikir sahibiyiz. Burada konu tam da bu: cam elyaf aprede bir bağlayıcıdan gerçekte ne istenir, geleneksel seçenekler nerede tıkanır ve banyoda su bazlı bir poliüretan dispersiyonu, yani bir PUD, kullanıldığında ne değişir.
Apre banyosunda film oluşturucu aslında ne yapar
Bir apre paketi küçük ve acımasız bir ortamdır. Aynı anda dört şey olur. Bağlayıcı, %5–12 katı içeren bir banyodan iki ila dört yüz filamenti tutarlı bir iplik halinde kaplamalı, ardından pişirme sırasında sürekli bir film halinde birleşmelidir; bu sırada silan bağlayıcı ajan gerçek arayüz kimyasını yapar, yağlayıcılar ipliğin kılavuz pimlerinde kendini aşındırmasını önler ve tüm karışım, içeri giren her mikroorganizma için adeta bir ziyafet olan sıcak çelik bir tankta devridaim eder.
Filmin kendisi, birbirini çeken iki talebi uzlaştırmak zorundadır. Sarımın bükülme yarıçaplarına ve dakikada 90 kesim yapan bir kırıcının darbelerine dayanacak kadar yumuşak. İpliğin nemli bir depoda bir ay bekledikten sonra halata dönüşmemesi için yeterince sert ve suda çözünmez. Geleneksel bir bağlayıcı seçtiğinizde bu denklemin bir tarafını seçmiş olursunuz.
Su bazlı PU ile epoksi, PVAc ve nişasta: her bağlayıcı nerede pes eder
Epoksi, özellikle tek bir iş için referans haline geldi: maksimum laminat özellik koruması. Bunun bedelini diğer her yerde gevreklikle öder. PVAc ucuzdur, hızlıdır ve bir matı bir arada tutacak kadar yapışkan kurur; nem ciddileştiği anda yeniden emülsifiye olur. Nişasta ve kazein karışımları, toz bağlı mat işinin büyük kısmını hâlâ sadece maliyetle ve ona denk bir banyo ömrüyle yürütür. Tablo, konuya nasıl baktığımızın dürüst hali.
| Bağlayıcı | Bunu iyi yapar | Şurada pes eder |
|---|---|---|
| Emülsifiye epoksi | Sert, kimyasala dayanıklı film; yapısal parçalarda eşsiz katmanlar arası koruma | Doğramada kırılgan davranır; banyo kontrolünü sıkı tutmak ve sıcak kürleme gerekir; pick-up'ı fazla kaçırmazsanız toz ve tüylenme kaçınılmaz |
| PVAc lateksi | Ucuz, hızlı kurur, ilk tutuşu iyi; klasik mat bağlayıcı | Nemde yeniden emülsifiye olur; film yaşlandıkça sertleşir; sarıcı hızı arttıkça tüylenme başlar |
| Kazein / nişasta karışımları | Mükemmel ıslatma, neredeyse sıfır bağlayıcı maliyeti | Banyo ömrü haftalarla değil günlerle ölçülür; neme duyarlı; yalnızca hafif hizmet dönüşümleri için |
| Su bazlı PU (PUD) | Yumuşak/sert dengesi ayarlanabilir; düşük pick-up'ta sürekli film; hat hızında filament bütünlüğü korunur | Katı madde başına kg maliyeti nişastadan yüksek; aynı pick-up'ta epoksi seviyesinde sertlik beklemeyin |
Bu son hücre sayfada kalmalı. Bir PUD, havacılık prepreg'inde katmanlar arası dayanım açısından özel üretilmiş epoksi sizing ile boy ölçüşemez; biz de zaten öyle bir iddiayla çıkmıyoruz. PUD'un gerekçesi günlük üretimin olduğu yerden başlıyor: kırpılmış elyaf için direkt roving, PA, PP ve PBT'de termoplastik takviye ve kendisini kalifiye eden bağlayıcıyı artık aşmış her sarım hattı.
Bir sarım hattını bağlamadan önce sizing değişikliğini test etmek
Laboratuvarımızda hızlı tarama yöntemi dökme filmdir: çekip uzama-modül eğrisine bakarız. Yumuşak bir PUD filmi kopmadan önce yüzde birkaç yüze kadar uzar; epoksi film ise tek haneli değerlerde kırılır. Bu sayı, kırıcı performansını tahmin etmede bulduğumuz en iyi göstergedir. Ancak ondan sonra gerçek elyafa geçeriz.
- Ateşleme kaybı hedefini sabitleyin. Ticari roving apreleri elyaf üzerinde genellikle %0,4 ile %1,2 arasındadır; LOI'yi sabit tutun ki kimyayı karşılaştırın, çekim miktarını değil.
- Önce en zorlu istasyonu kırın. Sarıcıdan önce kırıcıyı çalıştırın; eğer şerit dakikada 90 kesimde düşük tozla dayanıyorsa, sarma tüylenmesi genellikle ardıl bir sorundur, yeni bir problem değil.
- Şerit bütünlüğünü ölçün, kuru ve koşullandırma sonrası: roving aşınma tüy ağırlığı ve 40 °C'de 48 saat sonrası çıkarılmış kek çökme kontrolü.
- Laminatı dökün ve okuyun ASTM D2734'e göre boşluk içeriği değerini, dayanım rakamlarını tartışmadan önce. Bir film yapıcı değişikliği önce ıslanmayı etkiler ve boşluklar bunu çekme çubuklarından daha erken yakalar.
Altı hafta içinde dört kriteri de geçen bir bağlayıcı, hat denemesini hak etmiştir. Mevcut apreyle referans olarak çalıştırın, hatırlanan sonuçlarla değil; mutlak sayılar cam partisi ve nemle birlikte kayar.
Apre banyosuna ilk hangi su bazlı PU derecesi girer
Emülsiyon veya solvent sisteminden geçerken neredeyse her zaman noniyonik bir dereceyle başlarız: silan paketleriyle istediğiniz gibi davranır ve yazın aniyonik banyoyu öldüren pH dalgalanmalarına aldırmaz. YT-FB serimizin arkasındaki film yapıcılar su bazlı PU hattında yer alır (kaplamalar, mürekkepler ve elyaf için PUD bağlayıcılar); üç derece çoğu apre denemesini kapsar.
| Kalite | İyon tipi | Katı madde | pH (tedarik edildiği haliyle) | Banyoya şu durumda girin… |
|---|---|---|---|---|
| YT-101 | Noniyonik | 30% | 5.0–7.0 | Denemeyi belirleyen şey demet esnekliği: yüksek tekstüreli roving, dar büküm yarıçapları, kırıcı sonrası her şey. Yumuşak, yüksek elastikiyetli film. |
| YT-102 | Noniyonik | 30% | 5.0–7.0 | Parça prese girmeden önce neme maruz kalıyor: güçlü ilk yapışma, dönüşüm boyunca filament sayısını düşük tutuyor; üstüne su ve solvent direnci. |
| YT-103 | Noniyonik | 30 ± 1% | 6–8 | Amino-silan paketleriyle çalışıyorsunuz ya da banyo alkaliye kayıyor: hem asidik hem alkali koşullarda stabil. |
Hâlihazırda uyguladığınız pick-up değerinden başlayın ve oradan aşağı inin. Geçen yıl 1200 tex sarım denemesinde, mevcut emülsiyona kıyasla 0,3 puan daha düşük ateşleme kaybında tüy ağırlığını yaklaşık üçte bir azalttık; katı madde fiyat farkını karşılayan da tam bu tür bir marj. Tam parametreler için YT-103 ürününün TDS belgesine bakın. Bir dürüstlük notu: YT-103 altı aylık raf ömrü sunar; YT-101 ve YT-102 ise on iki ay dayanır. Uzak bir sizing hattında 120 kg'lık varilleri stokluyorsanız bu süreler önemlidir.
Cam elyafı sizing SSS
Su bazlı PU film yapıcı, epoksi sizing'in yerini tamamen alabilir mi?
Kesilmiş elyaf, termoplastik takviye ve çoğu ticari roving'de evet; üstelik genelde daha az tüylenme ve daha rahat işleme ile. Sıcak-nem altında katmanlar arası dayanımın sözleşmeye bağlandığı yüksek performanslı epoksi prepreg'de ise mühendislik sizing hâlâ epoksidir. Bunu panel testlerinde müşteri kaybetmeden önce açıkça söylemeyi tercih ederiz.
Banyomuz PU girdiği gün köpürmeye başlıyor. Önce neyi değiştirmeliyim?
Bağlayıcıyı suçlamadan önce aplikatör tankındaki resirkülasyon kaymasını ve havalandırmayı kesin; köpük genelde PUD'den değil, yağlayıcı paketinden ve pompadan gelir. Ardından silandan gelen serbest amini kontrol edin. Hâlâ köpük kesici gerekiyorsa 50 ppm'lik adımlarla dozlayın; çekilen keklerde çukurcuklar görünüyorsa bir adım fazla gitmişsiniz demektir.
Sizing değişikliğinden sonra yeniden kalifikasyon ne kadar sürer?
Mevcut referansınıza karşı dört ila sekiz haftalık panel çalışması planlayın: önce demet bütünlüğü ve ateşleme kaybı, sonra boşluk içeriği ve datasheet'inizde müşterilere vaat ettiğiniz mekanik özellikler. Destek verdiğimiz denemelerde kondisyonlama adımları atlandığında fatura laboratuvarda değil, pazarda kesildi.
Her dönüşüm segmentinin nerede durduğunu da içeren daha uzun proses yazısı şurada: cam elyafı sizing uygulama kılavuzu. Eğer elyafınız için başlangıç seviyesi arıyorsanız, bize teks, silan sistemi ve kompozit reçineyi söyleyin, uygulama laboratuvarımıza sorun.