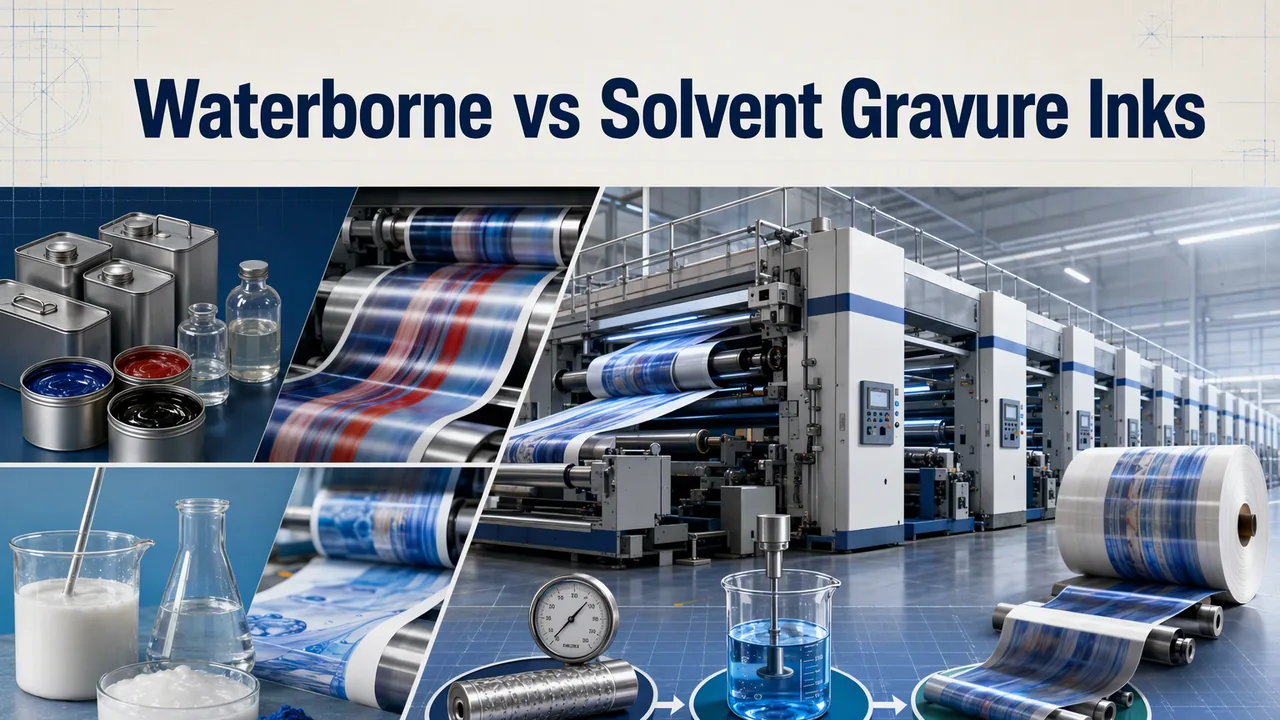
Geçen kış dönüştürdüğümüz gravür hattı, yıllardır OPP üzerine solvent bazlı baskıyı rahat bir 220 m/min hızda yapıyordu. VOC izni yenilenme zamanı geldi, tesis bir kova su bazlı gravür mürekkebi aldı ve ilk deneme 90 m/min hızda görünür beneklenme ile topalladı; bant testine bile gelmeden, bant deseni filmden temiz bir şekilde söktü. Tek bir karardan iki başarısızlık: atölye bu geçişi sadece bir mürekkep satın alma işlemi olarak görmüştü. Solvent gravür sessizce faturanın hiç kalem kalem göstermediği iki şeyi satın alıyordu: sabit bir hız ve film yüzeyinde bir tutunma noktası. Su bazlı bir sisteme ise her iki işi de sıfırdan öğretmek gerekiyor.
Solventin gravür hattında satın aldığı şey
Tutunma, kimsenin kaybetmeyi beklemediği kısımdır. Solvent bazlı gravür mürekkebi poliolefin film üzerinde öylece durmaz; kururken yüzeye saldırır, üstteki birkaç mikronu yumuşatır ve reçinenin alt tabaka ile karşılıklı difüzyonunu sağlar. Solvent uçup gittiğinde mürekkep filme kaynaklanır; eski bir solvent hattının vasat bir korona işlemini affetmesinin nedeni budur.
Su hiçbir şeye saldırmaz. BOPP, PET veya naylon üzerinde su bazlı mürekkep, yalnızca ön işlemin yüzeyde bıraktığı yüzey enerjisi kadar tutunabilir. Bu da tutunmayı iki ayrı probleme dönüştürür: filmin açıcıya ne kadar iyi geldiği ve reçinenizin gerçekte ne kadar ıslatılabilir olduğu. Filme geri döneceğiz, çünkü başarısız denemelerin çoğu aslında orada öldü.
Hız, diğer sessiz satın almadır. Solvent uçar; su uçmaz. Suyun buharlaşma gizli ısısı, geleneksel bir gravür mürekkebindeki ester ve ketonlarınkinin gram başına yaklaşık beş katıdır; yani aynı birikimi kurutmak, etil asetat için boyutlandırılmış ara katlardan birkaç kat daha fazla enerji gerektirir. Dönüşümden sonra metre/dakikanızı belirleyen şey, aniloks eşdeğeri hücre hacmi değil kurutucudur.
Hat hızı: metre/dakikanızı gerçekte ne belirler
Değiştirmenin maliyetine göre kabaca sıralanmış dört şey.
- Tasarım gereği düşük tutulan mürekkep viskozitesi. Gravür dar bir banda tolerans gösterir ve bağlayıcı, kıvam verici bir koltuk değneği olmadan bu bandın içinde yer almalıdır. YT-301 ve YT-7012 her ikisi de 50 – 200 mPa·s aralığında sevk edilir; bu, bir öğütme bazının çalışma katı maddesinde öğütülüp baskı kıvamına seyreltilmesini sağlar, şişirilmesini değil.
- Kurutucu ekonomisi. Katlar arası sıcaklığı kademeli olarak artırın (genelde solvent set değerlerinin 10–15 °C üzerinden başlar, film kıvrılmayı bırakınca geri çekeriz), mürekkebi suçlamadan önce hava debisini doğrulayın ve son kat ile soğutma silindiri arasındaki ıslak yolu kısaltın.
- Yatırma disiplini. Kuru filmin silindirin kesildiği değerde olduğunu kontrol edin. Su bazlı araç, çoğu atölyenin varsaydığından birim hacim başına daha az reçine taşır; bu yüzden daha derin bir hücre veya daha yavaş hat, çoğu zaman kurutma faturasının erken gelmesinden başka bir şey değildir.
- İzin alanı varsa küçük bir polarite köprüsü. Orta polariteli bir yardımcı solventin %5–10'u, nemli bir haftada gerçek uçuculuk hızı kazandırır. Aynı zamanda dönüşümün genelde asıl amacı olan VOC bütçesini harcar; bu yüzden biz bunu kalıcı bir çözüm değil, çıkış tarihi olan bir devreye alma yardımcısı olarak görürüz.
Tutunma: test sırasına göre üç değişken
Bu sırayla test edin, suçluyu bir çeyrekte değil bir öğleden sonrada bulursunuz.
Önce film. Dinamik yüzey gerilimini tedarikçinin sertifikasından değil, açma noktasında ölçün ve depodaki en eski rulodan ölçün. Korona işlemi zamanla ve ısıyla zayıflar: koronadan 42 mN/m ile çıkan film, sıcak bir depoda altı hafta bekleyip presin başına 34 ile gelebilir; bu, herhangi bir su bazlı mürekkebin tutunma eşiğinin altındadır. Stok yaşına göre rotasyon veya bir astar istasyonu, herhangi bir reçine değişiminden daha fazla “mürekkep hatasını” düzeltir.
İkinci olarak reçine. Yüzey dürüst olduğunda, geçmeyi sürtünmeyle ayıran şey ıslatmadır ve düşük yüzey gerilimi kimyası yerini hak eder: YT-613, PVC ve PET üzerinde tutunma için özel ürünümüz olan silikon modifiyeli alifatik dispersiyon, pürüzsüz, yüksek parlaklıkta ve ışık haslığı yüksek bir film sağlar. Kağıt altlıklarda aromatik YT-301 doğrudan parlaklık ve esneklik verir, katyonik YT-7012 ise katlanan katmanlarda esneme direnci işini üstlenir.
Üçüncüsü, bitiş. Baskı sonrasında laminasyon veya kaynatma yapılacaksa, tutunma yapı oluştuktan sonra değerlendirilir, öncesinde değil: alkol ve ester silme direnci, desenin yapıştırıcıya karşı dayanıp dayanmayacağını belirler. İşte bu noktada polikarbonat tipi YT-5140 (%40 ± 1 katı madde, 50+ alkol silme) standart bir ürüne kıyasla maliyetini hak ediyor.
| Ürün | Kimya | Katı madde | Viskozite (aksi belirtilmedikçe 25 °C) | Hattaki işlevi |
|---|---|---|---|---|
| YT-301 | Anyonik aromatik PUD | 35 ± 2% | 50 – 200 mPa·s | Yüksek parlaklıkta gövde bağlayıcı, kağıt ve karton gravür |
| YT-613 (TDS) | Silikon modifiyeli alifatik PUD | 35 ± 1% | ≤ 300 mPa·s (30 °C) | PVC ve PET filmlerde ıslatma ve tutunma |
| YT-7012 | Katyonik alifatik PUD | 30 ± 2% | 50 – 200 mPa·s | Esnek üst baskı katmanları, sararma yapmaz |
| YT-5140 | Polikarbonat esaslı PUD | 40 ± 1% | ≤ 1,000 mPa·s (30 °C) | Laminasyon için alkol ve ester dayanımlı baskılar |
Alt işlemcinin yapacağı gibi puanlayın: çapraz kesim yapışma testi, ASTM D3359 baskılı bobin üzerinde, ardından laminasyon ve tam kür sonrası soyulma mukavemeti, ASTM D1876 eğer poşet retortlanacaksa 30 dakika kaynatma. Çapraz kesimi geçip laminasyon sonrası soyulmada kalan desen, kür durumu sorunudur, ankraj sorunu değil; çözüm yeni bir baskı makinesi değil, yukarıdaki finisaj değişkenidir.
Su bazlı gravürün hâlâ kaybettiği yer
Dönüşümü yukarıya satmadan önce sınırları dürüstçe konuşun. Astarsız BOPP'de, yüksek hat hızında tam katı siyah, solvent muadiline göre hâlâ daha ıslak görünür ve daha çabuk sıvanır; bunu tek başına reçineyle değil, bir astar istasyonu veya daha yavaş bir ilk baskı ünitesiyle çözeriz. Kabaca 250 m/min üzerinde, üniteler arası ısı faturası artık bir ayar meselesi olmaktan çıkıp sermaye projesine dönüşür. Ve hiçbir kimya, filtresi tıkanmış bir kurutucuda nemli bir haftayı affetmez, çünkü suyun acele ettiremeyeceği tek şey buharlaşmadır.
Tam sistem görünümü (reoloji, köpüklenme ve flekso tarafında köpük kesici seçimi) şu rehberimizde: su bazlı flekso mürekkeplerinde köpük kontrolü ve yukarıdaki tüm ürünler su bazlı poliüretan serimiz kaplamalar ve baskı için. Karşılaştırmayı düzgün yapmak isterseniz, su bazlı mürekkep uygulama sayfası ön testten geçirdiğimiz zeminleri listeler.
Mevcut hat hızınızı, zemin ve ön işlem yaşını bize gönderin, bir de uygulama laboratuvarımıza sorun kendi filminizde, çapraz kesme ve soyulma dahil, solvent referansınıza karşı bir su bazlı gravür mürekkebini puanlasın.
SSS: baskı tarafından sorular
Mevcut solvent hattında makineye dokunmadan su bazlı gravür çalıştırabilir miyiz?
Kısa deneme çalışmaları için, genellikle evet, düşük hızda, ara katlarda yedek ısı varsa. Denemeden önce, kurutucu kapasitenize karşı su yükünü hesaplayın (metrekare başına taşıyıcı gramı çarpı gizli ısı farkı); 4 g/m² esteri uçuran bir hat, aynı hızda aynı kütlede suyu uçuramaz ve hiçbir reçine sınıfı bu aritmetiği değiştirmez.
Yapışmamız baskıda geçti, laminasyondan sonra başarısız oldu. Neden?
Çünkü laminasyon yapıştırıcısı, tam kürlenmemiş su bazlı filmi yeniden yutar. Yapıştırıcı katmanından gelen ester ve nem, tam ara kat ısısı almamış ıslak-üstü-kuru su bazlı baskıyı yumuşatır. Yapının tam kürlenmesinden sonra soyulmayı ASTM D1876 sayfasına göre tekrar çalıştırın ve yalnızca o zaman başarısız olursa, kurutmayı artırın veya üst katmanı alkole dayanıklı bir sınıfa taşıyın, örneğin YT-5140.
Bu geçiş için yeni silindir veya hazne almamız gerekir mi?
Genellikle gerekmez. Mürekkebi yukarıdaki ürünlerin sevk edildiği dar viskozite aralığında tutun; hızlı işler için 50 – 200 mPa·s yeterli, deneme yanılmayı da doktor bıçağı basıncı ve kurutucu ayarları üstlensin. Açma noktasındaki dyne seviyesini düzeltmeden çelik silindir satın almak, bir tesiste tanık olduğumuz en pahalı sıralama hatasıdır.