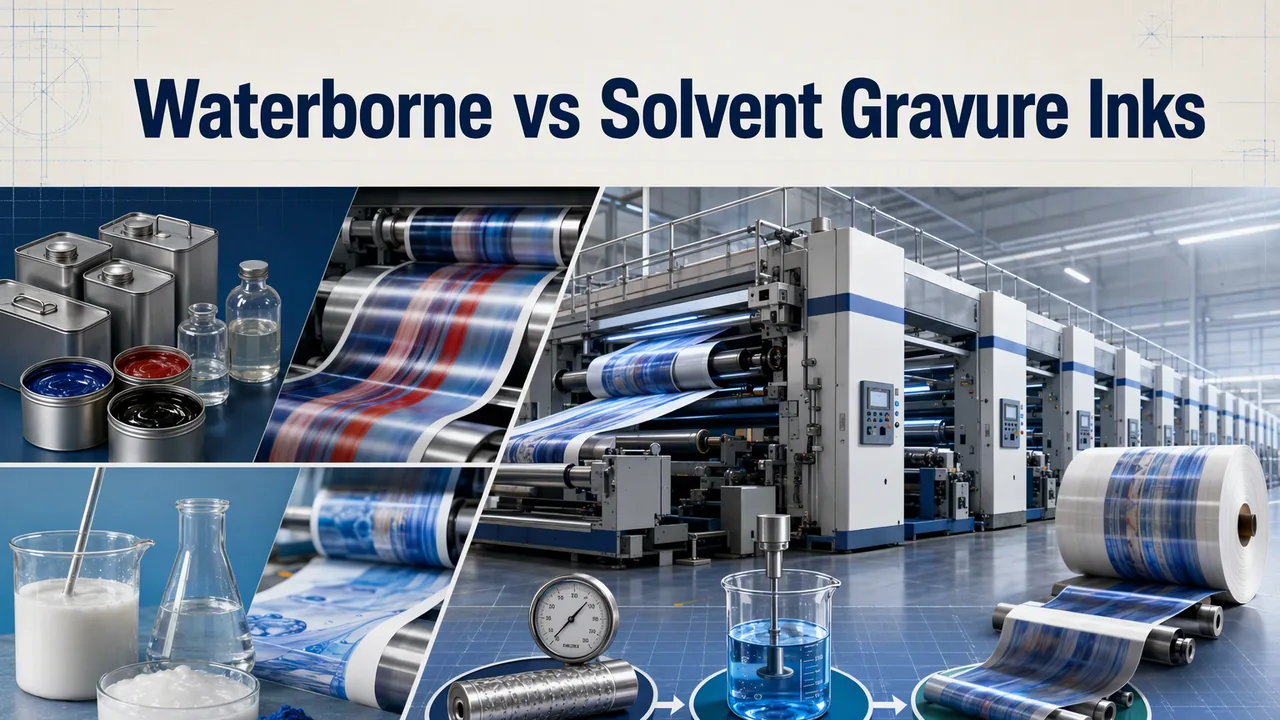
خط الحفر الذي ساعدنا في تحويله الشتاء الماضي كان يطبع بأحبار مذيبة على OPP بسرعة مريحة 220 م/دقيقة لسنوات. حان موعد تجديد تصريح المركبات العضوية المتطايرة، فاشترى المصنع دلوًا من حبر الحفر المائي، وفي أول تجربة تعثر الخط عند 90 م/دقيقة مع تبرقش واضح، وقبل أن يمد أحدهم يده إلى الشريط اللاصق كان الشريط قد أزال النقشة عن الفيلم بالكامل. فشلان من قرار واحد: تعامل المصنع مع التحويل كأنه مجرد شراء حبر. الحفر بالمذيبات كان يشتري بهدوء شيئين لم تذكرهما الفاتورة: معدل سرعة ثابت وموطئ قدم في سطح الفيلم، والنظام المائي يجب أن يُعلَّم المهمتين من الصفر.
ما كان المذيب يشتريه في خط الحفر
التثبيت هو الجزء الذي لا يتوقع أحد فقدانه. حبر الحفر المذيب لا يكتفي بالجلوس على فيلم البولي أوليفين؛ بل يهاجم السطح أثناء جفافه، فيلين الميكرونات القليلة العليا بحيث يتداخل الراتنج مع الركيزة. وعندما يتبخر المذيب، يُلحم الحبر في الفيلم، ولهذا يغفر خط المذيب القديم معالجة كورونا متواضعة.
الماء لا يهاجم شيئًا. على BOPP أو PET أو النايلون، لا يستطيع الحبر المائي التمسك إلا بما تركته المعالجة المسبقة من طاقة سطحية، وهذا يحول التثبيت إلى مشكلتين منفصلتين: كيف يصل الفيلم إلى بكرة الفك، ومدى قابلية الراتنج للترطيب فعليًا. سنعود إلى الفيلم، لأنه حيث ماتت معظم التجارب الفاشلة حقًا.
السرعة هي الشراء الصامت الآخر. المذيب يتبخر بسرعة؛ الماء لا. حرارة التبخر الكامنة للماء تبلغ نحو خمسة أضعاف نظيرتها في الإسترات والكيتونات في حبر الحفر التقليدي، جرامًا بجرام، لذا يتطلب تجفيف نفس الطبقة طاقة تعادل أضعافًا عبر وحدات تجفيف بينية صُممت خصيصًا لإيثيل أسيتات. المجفف، وليس حجم الخلايا المكافئ للأنيلوكس، هو ما يحدد أمتارك في الدقيقة بعد التحويل.
سرعة الخط: ما يحدد فعليًا أمتارك في الدقيقة
أربعة أشياء، تقريبًا بترتيب تكلفة تغييرها.
- لزوجة الحبر، تبقى منخفضة بالتصميم. الحفر يتحمل نطاقًا ضيقًا، ويجب أن يقع الرابط داخله دون عكاز مثخن. YT-301 و YT-7012 كلاهما يُشحن عند 50 – 200 mPa·s، مما يسمح بطحن قاعدة الطاحونة عند المواد الصلبة التشغيلية وتخفيفها، لا رفعها، إلى قوام الطباعة.
- اقتصاد المجفف. ارفع درجة حرارة الطبقات البينية تدريجياً (نبدأ عادةً بزيادة 10–15 °C فوق نقاط ضبط المذيب ونخفضها بعد أن يتوقف الفيلم عن الالتفاف)، وتأكد من حجم الهواء قبل أن تلوم الحبر، وقلل المسار الرطب بين آخر طبقة وأسطوانة التبريد.
- انضباط الترسيب. تأكد من أن الفيلم الجاف مطابق لما قُطع له الأسطوانة. فالحامل المائي يركّب كمية راتنج أقل لكل وحدة حجم مما تفترضه معظم الورش، لذا فإن الخلية الأعمق أو الخط الأبطأ غالباً ما يكون مجرد فاتورة التجفيف تصل مبكراً.
- جسر قطبية صغير، إذا سمحت التصاريح بمساحة. نسبة 5–10% من مذيب مساعد متوسط القطبية تمنح معدل تطاير حقيقياً في الأسبوع الرطب. لكنها أيضاً تستهلك ميزانية المركبات العضوية المتطايرة التي غالباً ما تكون الهدف الأساسي من التحويل، لذا نتعامل معها كأداة تشغيل مؤقتة لها تاريخ انتهاء، وليست حلاً دائماً.
التثبيت: ثلاثة متغيرات، بترتيب الاختبار
اختبر بهذا الترتيب وستجد السبب في ظهيرة واحدة بدلاً من ربع سنة.
أولاً، الفيلم. قِس مستوى داين عند فتحة التغذية، وليس من شهادة المورد، وقِسه على أقدم لفة في المخزن. فمعالجة الكورونا تتلاشى مع الوقت والحرارة: فيلم يغادر المعالج عند 42 mN/m قد يبقى في مستودع حار ستة أسابيع ويصل إلى المطبعة عند 34، وهو أقل من أن يلتصق به أي حبر مائي. تدوير المخزون حسب العمر، أو محطة برايمر، تحل مشاكل فشل “الحبر” أكثر من أي استبدال راتنج.
ثانياً، الراتنج. بعد أن تصبح حالة السطح واضحة، فإن التبليل هو ما يفصل بين النجاح والانزلاق، وكيمياء التوتر السطحي المنخفض تستحق مكانها: YT-613، وهو مستحلب أليفاتي معدل بالسيليكون، هو درجتنا المخصصة للالتصاق على PVC وPET مع الحفاظ على فيلم أملس عالي اللمعان ومقاوم للضوء. على الركائز الورقية، فإن الأروماتي YT-301 يمنح اللمعان والقابلية للتمدد مباشرة، والكاتيوني YT-7012 يتولى مهمة مقاومة الانثناء على الطبقات التي تُطوى.
ثالثاً، الطبقة النهائية. إذا كانت المطبوعة ستُكسى أو تُسلق، فإن التقييم لقوة الالتصاق يتم بعد تشكيل البنية وليس قبلها: مقاومة المسح بالكحول والإستر هي التي تحدد ما إذا كانت الزخرفة ستصمد أمام اللاصق. وهنا يأتي دور البولي كربونات من النوع YT-5140 (مواد صلبة 40 ± 1%، وأكثر من 50 مسحة بمسح الكحول) ليبرر تكلفته مقارنة بالدرجة القياسية.
| الدرجة | الكيمياء | المواد الصلبة | اللزوجة (عند 25 °م ما لم يُذكر خلاف ذلك) | المهمة على الخط |
|---|---|---|---|---|
| YT-301 | PUD عطري أنيوني | 35 ± 2% | 50 – 200 mPa·s | رابط أساسي عالي اللمعان، للطباعة بالحفر على الورق والكرتون |
| YT-613 (TDS) | PUD أليفاتي معدّل بالسيليكون | 35 ± 1% | ≤ 300 mPa·s (30 °C) | الترطيب والالتصاق على أفلام PVC وPET |
| YT-7012 | PUD أليفاتي كاتيوني | 30 ± 2% | 50 – 200 mPa·s | طبقات فوقية مرنة، مقاومة للاصفرار |
| YT-5140 | بولي يوريثان مشتت مائي (PUD) قائم على البولي كربونات | 40 ± 1% | ≤ 1,000 mPa·s (30 °C) | طباعات مقاومة للكحول والإستر مخصصة للتغليف |
قيّمها كما سيفعل المحوّل في المرحلة التالية: التصاق القطع المتقاطع وفق ASTM D3359 على الشبكة المطبوعة، ثم قوة التقشير وفق ASTM D1876 بعد التغليف والمعالجة الكاملة، يتبع ذلك غلي لمدة 30 دقيقة إذا كان الكيس معالجاً حرارياً. النمط الذي يجتاز القطع المتقاطع ويفشل في التقشير بعد التغليف يعاني من مشكلة في حالة المعالجة، وليس في التثبيت، والحل يكمن في متغير التشطيب المذكور أعلاه، وليس في شراء مكبس جديد.
حيث لا يزال الحفر المائي متأخراً
كن صريحاً بشأن حدود الأداء قبل أن تبيع التحويل للإدارة. على BOPP غير المؤسس، لا يزال الأسود كامل الصلابة عند سرعة خط عالية يبدو أكثر رطوبة ويتآكل أسرع من نظيره المذيب؛ نصل إلى هناك بمحطة تأسيس أو سطح أول أبطأ، وليس بالراتنج وحده. فوق حوالي 250 م/دقيقة تتحول فاتورة الحرارة بين الأسطوانات من تمرين ضبط إلى مشروع رأسمالي. ولا توجد كيمياء تغفر أسبوعاً رطباً على مجفف بفلتر مسدود، لأن الشيء الوحيد الذي لا يمكن للماء تسريعه هو التبخر.
النظرة الشاملة للأنظمة (الريولوجيا، الرغوة واختيار مضاد الرغوة في جانب الفليكسو) موجودة في دليلنا لـ التحكم في الرغوة في أحبار الفليكسو المائية، والدرجات المذكورة أعلاه تنتمي جميعها إلى مجموعة البولي يوريثان المائي لدينا لطلاءات الأحبار والطباعة. وإذا أردت إجراء المقارنة بشكل صحيح، فإن صفحة تطبيقات الأحبار المائية تسرد الركائز التي نختبرها مسبقاً مقابلها.
أرسل إلينا سرعة خطك الحالية، ونوع الركيزة، وعمر المعالجة المسبقة، ثم اطلب من مختبر التطبيقات لدينا تقييم حبر حفر مائي مقابل خط الأساس المذيب الخاص بك على فيلمك، مع اختبار القطع المتصالب والتقشير.
أسئلة شائعة: من جانب المطبعة
هل يمكننا تشغيل الحفر المائي على خط المذيب الحالي دون تعديل الماكينة؟
في التجارب القصيرة، غالباً نعم، بسرعة منخفضة، إذا كانت الوحدات البينية تملك حرارة فائضة. قبل التجربة، احسب حمل الماء (غرامات الحامل لكل متر مربع مضروبة في فجوة الحرارة الكامنة) مقابل سعة المجفف لديك؛ فالخط الذي كان يبخر 4 غ/م² من الإستر لن يبخر نفس الكتلة من الماء عند نفس السرعة، ولا يوجد أي درجة راتنج تغير هذه الحسابات.
نجح الالتصاق على المطبعة لكنه فشل بعد التلصيق. لماذا؟
لأن لاصق التلصيق يعيد امتصاص طبقة مائية غير مكتملة التصلب. الإستر والرطوبة من طبقة اللاصق يلينان طبعة مائية رطبة-على-جافة لم تحصل على حرارة بينية كاملة. أعد اختبار التقشير وفقاً لـ ASTM D1876 بعد التصلب الكامل للبنية، وإذا فشل عندها فقط، ارفع التجفيف أو انقل الطبقة العليا إلى درجة مقاومة للكحول مثل YT-5140.
هل نحتاج إلى أسطوانات أو غرف جديدة عند التحويل؟
في الغالب لا. أبقِ الحبر داخل نطاق اللزوجة الضيق الذي تُورَّد به الدرجات المذكورة أعلاه، أي 50 – 200 mPa·s للمهام السريعة، ودع ضغط شفرة الطبيب وإعدادات المجفف يستوعبان التجربة والخطأ. شراء الفولاذ قبل ضبط مستوى داين عند فك اللف هو أغلى خطأ في الترتيب رأيناه في مصنع.