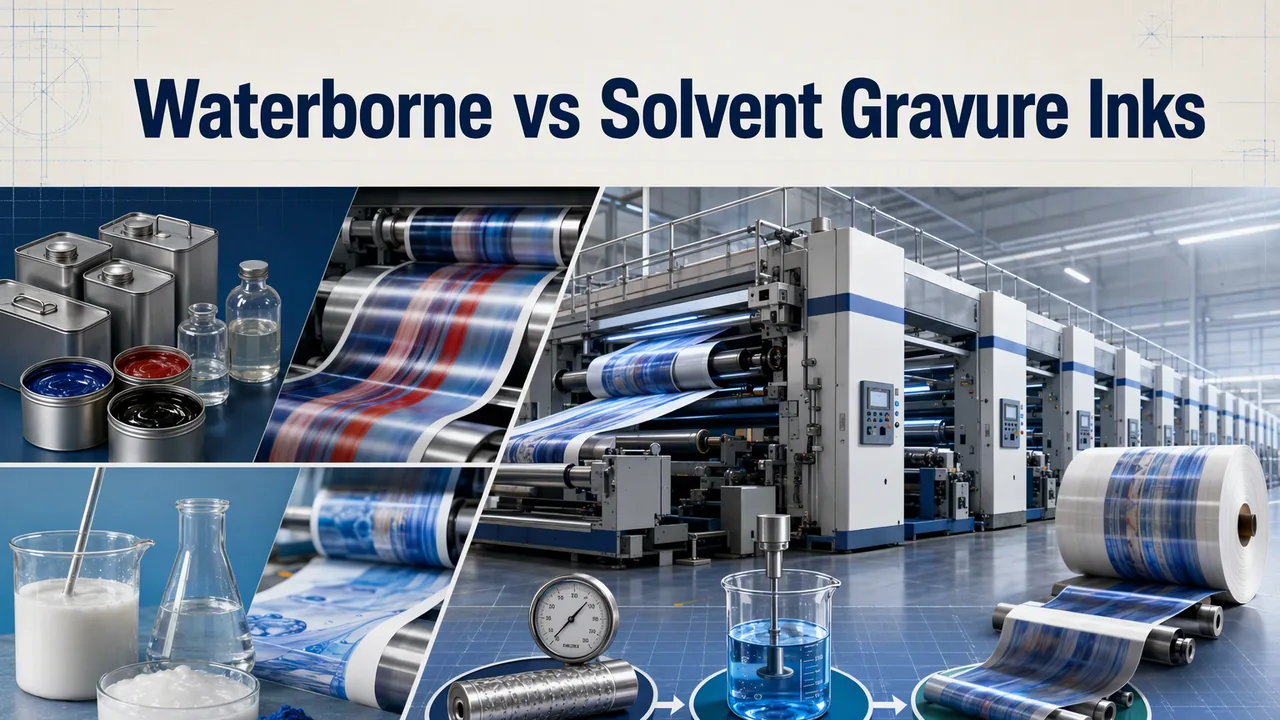
Гравировальная линия, которую мы помогали переводить прошлой зимой, годами печатала сольвентными красками на OPP на комфортных 220 м/мин. Подошёл срок разрешения по ЛОС, завод купил ведро водоразбавляемой краски для глубокой печати, и первый пробный прогон еле тянулся на 90 м/мин с заметной пятнистостью — ещё до того, как кто-то взялся за скотч, а когда взялся, скотч снял рисунок с плёнки начисто. Два провала из одного решения: в цеху отнеслись к переходу как к закупке краски. Сольвентная глубокая печать тихо покупала две вещи, которых в счёте никогда не было отдельной строкой, — заданную скорость и зацеп на поверхности плёнки, — и водоразбавляемую систему приходится учить обеим этим работам с нуля.
Что сольвент покупал на линии глубокой печати
Анкеровка — это то, что теряют, как правило, неожиданно. Сольвентная краска для глубокой печати не просто лежит на полиолефиновой плёнке; при высыхании она атакует поверхность, размягчая верхние несколько микрон, так что смола взаимопроникает с субстратом. Когда растворитель улетучивается, краска вваривается в плёнку — вот почему старая сольвентная линия прощает посредственную корону.
Вода не атакует ничего. На BOPP, PET или нейлоне водоразбавляемая краска может зацепиться только за ту поверхностную энергию, которую оставила предподготовка, и это превращает анкеровку в две отдельные проблемы: как хорошо плёнка приходит на размотку и насколько смачиваемой оказывается ваша смола. К плёнке мы ещё вернёмся — именно на ней полегло большинство неудачных проб.
Скорость — это другая тихая покупка. Сольвент вспыхивает, вода — нет. Удельная теплота парообразования воды примерно в пять раз выше, чем у сложных эфиров и кетонов в обычной краске для глубокой печати, грамм на грамм, так что сушка того же слоя требует в несколько раз больше энергии через межсекционные сушилки, рассчитанные на этилацетат. После перевода именно сушилка, а не эквивалентный анилоксовому объём ячеек, задаёт ваши метры в минуту.
Скорость линии: что на самом деле определяет ваши метры в минуту
Четыре вещи, примерно в порядке того, во что обходится их изменение.
- Вязкость краски, намеренно поддерживаемая низкой. Глубокая печать терпит узкий диапазон, и связующее должно укладываться в него без костыля в виде загустителя. YT-301 и YT-7012 оба поставляются с вязкостью 50 – 200 мПа·с, что позволяет перетирать базовую пасту на рабочих сухих веществах и разбавлять, а не наращивать до печатной консистенции.
- Экономичность сушилки. Поднимайте межсекционную температуру ступенями (мы обычно начинаем на 10–15 °C выше уставок для сольвентных систем и снижаем, как только плёнка перестаёт скручиваться), проверьте объём воздуха, прежде чем винить краску, и сократите влажный путь между последней секцией и охлаждающим валом.
- Дисциплина нанесения. Проверьте, что сухая плёнка соответствует тому, для чего был вырезан цилиндр. Водная краска переносит меньше смолы на единицу объёма, чем думают в большинстве типографий, так что более глубокая ячейка или замедление линии — это часто просто счёт за сушку, который приходит раньше.
- Небольшой мостик полярности, если позволяет разрешение. 5–10% сорастворителя средней полярности реально ускоряют испарение в сырую неделю. Но это также расходует бюджет ЛОС, который часто и есть весь смысл перехода, поэтому мы рассматриваем его как вспомогательное средство на время пусконаладки с датой вывода, а не как постоянный элемент.
Закрепление: три переменные в порядке проверки
Проверяйте в этом порядке — и найдёте виновника за день, а не за квартал.
Сначала плёнка. Измерьте уровень дин на размотке, а не по сертификату поставщика, и сделайте это на самом старом рулоне на складе. Корона обрабатывается со временем и под воздействием тепла: плёнка, выходящая с обработчика с 42 мН/м, может пролежать на горячем складе шесть недель и прийти на печатную машину с 34 — ниже того уровня, при котором любая водная краска закрепляется. Ротация запасов по сроку годности или грунтовочная секция устраняют больше “отказов краски”, чем любая замена смолы.
Второе — смола. Когда поверхность честная, смачивание определяет, будет ли это проход или стирание, и химия с низким поверхностным натяжением оправдывает себя: YT-613, силикон-модифицированная алифатическая дисперсия, — наша специальная марка для сцепления на ПВХ и ПЭТ с сохранением гладкой, высокоглянцевой, светостойкой плёнки. На бумажных подложках ароматическая YT-301 напрямую даёт глянец и растяжимость, а катионная YT-7012 берёт на себя задачу гибкости на слоях, которые сгибаются.
Третье — отделка. Если печать потом идёт под ламинацию или варку, адгезию оценивают уже на готовой структуре, а не до неё: стойкость к протирке спиртом и эфиром решает, выживет ли рисунок под клеем. Вот тут-то поликарбонатный YT-5140 (сухой остаток 40 ± 1%, более 50 протирок спиртом) и оправдывает свою цену по сравнению со стандартной маркой.
| Марка | Химия | Сухой остаток | Вязкость (25 °C, если не указано иное) | Задача на линии |
|---|---|---|---|---|
| YT-301 | Анионная ароматическая ПУ-дисперсия | 35 ± 2% | 50 – 200 mPa·s | Связующее для глянцевого корпусного слоя, глубокая печать по бумаге и картону |
| YT-613 (TDS) | Алифатическая ПУ-дисперсия с силиконовой модификацией | 35 ± 1% | ≤ 300 mPa·s (30 °C) | Смачивание и адгезия на плёнках ПВХ и ПЭТ |
| YT-7012 | Катионная алифатическая ПУ-дисперсия | 30 ± 2% | 50 – 200 mPa·s | Гибкие оверпринт-слои, устойчивость к пожелтению |
| YT-5140 | ПУД на поликарбонатной основе | 40 ± 1% | ≤ 1,000 mPa·s (30 °C) | Устойчивые к спиртам и сложным эфирам краски для ламинации |
Оценивайте так, как это сделает переработчик на следующем этапе: адгезия при решётчатом надрезе по ASTM D3359 на запечатанном полотне, затем прочность при отслаивании по ASTM D1876 после ламинации и полного отверждения, а если пакет стерилизуют — после 30-минутного кипячения. Если образец проходит решётчатый надрез, но не проходит отслаивание после ламинации, это проблема степени отверждения, а не адгезии, и решается она переменной отделки, о которой говорилось выше, а не новой печатной машиной.
Где водная глубокая печать всё ещё проигрывает
Будьте честны о границах возможностей, прежде чем продавать переход на водные краски руководству. На негрунтованном BOPP полнотоновый чёрный на высокой скорости печати всё ещё выглядит более сырым и истирается быстрее, чем его сольвентный аналог; мы добиваемся результата с помощью грунтовочной секции или более медленной первой секции, а не только за счёт смолы. Выше примерно 250 м/мин затраты на межсекционный нагрев перестают быть вопросом настройки и становятся капитальным проектом. И никакая химия не прощает влажную неделю на сушилке с забитым фильтром, потому что единственное, что вода не может ускорить, — это испарение.
Полный системный обзор (реология, вспенивание и выбор пеногасителя для флексопечати) приведён в нашем руководстве по контролю пенообразования в водных флексографских красках, а все марки выше входят в наш ассортимент водных полиуретанов для покрытий и печати. Чтобы сравнение было корректным, страница по применению водных красок перечисляет субстраты, на которых мы проводим предварительные испытания.
Пришлите нам вашу текущую линейную скорость, субстрат и возраст предварительной обработки, и запросите в нашей прикладной лаборатории оценку водной краски для глубокой печати в сравнении с вашим собственным растворительным эталоном на вашей плёнке, включая метод решёточного надреза и отслаивания.
FAQ: вопросы со стороны печатников
Можно ли запустить водную глубокую печать на существующей растворительной линии, не трогая машину?
Для коротких экспериментальных прогонов — часто да, на пониженной скорости, если в межсекционных промежутках есть запас тепла. Перед пробным запуском рассчитайте водную нагрузку (граммы связующего на квадратный метр, умноженные на разницу скрытой теплоты) относительно мощности вашей сушилки; линия, которая испаряла 4 г/м² эфира, не испарит ту же массу воды на той же скорости, и никакая марка смолы эту арифметику не изменит.
Адгезия прошла на печатной машине, но провалилась после ламинации. Почему?
Потому что ламинирующий клей повторно поглощает нед отверждённую водную плёнку. Эфир и влага из клеевого слоя размягчают водный оттиск, высушенный по схеме «мокрый по сухому», который так и не получил полного межсекционного тепла. Повторите тест на отслаивание согласно ASTM D1876 после полного отверждения структуры, и если он провалится только тогда, увеличьте сушку или переведите верхний слой на спиртостойкую марку, такую как YT-5140.
Нужны ли новые цилиндры или камеры для перехода?
Обычно нет. Держите краску в том узком диапазоне вязкости, в котором поставляются перечисленные выше марки — 50 – 200 мПа·с для скоростных работ, — а подбор давления ракеля и настроек сушилки оставьте на метод проб и ошибок. Покупка стальных валов до того, как вы выровняли уровень дин на размотке, — самая дорогая ошибка в последовательности действий, которую мы наблюдали на производстве.