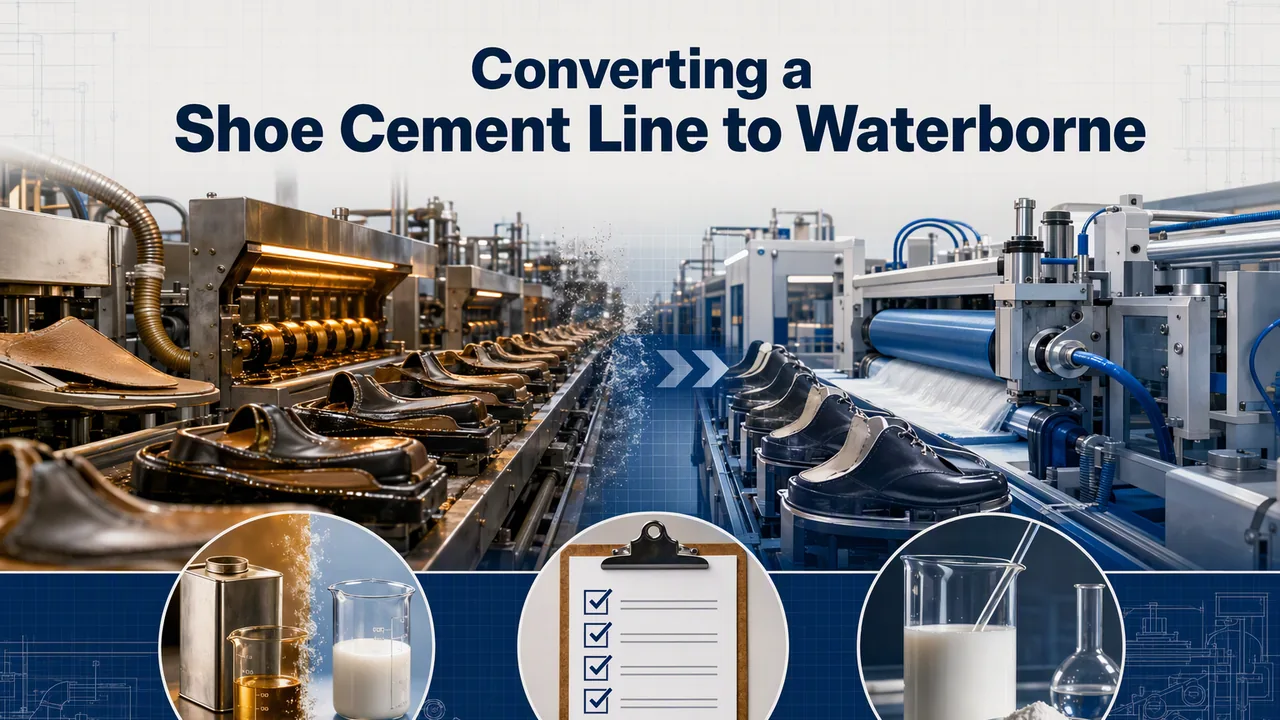
換水性的指令很少來自膠缸。它來自環評批覆、消防檢查,或者品牌驗廠條款裡的 VOC 限值。等拖鞋或運動鞋廠下決心時,交期已經在背後掐著表。我們陪產線走過足夠多次這樣的轉換,第一個月的劇本幾乎固定:小樣剝離全部合格,晚班開始掉膠,於是所有人懷疑膠水。十次裡有九次,膠是對的,線沒準備好。
換的是膠,動的是整條線
溶劑型接枝氯丁膠幹得快,因為溶劑常溫就閃發,並且接觸即上黏。熱活化水性聚氨酯把同一件事拆成兩步耗能工序:水要慢慢從膜裡走出去,需要溫度和風量;然後膠層還要在活化溫度被「點燃」,這是溶劑膠從來不要的東西。也就是說,你要添一臺以前沒有的烘道,要盯一個以前不用管的溼度,還要給倉庫定冬季規矩,因為桶裡裝的是乳液,凍壞是真實會發生的事。如果你的車間過去是門大開、25 °C 跑溶劑膠,那麼轉水性是一個產線改造項目,不是換一桶料。
改造清單九步
- 把溶劑殘留清零。膠缸、泵、管路全部清空乾燥、重新內襯,否則殘餘溶劑幾小時內就會破壞乳液穩定。第三天缸裡出絮狀物,基本都是這一步偷的懶。
- 毛刷和膠輥專用。水性膠在吸飽溶劑的海綿輥上的轉移行為和溶劑膠完全不同,第一批發黏的刷子一定會被冤枉成膠的問題。
- 烘道先裝,試產排期在後。快幹型牌號的基材活化溫度是 50–55 °C,高活化牌號要 100–110 °C,後者意味著更大的設備和更高的帳單。
- 重寫乾燥規矩:兩遍薄塗好過一遍厚塗,膠層必須從乳白變透明才能壓合。壓合工看不出「變透」,需要的是五分鐘培訓,不是換樹脂。
- 把溼度和烘道溫度放在同一塊看板上。相對溼度超過約 75%,水性膠閃幹明顯拉長、整站變慢;要麼除溼、要麼加乾燥時間,但不許往膠裡加水找補。
- 底材處理不許省。EVA、TPU 大底出廠帶著脫模劑,油麵必須清洗或等離子處理。在油麵上測出的掉膠,是成型車間的問題穿了鞋膠的投訴外衣。
- 耐水洗規格提前定。要過水洗測試的程序,按 1–5% 加配套交聯劑;我們的 YT-1102 水性固化劑 NCO 含量 19–21%,適用期 5–6 小時,正好覆蓋一個兩班製作日。
- 儲運日曆按季節排。桶裝料要求 5–30 °C,冬天在碼頭凍了一夜貨櫃,就是「救回還是判退」的決定,逐測試的判定流程我們寫在凍融 PUD 那篇裡。
- 給報廢率和頭兩周的降速留預算。烘道、習慣和溼度方案磨合到位之前,節拍就是比溶劑慢。把這件事藏進試產計劃裡的工廠,會在第三周放棄整個轉換。
按線選牌號
| 牌號 | 活化溫度 | 固含量 | 適配產線 |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | 刷塗鞋面膠,活化快、結晶快 |
| YT-507 | 50–55 °C | 50 ± 2% | 要求快幹與高耐洗刷的噴塗線 |
| YT-503 | 100–110 °C | 39 ± 1% | 需要防粘與更高耐熱穩定的程序 |
三支都是陰離子水性聚氨酯膠黏劑,30 °C 黏度都在 1,500 mPa·s 以內,現有噴槍能霧化、刷塗能流平,不需要稀釋劑幫忙。完整參數在各產品頁的 TDS 裡,開放時間與壓合作業規範見膠黏劑應用指南。如果你真正卡住的是綠粘強度與活化溫度的取捨,可以先看熱活化那篇,比這裡更深。
頭三十天,坑就這幾個
失敗清單短而具體。膠層還乳白就壓合,報告上寫「黏性差」,實際是封住了水。烘道按氣溫設定而不是基材溫度,膠線根本沒被點燃。為了清庫存把剩溶劑膠倒進水性缸,兩套化學不會握手,YT-503 的說明裡寫得很直白:不得與不同性質膠黏劑混用。還有噴槍起泡,因為泵是給稀料配的,吸料管埋進液面、回流調柔,問題就消失。
公平地說,換完拿回來的東西也不少:沒有許可證麻煩,沒有溶劑庫房,沒有消防險的談判,車間空氣工人自己能感受出來。推著你走這一步的監管壓力不會回頭,EPA 的 VOC 指引和品牌驗廠清單講的是同一件事。
鞋膠轉換問答
水性節拍真的比溶劑慢嗎?
是的,每個工位慢幾分鐘,直到調順。水要的供熱和風量是溶劑不要的。烘道和溼度方案到位後,多數產線一個月內能追回大部分差距,但試產第一天就承諾溶劑節拍的,不要信。
水性膠能粘住油麵 TPU 大底嗎?
帶脫模劑的油麵粘不住,什麼膠都粘不住。先清洗或打磨,頑固 TPU 加一遍處理劑。大底上花三十秒,勝過花一周懷疑膠水。
同一條線能溶劑、水性混跑嗎?
可以,但要獨立膠缸、獨立毛刷和換線清洗規程,多數工廠過渡年就是這麼過的。把溶劑工位放在水性工位下遊,防止飄散方向反過來。
如果你的試產卡在某個工位,把大底材質、膠線處的烘道讀數和失效面照片發給我們。答案通常在九步清單裡,不在新樹脂裡。