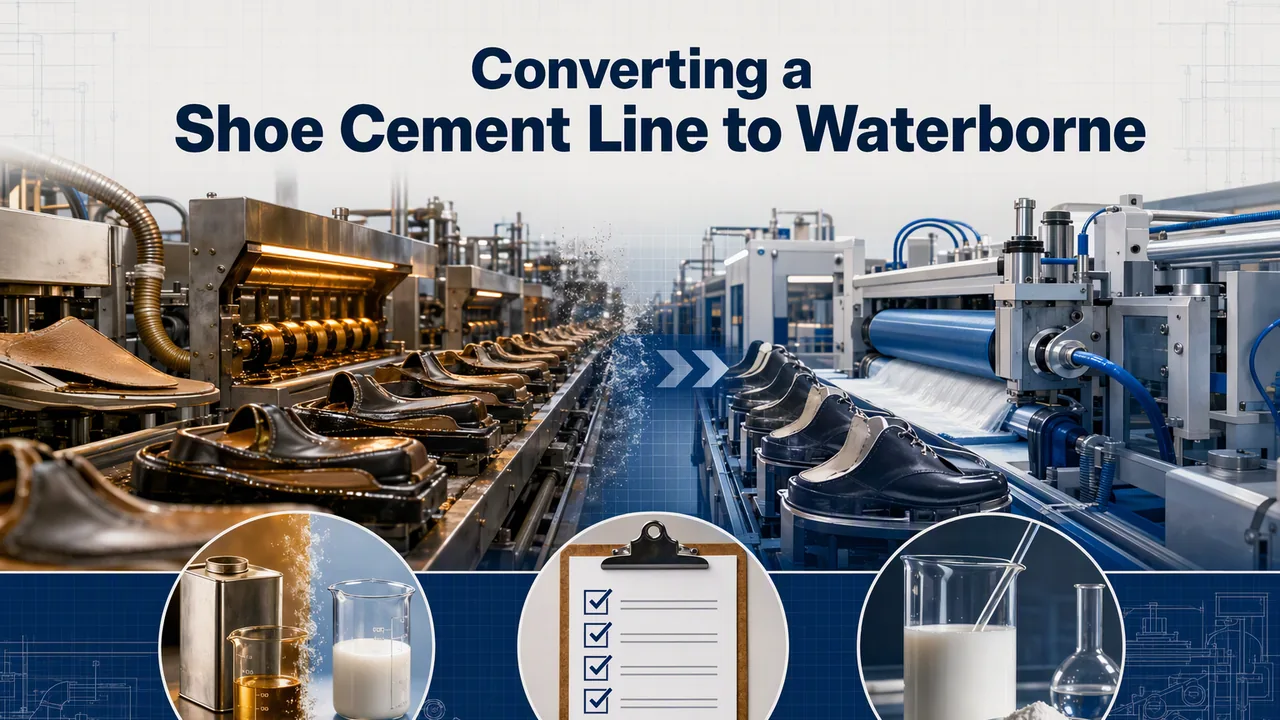
换水性的指令很少来自胶缸。它来自环评批复、消防检查,或者品牌验厂条款里的 VOC 限值。等拖鞋或运动鞋厂下决心时,交期已经在背后掐着表。我们陪产线走过足够多次这样的转换,第一个月的剧本几乎固定:小样剥离全部合格,晚班开始掉胶,于是所有人怀疑胶水。十次里有九次,胶是对的,线没准备好。
换的是胶,动的是整条线
溶剂型接枝氯丁胶干得快,因为溶剂常温就闪发,并且接触即上黏。热活化水性聚氨酯把同一件事拆成两步耗能工序:水要慢慢从膜里走出去,需要温度和风量;然后胶层还要在活化温度被「点燃」,这是溶剂胶从来不要的东西。也就是说,你要添一台以前没有的烘道,要盯一个以前不用管的湿度,还要给仓库定冬季规矩,因为桶里装的是乳液,冻坏是真实会发生的事。如果你的车间过去是门大开、25 °C 跑溶剂胶,那么转水性是一个产线改造项目,不是换一桶料。
改造清单九步
- 把溶剂残留清零。胶缸、泵、管路全部清空干燥、重新内衬,否则残余溶剂几小时内就会破坏乳液稳定。第三天缸里出絮状物,基本都是这一步偷的懒。
- 毛刷和胶辊专用。水性胶在吸饱溶剂的海绵辊上的转移行为和溶剂胶完全不同,第一批发黏的刷子一定会被冤枉成胶的问题。
- 烘道先装,试产排期在后。快干型牌号的基材活化温度是 50–55 °C,高活化牌号要 100–110 °C,后者意味着更大的设备和更高的账单。
- 重写干燥规矩:两遍薄涂好过一遍厚涂,胶层必须从乳白变透明才能压合。压合工看不出「变透」,需要的是五分钟培训,不是换树脂。
- 把湿度和烘道温度放在同一块看板上。相对湿度超过约 75%,水性胶闪干明显拉长、整站变慢;要么除湿、要么加干燥时间,但不许往胶里加水找补。
- 底材处理不许省。EVA、TPU 大底出厂带着脱模剂,油面必须清洗或等离子处理。在油面上测出的掉胶,是成型车间的问题穿了鞋胶的投诉外衣。
- 耐水洗规格提前定。要过水洗测试的程序,按 1–5% 加配套交联剂;我们的 YT-1102 水性固化剂 NCO 含量 19–21%,适用期 5–6 小时,正好覆盖一个两班制作日。
- 储运日历按季节排。桶装料要求 5–30 °C,冬天在码头冻了一夜货柜,就是「救回还是判退」的决定,逐测试的判定流程我们写在冻融 PUD 那篇里。
- 给报废率和头两周的降速留预算。烘道、习惯和湿度方案磨合到位之前,节拍就是比溶剂慢。把这件事藏进试产计划里的工厂,会在第三周放弃整个转换。
按线选牌号
| 牌号 | 活化温度 | 固含量 | 适配产线 |
|---|---|---|---|
| YT-502 | 50–55 °C | 40% | 刷涂鞋面胶,活化快、结晶快 |
| YT-507 | 50–55 °C | 50 ± 2% | 要求快干与高耐洗刷的喷涂线 |
| YT-503 | 100–110 °C | 39 ± 1% | 需要防粘与更高耐热稳定的程序 |
三支都是阴离子水性聚氨酯胶黏剂,30 °C 黏度都在 1,500 mPa·s 以内,现有喷枪能雾化、刷涂能流平,不需要稀释剂帮忙。完整参数在各产品页的 TDS 里,开放时间与压合作业规范见胶黏剂应用指南。如果你真正卡住的是绿粘强度与活化温度的取舍,可以先看热活化那篇,比这里更深。
头三十天,坑就这几个
失败清单短而具体。胶层还乳白就压合,报告上写「黏性差」,实际是封住了水。烘道按气温设定而不是基材温度,胶线根本没被点燃。为了清库存把剩溶剂胶倒进水性缸,两套化学不会握手,YT-503 的说明里写得很直白:不得与不同性质胶黏剂混用。还有喷枪起泡,因为泵是给稀料配的,吸料管埋进液面、回流调柔,问题就消失。
公平地说,换完拿回来的东西也不少:没有许可证麻烦,没有溶剂库房,没有消防险的谈判,车间空气工人自己能感受出来。推着你走这一步的监管压力不会回头,EPA 的 VOC 指引和品牌验厂清单讲的是同一件事。
鞋胶转换问答
水性节拍真的比溶剂慢吗?
是的,每个工位慢几分钟,直到调顺。水要的供热和风量是溶剂不要的。烘道和湿度方案到位后,多数产线一个月内能追回大部分差距,但试产第一天就承诺溶剂节拍的,不要信。
水性胶能粘住油面 TPU 大底吗?
带脱模剂的油面粘不住,什么胶都粘不住。先清洗或打磨,顽固 TPU 加一遍处理剂。大底上花三十秒,胜过花一周怀疑胶水。
同一条线能溶剂、水性混跑吗?
可以,但要独立胶缸、独立毛刷和换线清洗规程,多数工厂过渡年就是这么过的。把溶剂工位放在水性工位下游,防止飘散方向反过来。
如果你的试产卡在某个工位,把大底材质、胶线处的烘道读数和失效面照片发给我们。答案通常在九步清单里,不在新树脂里。