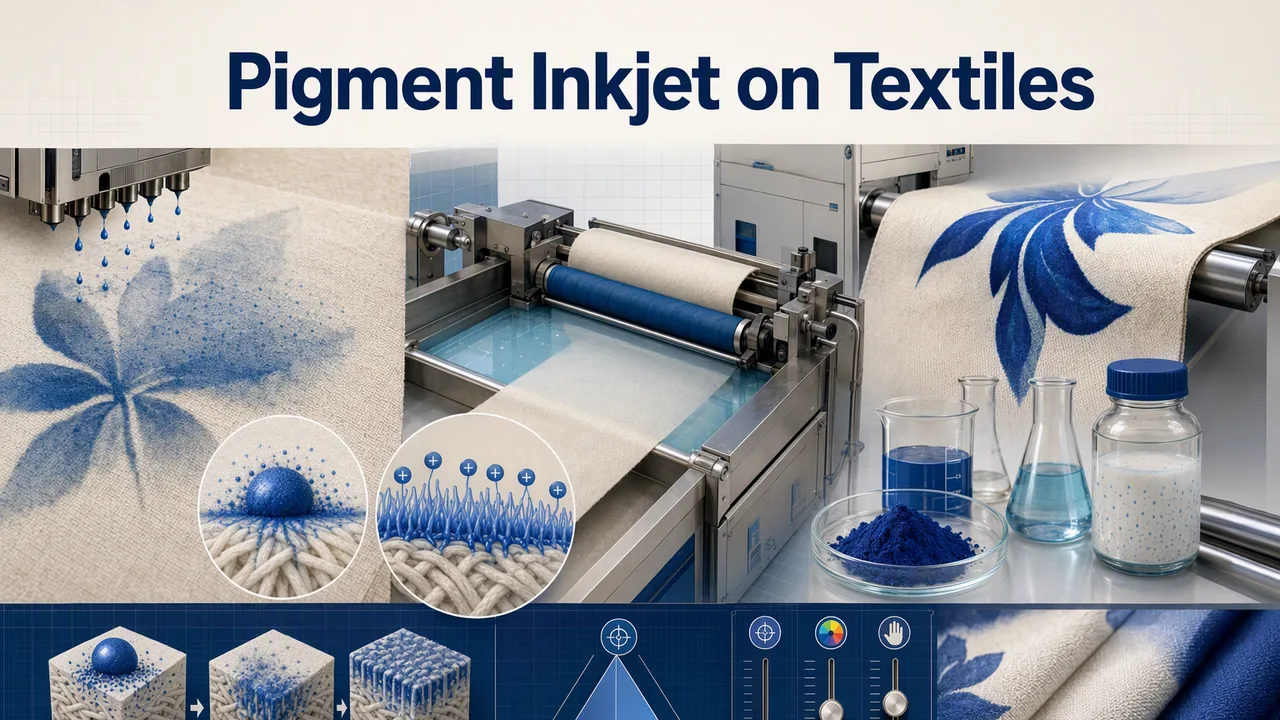
0.4 毫米的網點落在精練棉布上,還沒等烘乾到它,已經洇成 0.9 毫米的一團。打樣間叫它滲色,工廠叫它退樣。我們排查過的大部分產線,病因高度一致:水性顏料墨滴在布面上維持溼圈的時間太長,毛細作用把墨沿紗線橫向帶走,而整個流程裡沒有任何機制在半路攔它。活性墨用的水一樣多,只是染料落到纖維上就鍵合住了。顏料自己誰也不結合,所以固色這件事,在墨進入印表機之前就得你替它安排好。
顏料在棉布上為什麼不守規矩
棉和粘膠潤溼後表面帶弱負電,市售水性顏料墨大多是靠同性電荷排斥穩定分散的陰離子體系。顏料顆粒沒有理由停在噴嘴指給它的位置:它懸浮在向外推進的水線裡,纖維網絡樂意把這條水線帶走幾毫米,於是清晰邊緣外圍多出一圈淡暈。得色量跟著掉,本該趴在表面的顏料被攤進紗線上部結構裡,從觀察面上看就是被稀釋了。
活性和酸性墨靠化學鍵合繞開了這個問題,代價是汽蒸、水洗和更窄的實用色域。數碼顏料的優勢恰好是反面:免水洗、白度高、一臺機器兼顧棉與混紡。但你省不掉的是布面上那個「在水走之前先抓住顆粒」的東西。
陽離子預塗:一步一步怎麼走
那個東西就是一層預先埋好的異性電荷。把 YT-7010 按稀釋比例浸軋到布面,這是一隻真正帶陽離子性的 水性聚氨酯分散體;烘乾後直接在其上做顏料噴墨列印。陰離子墨滴撞上這層幹態陽離子膜的瞬間,界面電荷平衡被打破,分散體系在墨滴足跡內就地破穩凝聚,橫向毛細失去了可運載的顏料前鋒,輪廓就停在 RIP 排給它的位置。
這隻產品的工藝窗很窄,數字都要落實:加水按 1:19 稀釋起步(起點,不是鐵律);浸軋控制軋液率 65%–75%;100–105 ℃ 烘乾約 3 分鐘。YT-7010 TDS 明確提示烘乾超過 110 ℃ 可能損傷水洗牢度,這個教訓我們吃過一次虧:同一配方、只是烘道溫度調高,溼摩擦牢度直接低了兩級。列印後 150 ℃ 烘 3 分鐘,讓墨自帶的黏合劑完成聚膜、預塗膜在旁搭手固定。
兩個參數決定了它適合淺底布。固含量 16 ± 1%、pH 4–7,預塗是近乎隱形的一層薄膜而不是塗層,幹態無色透明,白坯不偏色;主鏈為脂肪族,淺色成衣在庫房貨架上不會像芳香族預塗膜那樣慢慢泛黃。我們把它定位在淺色棉及滌棉產品上,這個邊界說在前面,因為深色底布的帳不一樣,下文會講。
清晰度、得色量與手感的三角調參
化學方案達成一致之後,剩下的只是三個旋鈕:稀釋倍數、軋液率和溫度。處理過的布出問題,基本都落進同一張症狀表,所以排查請從症狀進、從配方出。
| 交貨託盤上的症狀 | 預塗膜在告訴你什麼 | 第一步動哪裡 |
|---|---|---|
| 邊緣洇開、顏色發灰 | 陽離子有效固著量不足:工作液稀釋過頭或軋車壓力偏低 | 回調至 1:19 附近,在軋點實測 65%–75% 軋液率 |
| 深色實地外圍一圈淺暈,二次潤溼很差 | 預塗在 110 ℃ 以上被烘死,膜塌成不再響應的硬殼 | 烘箱設定退回 100–105 ℃,複測合格再繼續放卷 |
| 幹磨合格、溼磨只有 2–3 級 | 定著不足:布面其實從沒真正到過 150 ℃ 滿 3 分鐘 | 測布面溫度而不是烘箱空氣溫度;降輸送速度或減裝載量 |
| 手感發硬、略紙感 | 軋液率頂在窗口上限,黏合劑在紗線間搭了橋 | 軋液率壓回 65%–68%,定著後重新評判垂感 |
| 同一卷布,清晰度逐米漂移 | 工作液槽邊添加、或輥壓沿幅寬不均 | 補液恆定槽容;沿幅寬三點實測軋壓曲線 |
這張表按優先級讀,不當菜單。先修烘乾溫度再去動稀釋倍數,因為烘塌的膜在很久之後仍會在水洗牢度上追罰你,哪怕滲色早已合格。也要誠實說出預塗的成本:印表機前面多一臺軋車一臺烘箱、工作液要持續計量補加、高軋液率時手感略沉。深色 T 恤上它一分錢都省不來:白塗層已經把清晰度全部做完,預塗只是純增成本。如果你的產線直接改用陽離子顏料墨 YT-7011,固著機制已經裝進墨裡,預塗這一步整段跳過。
產線相信它之前,先讓它通過測試
我們從不憑一張幹列印樣籤收預塗方案。打一張測試卡,上面有 0.2 毫米線條、60 與 120 dpi 網點,以及藏青、黑兩個實地色塊,然後查三件事。放大鏡讀線條洇寬,這是以微米計清晰度主張;分光儀讀水洗前後 K/S 值,得色量的損失藏在那圈淡暈裡;最後做摩擦:幹、溼摩擦按 ISO 105-X12,先按 ISO 105-C06 洗完再測溼磨,不要憑期望裡的等級免洗。淺色棉上的驗收習慣:幹磨 4–5 級,溼磨 3–4 級,五個 40 ℃ 水洗後 K/S 損失不超過半成。
顏料印花溼摩擦的失效解剖自有一套黏合劑對滲色的爭論,預塗不能一個人說完,溼摩擦牢度專文講的正是那一側;本文這套預塗機理同樣適用到那條產線,工藝族屬歸在紡織塗層應用頁裡。
印房裡問得最多的三個問題
陽離子聚氨酯預塗能替掉傳統海藻酸鈉加固著劑的方案嗎?
卷到卷的顏料印花可以,而且多數產線會更喜歡。海藻酸鈉帶黏度漂移、結皮和鹽斑問題,烘乾的聚氨酯薄膜這些都不留。門檻在裝備:浸軋機的佔地和平網機型常用的噴塗、輥塗裝置不是一回事,所以手工小軋車上的樣和真正軋車上的樣,是兩種試驗。
為什麼產品範圍只寫淺色棉和滌棉?
不是化學在深色布上失效,是帳算不過來。白坯和淺底上,輪廓與得色量全靠這層預塗撐住,客戶在報價裡看得見它。深色底上你先得為白塗層付錢,預塗的清晰度收益在那層白底下基本被抹平。
從全棉換成滌棉,要改什麼?
預塗的稀釋倍數和軋液率保持不變,棉相照樣吸水、照樣需要電荷陷阱。要更在意的是定著窗口:能真正潤溼的纖維變少,水洗牢度更依賴黏合劑聚膜。不要用超過 150–160 ℃ 的定著溫度去追它,把時間延長更穩妥。
寄一段坯布和一張失敗樣,我們把軋、烘、定著、摩擦跑完一遍,數字與你現工藝並排給你:聯繫應用實驗室。