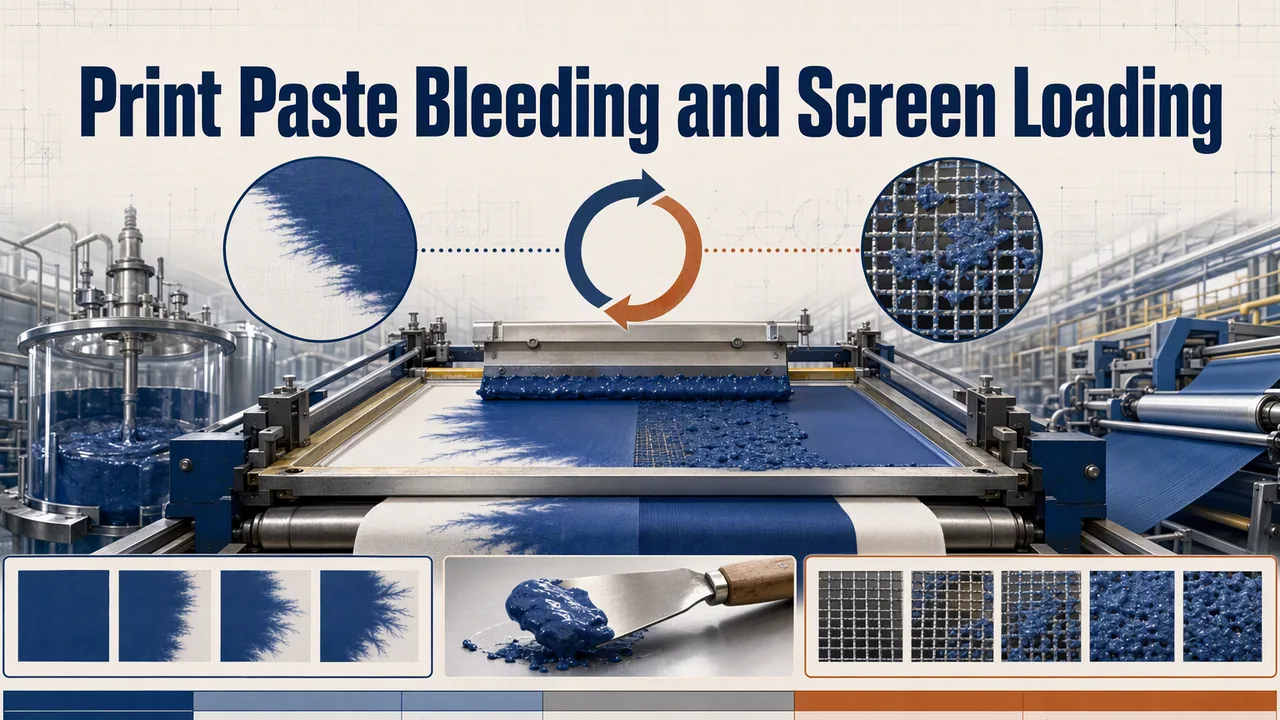
車間跑的是棉針織六色水性塗料印花,第三色總是丟邊。到第二垛布時,操作工已經把漿的黏度降了兩次來疏通網版,下一刀下去輪廓又洇開了,正有人指著色漿廠。這套死循環我們見過太多次:滲色和堵版不是兩個問題,是同一個流變窗口被兩頭夾擊。
兩種失效互相餵養
印到布上的瞬間,刮刀把漿推過開口的網孔。刀鋒一過,漿體必須立刻重建結構,否則紗線毛細會把顏料往外拖,這就是滲色。
堵版是另一頭。漿在網孔上晾乾結皮、顏料團聚體接近網孔尺寸、或者增稠劑成膜性太強封住孔,都會把你要的開口一點點糊死。操作工的本能是加水救版,今天通了網,明天必然洇邊,因為水砍掉的正是保邊的那個性能。
還有一個機制值得點名:水性漿靠水運載。布面的吸水前沿並不均勻,棉結、漿料縫隙處吃水更快,顏料就跟著前沿跑。晴天不滲的配方,到潮溼車間照樣洇,因為漿落地之前布面已經是溼的。
用刮刀和燈箱診斷,別用口號
動配方之前,先花一小時做四件事。取運轉中的漿在成品布上刮一條,燈下看六十秒,你擔心的滲色在這裡就能看見,不用等焙烘。黏度要測兩個剪切速率而不是一個 Brookfield 讀數,刀下與刀後的結構性回復才是關鍵,ASTM D2196 旋轉黏度計法給出了規程,一條剪切應力掃描曲線就能看全。用刮板細度計對照網孔開口看顏料研磨細度,團聚體接近網孔三分之一就會堵版。最後,印刷一小時前後給網版稱重,看你到底往網上晾了多少幹膜。
失效對照表
| 表現 | 高概率原因 | 第一步 |
|---|---|---|
| 刮印後邊緣立刻洇開 | 結構性回復太弱,漿被調稀 | 提低剪切回復,別再加水 |
| 停機幾分鐘就堵網 | 網面結皮 | 縮短空轉暴露,查增稠劑成膜性 |
| 只在乾熱班次堵版 | 網孔乾燥速度快於供漿 | 調車間溼度與刮速,不是樹脂的事 |
| 厚版滿版出針孔 | 漿含氣,或研磨偏粗 | 靜置脫泡,覆核細度 |
| 印出來清晰,洗後發軟 | 預烘閃蒸把顏料推上吸水前沿 | 降低初始閃蒸,先固色再升溫 |
| 手感發硬顏色發悶 | 填料過多黏合劑不夠 | 重算固含配比,見下文 |
把漿搭在黏合劑窗口上
印刷端的動作做完,漿本身只剩兩個旋鈕:帶多少水,以及黏合劑在刀下的表現。低黏樹脂讓你不靠加水就能裝下顏料。我們的印花漿級 YT-8081 出廠固含 35 ± 2%、黏度只有 50–200 mPa·s,漿的厚度來自結構而不是稀釋;膜伸長 600%,彈力針織上不裂邊不發硬。需要厚版手感時,誠實的路是高固含:YT-1155 固含 55 ± 2%,伸長 1,300% 以上,黏度 200–1,200 mPa·s,專為厚板漿和高遮蓋設計,少帶一克水就少打一場滲色仗。參數表在 YT-8081 的 TDS 與 YT-1155 的 TDS。兩支都屬於我們水性聚氨酯黏合劑線,同一體系的溼磨擦牢度可以參看溼摩擦牢度那篇,清晰度和水洗牢度在這裡不互相犧牲。
解藥多半在流變裡
增稠劑決定你到底有沒有窗口。聚氨酯類締合增稠劑建立的結構在刮刀下坍塌、刀過即重建,正是紡織漿需要的形狀。我們的 YT-255A 是非離子 HEUR,按配方 0.5–2.0% 添加,不受 pH 影響,低剪切增稠強、假塑性流動;流變助劑頁裡有其餘牌號供配曲線。纖維素是另一個故事:保水、潮天滲色、部分型號還會在網孔成膜封孔,那是換了衣服的堵版投訴。細線條訂單我們不放纖維素,粗花需要便宜厚度時才摻一點點。
也要講清邊界:HEUR 加過 1.5% 左右曲線會過衝,網版與衣物之間開始拉絲,放大鏡下邊緣呈鋸齒,雖然遠看輪廓很利。如果你要靠加大增稠劑來保邊,問題在水的總量,不在增稠劑,回到樹脂端去解決。
紡織印花漿問答
水性塗料印花用多少目的網版?
針織上的線條和網點我們一般從 120 到 156 根每釐米起步,滿版厚印再降目數。高目數換來銳邊,也換來對研磨細度更低的容忍度,升目數之前先過一遍刮板細度計。
堵版了直接加水行不行?
可以,一次,而且只能作為停機洗網用。往漿裡加水,就是給第二天早上的滲色投訴籤字。清網、查空轉時間和車間溼度,配方本身別動。
為什麼同一桶漿雨季表現完全不同?
因為布面吸水前沿隨車間溼度變了。溼度高,閃蒸變慢,顏料可遷移的時間被拉長;十月曬乾的漿料層到三月還是潮的。預烘曲線要分季節管理,我們試產檔案裡夏季和雨季是兩條曲線。
如果你的輪廓一批一個樣,把成品布上的溼刮樣和網版規格寄到我們應用實驗室。我們按你兩種車速復現,交回的是一條漿料曲線,不是一句口號。