车间跑的是棉针织六色水性涂料印花,第三色总是丢边。到第二垛布时,操作工已经把浆的黏度降了两次来疏通网版,下一刀下去轮廓又洇开了,正有人指着色浆厂。这套死循环我们见过太多次:渗色和堵版不是两个问题,是同一个流变窗口被两头夹击。
两种失效互相喂养
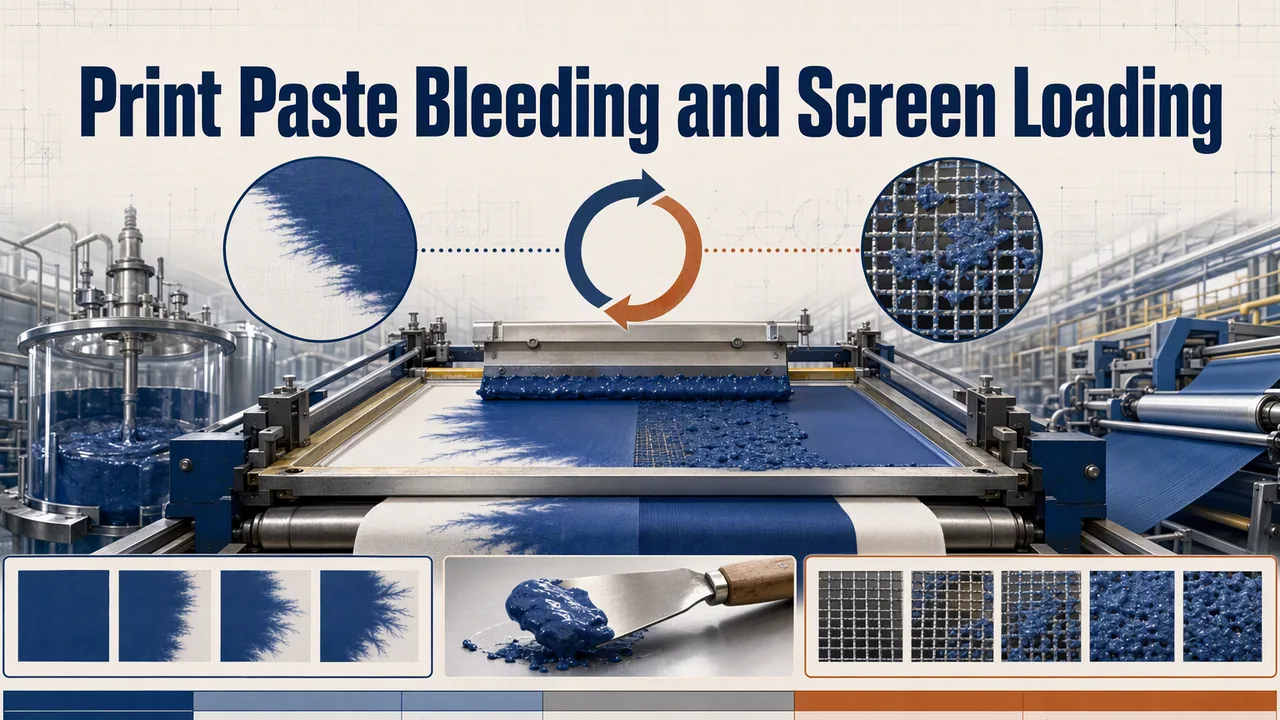
印到布上的瞬间,刮刀把浆推过开口的网孔。刀锋一过,浆体必须立刻重建结构,否则纱线毛细会把颜料往外拖,这就是渗色。
堵版是另一头。浆在网孔上晾干结皮、颜料团聚体接近网孔尺寸、或者增稠剂成膜性太强封住孔,都会把你要的开口一点点糊死。操作工的本能是加水救版,今天通了网,明天必然洇边,因为水砍掉的正是保边的那个性能。
还有一个机制值得点名:水性浆靠水运载。布面的吸水前沿并不均匀,棉结、浆料缝隙处吃水更快,颜料就跟着前沿跑。晴天不渗的配方,到潮湿车间照样洇,因为浆落地之前布面已经是湿的。
用刮刀和灯箱诊断,别用口号
动配方之前,先花一小时做四件事。取运转中的浆在成品布上刮一条,灯下看六十秒,你担心的渗色在这里就能看见,不用等焙烘。黏度要测两个剪切速率而不是一个 Brookfield 读数,刀下与刀后的结构性回复才是关键,ASTM D2196 旋转黏度计法给出了规程,一条剪切应力扫描曲线就能看全。用刮板细度计对照网孔开口看颜料研磨细度,团聚体接近网孔三分之一就会堵版。最后,印刷一小时前后给网版称重,看你到底往网上晾了多少干膜。
失效对照表
| 表现 | 高概率原因 | 第一步 |
|---|---|---|
| 刮印后边缘立刻洇开 | 结构性回复太弱,浆被调稀 | 提低剪切回复,别再加水 |
| 停机几分钟就堵网 | 网面结皮 | 缩短空转暴露,查增稠剂成膜性 |
| 只在干热班次堵版 | 网孔干燥速度快于供浆 | 调车间湿度与刮速,不是树脂的事 |
| 厚版满版出针孔 | 浆含气,或研磨偏粗 | 静置脱泡,复核细度 |
| 印出来清晰,洗后发软 | 预烘闪蒸把颜料推上吸水前沿 | 降低初始闪蒸,先固色再升温 |
| 手感发硬颜色发闷 | 填料过多黏合剂不够 | 重算固含配比,见下文 |
把浆搭在黏合剂窗口上
印刷端的动作做完,浆本身只剩两个旋钮:带多少水,以及黏合剂在刀下的表现。低黏树脂让你不靠加水就能装下颜料。我们的印花浆级 YT-8081 出厂固含 35 ± 2%、黏度只有 50–200 mPa·s,浆的厚度来自结构而不是稀释;膜伸长 600%,弹力针织上不裂边不发硬。需要厚版手感时,诚实的路是高固含:YT-1155 固含 55 ± 2%,伸长 1,300% 以上,黏度 200–1,200 mPa·s,专为厚板浆和高遮盖设计,少带一克水就少打一场渗色仗。参数表在 YT-8081 的 TDS 与 YT-1155 的 TDS。两支都属于我们水性聚氨酯黏合剂线,同一体系的湿磨擦牢度可以参看湿摩擦牢度那篇,清晰度和水洗牢度在这里不互相牺牲。
解药多半在流变里
增稠剂决定你到底有没有窗口。聚氨酯类缔合增稠剂建立的结构在刮刀下坍塌、刀过即重建,正是纺织浆需要的形状。我们的 YT-255A 是非离子 HEUR,按配方 0.5–2.0% 添加,不受 pH 影响,低剪切增稠强、假塑性流动;流变助剂页里有其余牌号供配曲线。纤维素是另一个故事:保水、潮天渗色、部分型号还会在网孔成膜封孔,那是换了衣服的堵版投诉。细线条订单我们不放纤维素,粗花需要便宜厚度时才掺一点点。
也要讲清边界:HEUR 加过 1.5% 左右曲线会过冲,网版与衣物之间开始拉丝,放大镜下边缘呈锯齿,虽然远看轮廓很利。如果你要靠加大增稠剂来保边,问题在水的总量,不在增稠剂,回到树脂端去解决。
纺织印花浆问答
水性涂料印花用多少目的网版?
针织上的线条和网点我们一般从 120 到 156 根每厘米起步,满版厚印再降目数。高目数换来锐边,也换来对研磨细度更低的容忍度,升目数之前先过一遍刮板细度计。
堵版了直接加水行不行?
可以,一次,而且只能作为停机洗网用。往浆里加水,就是给第二天早上的渗色投诉签字。清网、查空转时间和车间湿度,配方本身别动。
为什么同一桶浆雨季表现完全不同?
因为布面吸水前沿随车间湿度变了。湿度高,闪蒸变慢,颜料可迁移的时间被拉长;十月晒干的浆料层到三月还是潮的。预烘曲线要分季节管理,我们试产档案里夏季和雨季是两条曲线。
如果你的轮廓一批一个样,把成品布上的湿刮样和网版规格寄到我们应用实验室。我们按你两种车速复现,交回的是一条浆料曲线,不是一句口号。