Uma fábrica de revestimentos nos arredores de Wenzhou rodava um topcoat base água bicomponente em couro para bolsas. Toda segunda-feira a linha começava com tanque novo. Toda sexta o que sobrava ia para o tambor de resíduo, já gelificado. O tempo de vida útil de 3–4 horas tinha matado o material duas vezes antes de chegar a quinta. Trocaram para um grau monocomponente autocruzlinkável e mantiveram o mesmo forno. A refugagem caiu, e os números de dureza foram um pouco na direção errada. Esse trade-off é a decisão inteira, e a maioria das fichas técnicas apresenta isso de cabeça para baixo.
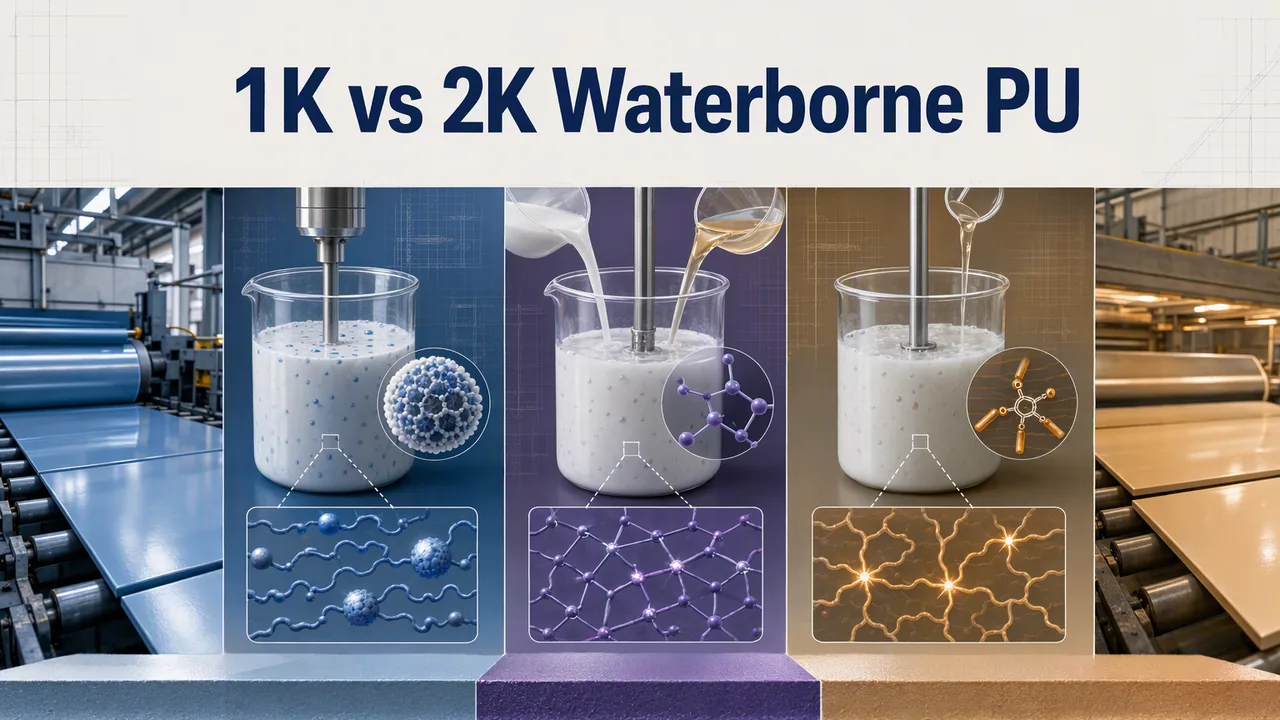
PUD 1K versus 2K não é uma disputa sobre qual filme é mais resistente. É uma questão de pot life, mão de obra de dosagem e o que um tanque misturado custa quando o turno termina mais cedo. É assim que a gente resolve isso na prática.
O que de fato cura numa mistura bicomponente
Um sistema base água 2K cura porque você junta dois reagentes no momento da aplicação. O endurecedor é um poliisocianato base água, e ele vai atrás dos grupos hidroxila na resina. YT-6300 tem 20,5–21,5% de NCO a 100% de sólidos, e YT-1102 fica em 19–21% de NCO. Ambos são graus de monômero alifático, então não arrastam amarelamento para um topcoat com resistência à luz.
A água é o reagente concorrente. Todo NCO que não encontra uma hidroxila acaba encontrando água e libera CO2. Por isso um tanque misturado deixado de um dia para o outro não só engrossa. Ele espuma, e o filme tirado dele na manhã seguinte tem pinholes que você não consegue lixar.
O pot life, portanto, é uma contagem regressiva, não uma sugestão. YT-6300 dá 3–4 horas a partir da mistura, enquanto YT-1102 dá 5–6. É por isso que indicamos o segundo para rodadas longas de faca e para oficinas que misturam um tanque para o dia inteiro. Nenhum dos dois números sobrevive a uma sala de produção quente, e ambos pressupõem dosagem correta.
O que uma resina autocruzlinkável faz no lugar disso
Um PUD autocruzlinkável carrega a função de cura dentro do próprio polímero, então nada é adicionado no tanque. O filme se forma à medida que a água sai e o revestimento esquenta. Quem comanda a cura é o seu secador e o tempo de permanência, não um relógio que começou a contar quando alguém abriu um tambor.
YT-1128 é o nosso exemplo aromático. Trabalha com 27 ± 1% de sólidos em pH 6–8, módulo de 1,5–3 MPa e tração acima de 10 MPa. Em couro sintético alcança anti-tack a calor úmido grau 3,5 ou melhor sem nenhum crosslinker de aziridina adicionado. É aí que está o ganho prático: um tanque só, sem incrustação e sem tambor de resíduo gelificado na sexta-feira.
O limite, sem rodeios: não dá para ajustar um filme 1K depois da compra. A densidade de crosslinking é definida pelo que colocamos no polímero. Um trabalho que realmente exige resistência química 2K não chega lá secando mais forte. Avisamos o cliente disso antes de ele montar uma formulação em cima.
Carbodiimida, que não se comporta como nenhum dos dois
YT-G30 é uma carbodiimida polimérica com 50 ± 2% de sólidos em PMA, viscosidade fina de 80–150 cps. Reage com os grupos carboxila já presentes na resina aniônica. Ou seja, precisa de um parceiro que carregue carga por projeto. É lenta à temperatura ambiente e rápida conforme o filme seca. Essa combinação é o truque inteiro: um tempo de vida útil no tanque sem contagem regressiva estequiométrica, e o crosslinking chegando só quando o revestimento já está no substrato.
Também substitui a aziridina polimérica sem o alerta de sensibilização, e amarela menos. Cobrimos essa comparação em nosso artigo sobre crosslinkers de aziridina versus isocianato. A dosagem é de 1–5% sobre a fórmula, adicionada sob agitação. Em fábrica fria a viscosidade sobe, então pré-aquecemos acima de 15 °C ou pré-dilímos com PMA.
O porém é real: sem carboxila, sem reação. Dosar em um grau não iônico sem ácido livre faz a maior parte do gasto não render nada. É a mesma lógica de tipo iônico que expusemos em nossas regras de compatibilidade de PUD, chegando por outro caminho.
Três rotas lado a lado
| Rota | O que você dosa no tanque | Tempo de trabalho | Onde ele se destaca | Graus |
|---|---|---|---|---|
| 1K autocruzado | Nada | Dias, em tambor lacrado | Acabamento de couro, pasta de estampa, oficinas que não conseguem manter a proporção | YT-1128 |
| 2K poli-isocianato | Endurecedor por NCO para OH | 3–4 h ou 5–6 h | Dureza mais resistência química e à água | YT-6300, YT-1102 |
| Carbodiimida como aditivo | 1–5% sobre a formulação | Longa em temperatura ambiente | Coesão e resistência à hidrólise em resina carboxilada | YT-G30 |
Contabilizando o custo que dá para medir de fato
Precificamos essas rotas em cinco itens de linha, porque o quilo de resina raramente é o maior deles.
- Perda de mistura no tanque. Pegue seu tempo aberto, divida pela duração do turno e arredonde para cima. Um endurecedor de 3–4 horas numa planta de nove horas vira duas misturas, e a segunda é usada pela metade. Essa fração é o que vai para o tambor de resíduo.
- Dosagem e verificação. Uma linha 2K precisa de balança, proporção por escrito e alguém que confira. Uma linha 1K precisa de um abridor de tambor.
- Limpeza. A química de poliisocianato gelifica na tubulação. Nossa acabamento de couro sintético quem trabalha com 2K agenda um flush a cada parada; no 1K, o enxágue fica para o fim da semana.
- Tamanho do tambor versus taxa de consumo. YT-1102 vem em 200 kg. Abra isso numa oficina que usa 40 kg por mês e a umidade do headspace vai consumir seu NCO antes de o tambor esvaziar. YT-6300 em 50 kg existe justamente por isso.
- Retrabalho. É o único ponto em que o 2K se paga. Se um filme 1K reprova no teste de fricção com solvente ou no hot-humid, a recoating custa mais do que cada grama de endurecedor que você economizou.
Dois desses não dá para entregar em número: sua taxa de refugo e seu forno. Todo o resto acima, sim, com base nas fichas técnicas e no que vemos nas linhas dos clientes.
Perguntas que recebemos antes da escolha
Uma resina 1K autocrosslinking ainda precisa de calor?
Precisa de secagem e de tempo de permanência suficiente para a função se desenvolver. Uma linha fria e úmida subcura um filme 1K do mesmo jeito que uma mistura apressada subcura um 2K. Na YT-1128 ajustamos o knife coater em 10–13 s de flow time e 100–150 g/m². Depois avalie o anti-tack no perfil do seu próprio forno.
Dá para adicionar endurecedor a uma resina 1K e ficar com o melhor dos dois mundos?
Dá, mas você vai ter comprado um sistema 2K com etapas extras. A resina autocrosslinkante continua disputando a água pelo NCO, então o ganho de densidade de reticulação é menor do que o rótulo sugere. E você assumiu o pot life que queria justamente evitar. Se precisa de um salto real de desempenho, o caminho é a rota carbodiimida sobre uma resina carboxilada.
Como verifico o pot life na linha sem laboratório?
Recolha duas amostras: uma na primeira hora e outra no tempo de trabalho declarado. Meça a viscosidade das duas, tire um filme fino de cada e cronometre até parar de ficar pegajoso. Se a segunda amostra variar mais de algumas centenas de mPa·s, o tanque está reagindo mais rápido do que o TDS indica. Refrigere o ambiente ou prepare lotes menores.
Se quiser que a gente faça as contas com o seu regime de turnos, mande o peso de cobertura, o tamanho do tanque e o comprimento do forno. Dizemos se o PUD 1K ou 2K encaixa na sua linha, qual das nossas linhas de reticulante usar e quando a resposta mais barata é uma resina monocomponente. Comece falando com nossa equipe de aplicação, ou baixe as fichas técnicas do YT-1128 e do YT-G30.