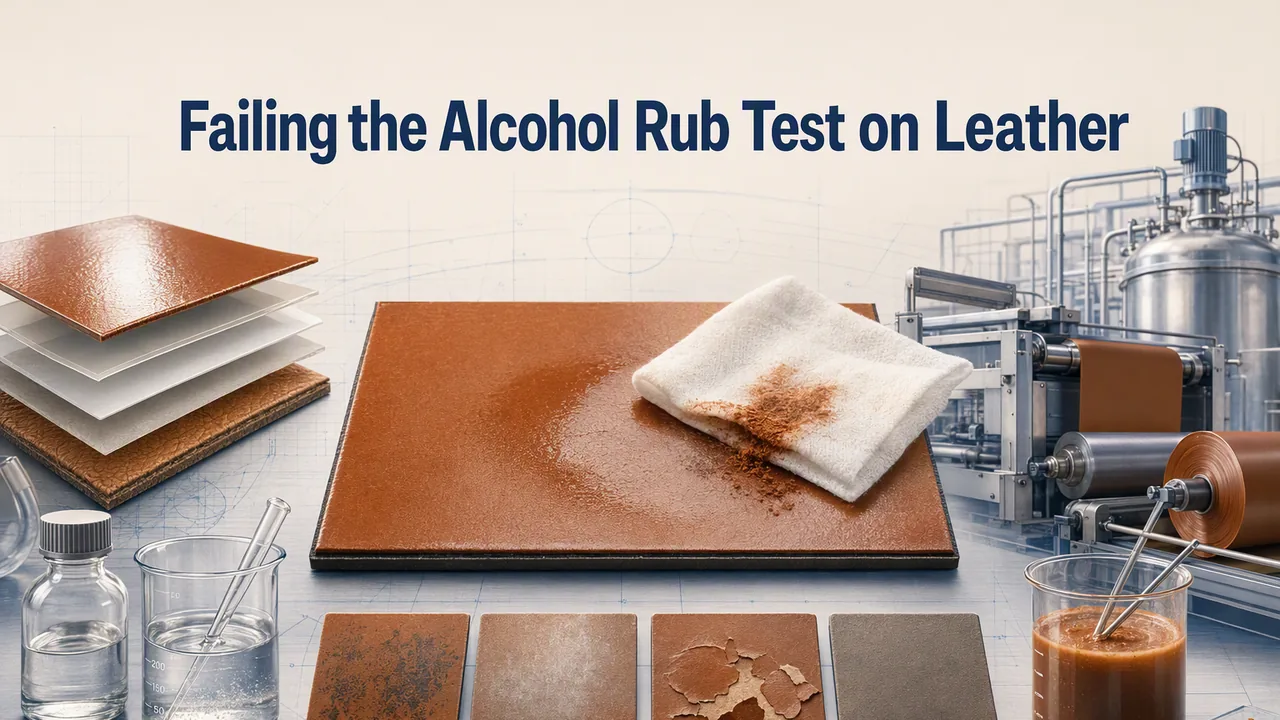
A ligação veio de um fornecedor de capas de banco de moto em Zhejiang. Uma marca europeia havia pressionado um chumaço de algodão embebido em etanol 50%, sob um peso de 500 g, contra o topcoat off-black deles e esfregado. Por volta da quadragésima dupla fricção, o chumaço saiu cinza e o gloss a 60 graus havia caído pela metade. Os mesmos painéis tinham passado em water spotting, flexão a frio e envelhecimento por hidrólise na semana anterior. Um lenço com álcool é um modo de falha diferente, e um topcoat de poliuretano à base de água comum não é feito para isso por padrão.
Por que um lenço com álcool vence um revestimento que repele água
Água e etanol atacam o filme por razões distintas. A água fica sobre um topcoat bem formulado porque a superfície é preparada para repeli-la. O etanol tem parâmetro de solubilidade próximo o suficiente dos segmentos polares de um poliuretano para penetrar no próprio filme, plastificá-lo e derrubar a Tg da superfície em segundos. O que parece abrasão sob o chumaço é, em grande parte, dissolução: o binder amolecido libera partículas de pigmento, e o algodão as carrega embora.
O teor hidrofílico piora a situação. Uma dispersão de poliuretano à base de água aniônica carrega grupos carboxilato ao longo da cadeia, e esses grupos retêm água residual muito depois de o filme parecer seco. Um filme inchado e plastificado por água deixa o etanol ir mais fundo e mais rápido. No nosso laboratório olhamos duas variáveis antes de culpar a máquina de fricção: quanta carga iônica a cadeia principal carrega, e se o segmento macio é poliéter, poliéster ou policarbonato. Poliéter resiste melhor ao inchamento que poliéster, e policarbonato supera ambos sob um chumaço com solvente, porque a cadeia principal é regular, hidrofóbica e não tem éster pendente para o etanol atacar.
A escolha da cadeia principal também decide outras falhas. Se você vem perseguindo deriva de b-value em acabamentos claros, a conversa aromático versus alifático na nossa nota sobre amarelamento de topcoat para couro é a mesma questão de química, avaliada sob uma caixa de luz em vez de um chumaço de fricção.
Defina o protocolo de teste antes de culpar a resina
Duas fábricas podem rodar a mesma fórmula, reportar 30 fricções contra 90, e depois discutir química. Na maioria das vezes estão discutindo protocolo. Nosso equipamento de fricção com lenço empresta a geometria do método de fricção com solvente ASTM D4752: um chumaço de algodão sob 500 g, saturado com a mistura etanol-água indicada, movimentos em oito, contando um duplo atrito por par ida-e-volta. Troque o MEK por etanol e você tem a especificação de limpeza da marca, só que com outro nome.
Três detalhes de protocolo alteram o resultado mais do que a própria resina:
- Teste após cura completa mais 48 horas de descanso. Um painel retirado direto de estufa a 80 °C pode dar o dobro da nota do mesmo painel no mês seguinte, e ninguém quer ouvir isso durante uma auditoria.
- Avalie a transferência de cor para o chumaço e a variação de brilho a 60° como dois critérios separados. Um filme que perde brilho mas não mancha o chumaço está inchado. Um filme que acinzenta o chumaço liberou pigmento, e é essa a falha que a marca realmente reprova.
- Teste próximo da temperatura real de uso. Superfícies de assento chegam a 60 °C num verão do Sul, e etanol aquecido ataca segmentos polares bem mais rápido que etanol em temperatura ambiente.
Como Cada Falha se Manifesta, e Como Corrigir
| Sintoma | Causa | Correção típica |
|---|---|---|
| Chumaço absorve cor em até 50 atritos | Verniz muito fino ou subcurado; o binder libera pigmento | Aumentar espessura de filme, elevar a cura ou trocar o backbone |
| O brilho cai, sem transferência de cor | Filme inchado, mas íntegro, com a superfície levemente asperizada | Adicione reticulante e reduza o teor de grupos hidrofílicos |
| Mancha esbranquiçada no ponto onde o feltro passou | Água residual e carboxilatos migraram de volta para a superfície | Aumente o tempo de flash-off e de cura; reveja a escolha do neutralizante |
| Passa com 24 horas, falha em duas semanas | A secagem física foi tratada como cura; liberação lenta de solvente | Ajuste o perfil de estufa antes de mexer na formulação |
| Mesmo tambor, 30 contra 90 fricções | Desvio de protocolo: saturação do feltro, velocidade do curso, definição do ponto final | Coloque o método por escrito e exija que todos o sigam |
| O topcoat aguenta, mas a cor de base estampada migra através dele | O álcool atingiu a camada de cor porque o topcoat era poroso | Topcoat mais fechado, ou selar a base antes |
Quem faz o trabalho pesado é a espinha dorsal da resina
Se o protocolo é honesto e mesmo assim o painel mancha a fricção com 50 duplas passadas, troque de resina. No nosso portfólio, as grades que atendem especificações severas de resistência a álcool sem milagres são as dispersões aniônicas à base de policarbonato YT-5137 e YT-5140. YT-5137 trabalha com 37 ± 1% de sólidos, módulo a 100% de 2,5–3,5 MPa e alongamento acima de 700%, então mantém toque macio e o brilho em grão flexível. YT-5140 fica em 40 ± 1% de sólidos e módulo de 4–6 MPa para acabamentos que também encaram chaves, fivelas e uma caneta esferográfica ocasional. Ambos mantêm pH 6,0–8,0 e ficam abaixo de 1000 mPa·s a 30 °C, então pulverizam e rolam sem precisar de solvente. A YT-5137 TDS e a ficha técnica YT-5140 trazem as tabelas completas. Acabamento de couro sintético é aqui que essas especificações de wipe se concentram, mas o substrato também faz parte da resposta: um backbone mais macio não vai salvar uma pasta de pigmento que nunca foi feita para serviço de wipe.
Um filme de poliéter resistente ainda pode reprovar nesse teste, e vale dizer isso abertamente num mercado cheio de workhorses de poliéter. A cadeia aguenta o atrito. A química por baixo do pad não aguenta o etanol. Mantemos resinas de poliéter em programas avaliados por flexão e hidrólise, e direcionamos especificações de wipe para policarbonato em vez de discutir com o pad.
Os Últimos 20%: Crosslinker e Disciplina de Estufa
Uma vez que o backbone está certo, o último trecho de resistência ao atrito se compra com crosslinking. Nosso YT-G30 carbodiimida tem 50 ± 2% de sólidos em veículo PMA a 80–150 cps, fino o suficiente para dispersar sem esforço, e normalmente dosamos de 1–3% sobre o peso de 100% sólidos do topcoat. Ele reage com grupos carboxila na cadeia, que é exatamente o que o torna compatível com água e também o que o torna perecível: a carbodiimida hidrolisa em água, então material misturado que fica de um dia para o outro é descarte, e um tanque de spray que você não consegue esvaziar em um turno é o sistema errado para essa química. Pot life é o imposto que você paga pelas rubs extras.
A segunda armadilha é a estufa. Toque seco não é curado. Ajustamos programas em torno de 80–100 °C por 3–5 minutos após um flash-off adequado, e só avaliamos alcohol rub em painéis que passaram pelo ciclo completo. E densidade de crosslink não é de graça: cada ponto de YT-G30 tira uma mordida mensurável da elongação, então em artigo com classificação de inverno ou gravação profunda refazemos cold flex e grain-crack antes de aprovar qualquer coisa.
FAQ do Teste de Alcohol Rub
O isopropanol é mais agressivo para um topcoat do que o etanol?
É ligeiramente mais brando como agente de inchamento, mas as marcas estão cada vez mais limpando com IPA 70% porque é o desinfetante que realmente chega ao produto. Projete para o pior caso no protocolo do próprio cliente. Se ele não tiver protocolo, rode etanol-água 50:50 e IPA 70% e passe o número menor.
Consigo passar 100 double rubs sem crosslinker?
Sim, numa resina de policarbonato com cura adequada e filme suficiente no substrato; vemos isso rotineiramente em artigos de couro revestido. Numa poliéter sem crosslinker, não vimos um passe estável em 100, e não prometeríamos um.
A resistência a álcool pode prejudicar a flexibilidade a baixa temperatura?
Só se você apostar tudo na densidade de reticulação. A escolha da cadeia principal quase não custa nada; carbodiimida a 2–3% custa alongamento, sim, então refaça o teste de flexão a frio em qualquer especificação de inverno antes de embarcar.
Se suas contagens de duplo atrito variarem mais de dez entre lotes bons e ruins, envie os painéis e o protocolo escrito para nosso laboratório de aplicação. Vamos avaliar cadeia principal e teor de cura lado a lado e dizer qual dos dois está mexendo com você.