Lini flocking pertama yang kami konversi dulu menjalankan PVC organosol di pabrik di luar Guangzhou. Operatornya punya satu kebiasaan yang benar-benar menunjukkan beda kedua kimia ini. Setelah head adhesive lewat, dia berjalan menyusuri lini dan memeriksa lembar hitungan di ujung, baru setelah itu menabur pile. Pelarut memberinya delapan menit film terbuka. Waterborne memberinya sekitar sembilan puluh detik, dan dia butuh sepekan roll reject untuk mencari tahu ke mana menit-menit itu pergi.
Hampir semua cacat flocking yang dikirim ke saya adalah persoalan dengan satu fakta itu, bukan keluhan soal adhesive.
Kenapa Jendela Waterborne Menutup Begitu Cepat
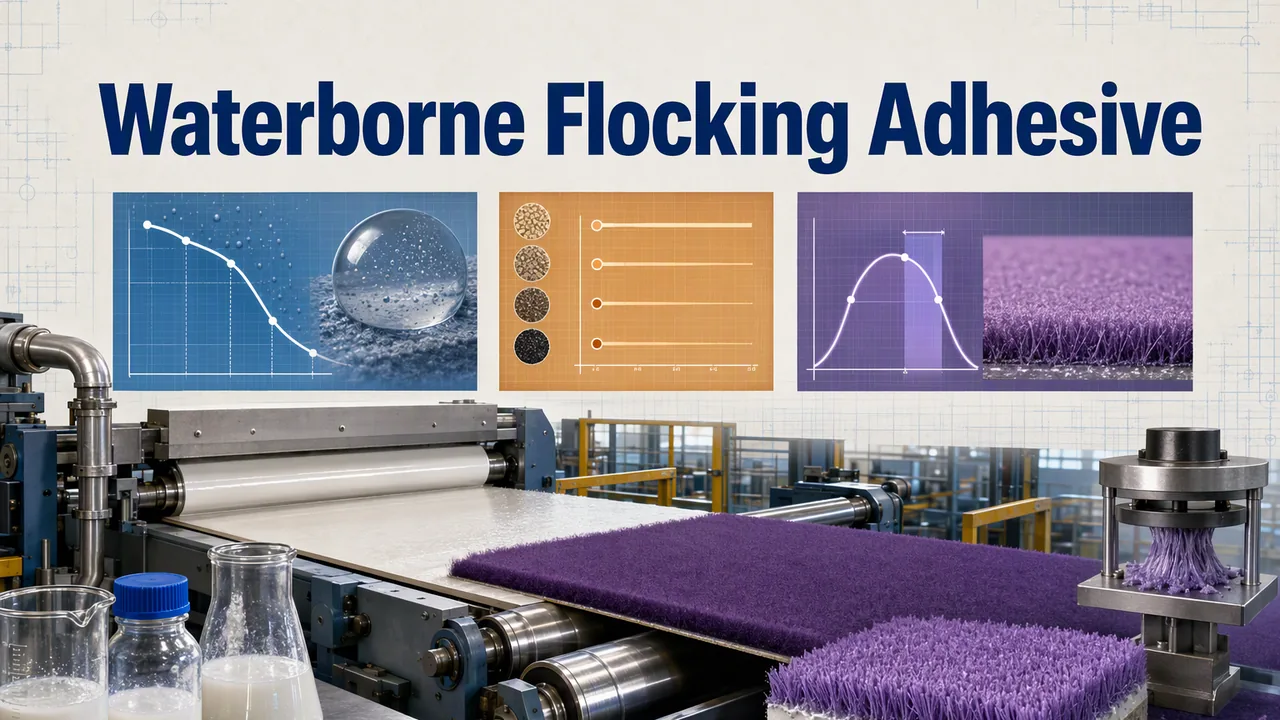
Adhesive flocking berbasis pelarut menjaga resinnya tetap terlarut, jadi pile bisa mendarat ke film yang masih cair beberapa menit kemudian. Lapisan itu juga tebal, sehingga bisa mencengkeram akar serat secara mekanis. Polyurethane waterborne datang sebagai partikel yang dibawa air. Film baru terbentuk setelah partikel-partikel itu menyatu, dan koalesensi adalah proses satu arah yang mulai begitu air meninggalkan permukaan.
Tack permukaan adalah separuh bagian yang terlihat dari kurva itu. YT-200 adalah dispersi alifatik anionik dengan solid 45 ± 1% dan pH 6–8. Produk ini mempertahankan permukaan basah yang lengket lebih lama dibandingkan sebagian besar binder di segmennya dalam rentang waterborne PU tersebut. Lebih lama bukan berarti selamanya. Begitu partikel bersentuhan dan melebur, pile mendarat di kulit film. Akarnya menempel di atas film, bukan di dalamnya. Panel terlihat benar di meja, lalu gagal pada gosokan sikat pertama di tempat pelanggan.
Dua keputusan mengikuti dari situ, dan keduanya adalah inti konversi. Anda menentukan di mana dalam pita viskositas adhesive sebaiknya berada. Lalu Anda mencari detik-detik antara cukup basah untuk menangkap dan cukup tertutup untuk menahan.
Memilih Grade Sesuai Cara Anda Berflocking
Pita viskositas yang tercantum pada YT-200 sengaja dibuat lebar, 100 sampai 1.000 mPa·s, karena head screen dan tangki celup menginginkan hal yang berlawanan. Beri tahu kami ujung mana yang dibutuhkan peralatan Anda sebelum drum dikemas, daripada mencoba menyetel batch 125 kg di lini dengan air.
| Metode flocking | Fungsi yang harus dipenuhi film | Titik awal kami |
|---|---|---|
| Flocking screen atau roller pada kertas dan film | Tetap tipis dan tajam, tidak tembus ke lembaran | Ujung bawah rentang, satu lintasan, pile dijatuhkan begitu head lewat |
| Coating celup dan semprot pada barang elastis | Ikut meregang bersama substrat dan kembali tanpa pile terlepas | Sesuai pasokan: padatan 45 ± 1% menghasilkan film kontinu yang lembut dan mudah mulur sesuai kebutuhan aplikasi ini |
| Flocking otomotif dan kulit waterborne | Tahan pelarut dan panas, sekaligus tetap pucat | Backbone alifatik sebagai basis, lalu crosslinker untuk memenuhi spesifikasi pelarut |
| Tumpukan pendek pada kain tenun terbuka | Lem harus sampai ke akar tanpa menutup pori tenunan | Dua lapis tipis dengan flash-off di antaranya, jangan sekali lapis tebal |
Kami jujur soal batasannya: adhesive waterborne tidak akan membentuk ketebalan bantalan yang sama dalam satu lapis seperti plastisol. Pile jenis velvet dengan handfeel tebal dan empuk itulah satu-satunya kasus di mana jalur solvent masih lebih murah per meter. Di situ ketebalan dibeli lewat adhesive-nya sendiri, bukan lewat zona pengeringan kedua.
Menentukan Jendela Tack di Line Anda Sendiri
Kami berhenti menebak angka ini dan mulai mengukurnya. Jalankan satu panel panjang, taburkan pile per pita dengan selang dua puluh detik setelah head lewat, lalu gosok tiap pita dengan sikat dan hitung sampai pile terangkat. Hasilnya satu panel berisi pita lulus dan gagal yang terlihat jelas, dan prosesnya makan waktu satu sore. Setelah itu semua parameter di line disetel mengacu ke jendela tersebut, bukan ke timing solvent yang lama.
Ada tiga variabel yang menggesernya, urut dari yang paling murah diperbaiki. Udara flash-off dan setpoint dryer menentukan kapan film menutup. Kelembapan menentukan apakah air bisa keluar sama sekali; di atas sekitar 75% RH jendelanya melebar, terdengar menguntungkan tapi sebenarnya itu masalah film yang terlalu lunak. Berat add-on menentukan berapa banyak resin mobile yang tersisa di akar saat pile menempel.
| Gejala pada roll | Kondisi film saat itu | Langkah pertama |
|---|---|---|
| Pile terlepas saat disikat atau ditempel tape, padahal coverage terlihat bagus | Pile jatuh setelah skin terbentuk, sehingga akarnya tidak pernah masuk ke dalam film | Perpendek jarak jatuh atau perlambat head, lalu ulangi uji tangga dua puluh detik |
| Tepi pola jadi kabur dan desainnya kehilangan ketajaman | Bulu jatuh ke film yang masih terlalu basah untuk menahan posisi, jadi seratnya bergeser | Tambahkan waktu flash-off sebelum flock head, satu tingkat demi satu tingkat |
| Ada bagian botak di tengah panel lebar | Lem mengering lebih dulu di tepi, atau celah head tidak rata di sepanjang lebar | Profil head di tiga titik dan cek aliran duct di atas bagian tengah meja |
| Terasa kaku seperti papan, dan coating retak saat dilipat | Add-on terlalu tinggi, atau dosis crosslinker berlebihan sehingga film mengeras | Turunkan pick-up weight dulu sebelum menyentuh level crosslinker |
| Bulu melepas noda pelarut atau noda air setelah dilap basah | Film sudah menyatu tapi belum benar-benar curing, jadi binder masih peka air | Ukur suhu film, bukan suhu udara oven, dan perpanjang waktu tinggal pada suhu tersebut |
| Viskositas di bak naik selama satu shift berjalan | Air menguap dari bak terbuka, ditambah sistem anionik yang bertemu sisa softener kationik | Tutup bak, dosis selalu baru, dan jangan pernah percaya softener dari batch sebelumnya |
Memperlebar Jendela Proses lewat Kimia
Kalau perbaikan mekanis sudah mentok, jendela prosesnya sendiri masih bisa dilebarkan. Di sinilah dua crosslinker yang kami simpan di rak berbeda cara kerjanya, dan bedanya terasa di lini flocking.
YT-G30 adalah karbodiimida polimerik. Senyawa ini bereaksi dengan gugus karboksil dalam resin, lambat pada suhu ruang dan cepat begitu film mengering dan menghangat. Profil seperti ini hampir ideal untuk kasus kami. Bak tetap terbuka sepanjang shift, dan ikatan terbentuk saat part masuk dryer, bukan saat masih mengendap di head. Ketahanan hidrolisisnya juga lebih baik, dan tidak perlu repot soal penanganan aziridin karena produk ini diposisikan sebagai pengganti yang tidak menyensitisasi untuk grade tersebut.
YT-6300 adalah curing agent anionik waterborne berbahan monomer alifatik, dengan kadar NCO 20,5 sampai 21,5%, yang bisa dicampur ke resin cukup dengan pengadukan tangan. Open time yang tercantum tiga sampai empat jam, jadi kekerasan serta ketahanan air dan kimianya didapat dalam hitungan satu shift, bukan sekadar sepanjang usia bak. Kadar NCO yang tinggi membuat dosisnya lebih rendah dibanding grade konvensional, dan sifat anti-yellowing-nya penting untuk pile berwarna muda. Keduanya terdokumentasi di lembar YT-G30 dan YT-6300 TDS.
Yang tidak bisa dilakukan crosslinker. Lapisan ini tidak akan memberi cengkeraman mekanis tebal seperti yang dihasilkan lapisan organosol, dan tidak mampu menyelamatkan pile yang sudah telanjur menempel di kulit yang tertutup. Kalau dosisnya berlebihan, masalahnya justru terbalik: film lebih cepat mengulit dan hand jadi kaku. Sebaiknya uji tangga dijalankan lebih dulu.
Yang Kami Uji Sebelum Lini Produksi Mempercayainya
- Panel tangga dua puluh detik, karena angka lain tidak ada artinya kalau timing jatuhnya salah.
- Retensi pile lewat hitungan sikat kaku pada pass band, dibaca sebelum dan sesudah conditioning, bukan hanya saat baru keluar dari dryer.
- Crock kering dan basah sesuai ISO 105-X12, sebab flock yang lolos coverage tapi gagal crocking adalah keluhan klasik di lini konversi.
- Lima kali pencucian pada 40 °C, lalu hitung sikat lagi. Di sinilah film yang kurang curing ketahuan, dan argumen yang sama kami pakai soal ketahanan cuci dan dry-clean.
- Hand dan gloss dinilai terhadap panel solvent yang sedang dipegang pelanggan, ditambah cek flex untuk semua yang akan dipakai di substrat elastis.
- Soal penyimpanan: YT-200 disimpan pada 5–30 °C selama dua belas bulan dan tidak boleh membeku, jadi kontainer musim dingin atau halaman gudang musim panas butuh rencana sebelum order pertama, bukan setelah drum tiba dalam keadaan dingin.
Minta YT-200 TDS dan kirimkan dua panel gagal plus panjang pile dan kecepatan head Anda. Kami akan menjalankan uji tangga pada kain Anda dan menuliskan jendela waterborne berdampingan dengan timing solvent Anda, secara tertulis.
Pertanyaan dari Uji Coba Flocking
Berapa banyak kecepatan line yang sebenarnya hilang kalau pakai adhesive waterborne?
Yang jadi kendala bukan adhesive-nya, melainkan flash-off-nya. Pada mesin pendek dengan flock head yang posisinya dekat di belakang aplikator, jendela proses bisa diselamatkan dengan memperlambat belt, dan itulah biaya yang jujur. Pada line yang sudah punya zona pengeringan, kecepatan biasanya tetap bisa dipertahankan karena air menguap selama jarak yang memang sudah Anda bayar.
Apakah softener dan aditif pigmen yang sekarang bisa tetap saya pakai?
Tidak otomatis. YT-200 bersifat anionik pada pH 6–8, jadi softener kationik akan memecahnya di trough dan gejalanya terbaca seperti masalah viskositas. Lakukan satu uji beaker sebelum satu drum. Aditif non-ionik adalah titik awal yang aman, dan untuk pasta pigmen pertanyaan muatan yang sama juga perlu dicek.
Mana yang sebaiknya dipakai lebih dulu, carbodiimide atau curing agent isosianat?
Kalau keluhannya open time di trough, mulai dari YT-G30, karena reaksinya pada suhu ruang memang sengaja dibuat lambat. Kalau keluhannya spesifikasi wash atau solvent setelah pile sudah menempel, mulai dari YT-6300 dan bekerja dalam batas waktu tiga sampai empat jamnya.
Kirimkan kain, pile, dan panel yang Anda tolak minggu ini: tanyakan ke lab aplikasi kami.