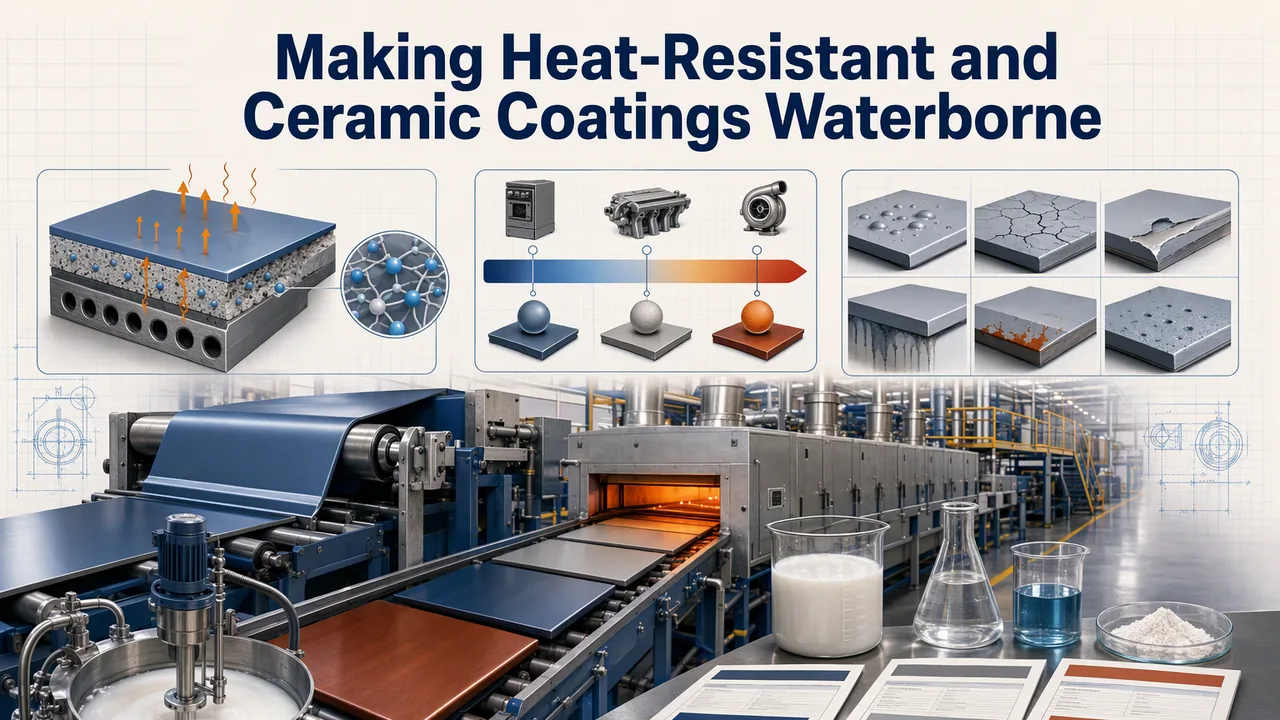
Die erste Linie, die ich umstellen sollte, fuhr einen Ethylsilikat-Primer auf Lösemittelbasis. Sie stand in einer Stanzerei: vierzig Teile pro Gestell, ein Tauchbad, und ein Ofen, der den halben Nachmittag damit verbrachte, Ethanol aus einer Kabine zu drücken. Die Verlängerung der Genehmigung im darauffolgenden Frühjahr brachte eine VOC-Obergrenze für das Gebäude. Die Frage kam in der Form, in der solche Fragen üblicherweise kommen: Läuft dieselbe Hitzebeständigkeit auch auf Wasser?
Zwölf Monate und drei umgebaute Anlagen später würde ich sagen: Das ist kein bloßer Verdünnerwechsel. In einer hitzebeständigen Beschichtung oder Keramikbeschichtung ist das Bindemittel ein temporäres Gerüst. Was den ersten Brand übersteht, ist das anorganische Netzwerk, das es hinterlässt. Fast alles, was sich während der Konversion ändert, dreht sich darum, wie langsam dieses Netzwerk sein Wasser abgibt.
Was das Bindemittel beim ersten Brand leistet
Lösemittelbasierte anorganische Systeme arbeiten bei Umgebungstemperatur über Hydrolyse. Alkoxygruppen treffen auf Luftfeuchte und werden zu Silanol. Anschließend verknüpfen sie sich zu Si-O-Si und setzen Ethanol frei – und genau dieser Ethanolanteil ist es, den Ihre Abluftreinigung quittiert. Auf dem Bauteil bleibt Silica zurück, dazu die Metalloxide, die der Pigmentanteil eingebracht hat. Deshalb ist ein korrekt ausgehärteter Ethylsilikat-Primer bei 400 °C unproblematisch, ein Epoxid dagegen nicht.
Der wasserbasierte Hitzeschutzweg trägt dasselbe Oxidgerüst in einem anderen Vehikel. Es handelt sich um eine alkalistabilisierte Silikatdispersion, die kondensiert, während das Wasser entweicht und der pH-Wert nach unten relaxiert. Unser Produkt ist YT-6033, ein anorganisches Silikatharz mit 32 ± 1 % Festkörper, pH 9–11, spezifisches Gewicht 1,208 bei 20 °C, ausgelegt für rund 1200 °C im Einsatz.
Anders ist die Trocknung – und zwar deutlich. Wasser braucht mehr Energie zum Verlassen eines Films als Ethanol. Ein Teil entweicht zudem über die Grenzfläche zum Untergrund statt über die Oberfläche, wodurch das Ablüftfenster länger wird. Die Werkstattluftfeuchte beginnt eine Rolle zu spielen, die sie vorher nie hatte. In unserem Labor haben wir mehr umgebaute Linien an genau diesem Punkt verloren als an allem, was die anorganische Chemie tut.
Wasserbasierte Type nach Einsatztemperatur wählen, nicht nach Bandgeschwindigkeit
Drei Schwellen entscheiden über die Rezeptur. Die Bandgeschwindigkeit bestimmt nur, wo sie liegen.
Unter etwa 120–150 °C Dauerlast sollten Sie anorganische Chemie gar nicht erst einkaufen. Ein konventionelles wasserbasiertes Polyurethan oder Acrylat erfüllt den Zweck und kostet weniger pro Kilo. Oberhalb dieses Fensters versagt ein PU-Film nicht im Ofen. Er versagt im ersten heißen Sommer auf der Versandpalette – eine unangenehmere Art, das herauszufinden. Für Möbel- und Tischlerarbeiten in diesem Bereich halten wir unsere Beschichtungstypen und ihre Kennwerte auf der Holzbeschichtung Seiten.
Keramik, Glas und Sanitärkeramik sind der interessante Mittelweg. Diese Beschichtungen sehen im Einsatz nie 200 °C, gebrannt wurden sie aber allein wegen der Härte bei 200 °C. Genau hier spielt ein einkomponentiges, lufttrocknendes anorganisches Silikon seine Stärke aus. YT-6505 läuft bei 18 ± 1 % Festkörper und pH 7–10 und erreicht 5H im Bleistifttest. YT-6508 läuft bei 20 ± 1 % Festkörper im selben pH-Fenster bei 4H–6H, mit spürbar mehr Zähigkeit für Bauteile, die sich biegen oder Temperaturwechsel durchlaufen. Beide haften auf Metall, Glas, Keramik, Kunststoff und Holz ohne separate Grundierung, und beide Datensätze stehen im YT-6505 und YT-6508 TDS -Datenblatt.
Oberhalb von etwa 600 °C, und überall dort, wo ein Film neben Hitze auch Wasser- und Lösemittelbeständigkeit halten muss, ist YT-6033 die einzige der drei Sorten, die noch einen zusammenhängenden Film aufweist, der das Bauteil schützt.
Seien wir ehrlich, was die Umstellung wirklich bringt – es ist nicht die Temperaturzahl. Auf der Keramikseite spart sie den Ofen. Eine Beschichtung, die ihre Härte an der Luft erreicht, verzieht keine Kunststoffblende, steht nicht als Engpass am Bandende und verbrennt kein Gas. Was sie nicht bringt, ist Tempo an einem kalten Morgen. YT-6508 härtet ohne Ofen aus, ja, doch die Vernetzung läuft bei Raumtemperatur langsam weiter. Die 4H–6H sagen also nur, was Ihr eigenes Härtungsprofil geliefert hat. Messen Sie es am eigenen Panel, bevor Sie es dem Kunden zusagen, und rechnen Sie damit, dass ein zu früh verpacktes Teil mit dem Abdruck seines eigenen Kartons zurückkommt. Die Kostenrechnung, die wir für die VOC-Reduktion in Industriebeschichtungen aufgestellt haben gilt genauso für anorganische Bindemittel – dort übernimmt der Ofen die Aufgabe des Koaleszenzmittels.
Sechs Wege, wie eine umgestellte Linie im ersten Monat scheitert
Jede Umstellung, die wir debuggt haben, traf auf einen Teil dieser Liste zu. Die Symptome sehen aus wie Beschichtungsfehler. Es sind Fehler im Wassermanagement.
| Symptom an der Linie | Was es Ihnen sagt | Erster Schritt |
|---|---|---|
| Milchige Trübung oder Blushing direkt nach dem ersten Trocknen | Wasser ist unter der Haut eingeschlossen, weil das Ablüften für die Luftfeuchte im Werk zu kurz war | Dem Teil 5–10 Minuten offenes Ablüften geben, bevor es Hitze sieht, dann den Ofen neu takten. Nicht die Solltemperatur hochsetzen, um die Trübung wegzubekommen |
| Nadelstiche entlang Schweißnähten und in Innenecken | Eingeschlossenes Wasser tritt aus einem gesinterten oder profilierten Stahlteil aus, nachdem die Oberfläche bereits angezogen hat | Dünnere erste Schicht mit längerem Ablüften. Bei Tauchgestellen vor dem Öffnen der Ofentür abtropfen lassen und abklopfen |
| Auf unbehandeltem Glas haftet es einwandfrei, auf einer glasierten Fliese überhaupt nicht | Anorganische Filme verankern sich an Oberflächenhydroxylen. Auf einer Glasur oder Reinigungsmittelrückständen bleibt davon so gut wie nichts zum Greifen | Glasur anrauen oder mit Flamme benetzen, dann vor der Charge den Gitterschnitt nach ISO 2409 fahren – nicht danach |
| Kreiden und Abpudern beim ersten Aufheizen | Eine organisch modifizierte Type, die über ihre Einsatzgrenze getrieben wurde, oder ein anorganischer Film mit zu viel organischem Pigment | Gebrauchstemperatur noch einmal gegen die Typentabelle prüfen. Danach die Pigmentbeladung neu ausbalancieren, statt das Bindemittel verantwortlich zu machen |
| Blitzrost auf blankem Stahl innerhalb einer Stunde nach dem Spritzen | pH 9–11 Silikat plus Wasser auf einer unbeschichteten Metalloberfläche | Blitzrostinhibitor zudosieren und das Teil innerhalb von 30 Minuten nach der Vorbereitung in die Grundierung bringen |
| Viskosität steigt im Fass oder IBC in Richtung Gel | Pufferamin entweicht über einen offenen Deckel oder bei warmer Lagerung. Die pH-Verschiebung zieht die Dispersion nach unten | Geschlossene Dosierung, Deckel drauf, und Ware zwischen 5–30 °C lagern – das ist das Lagerfenster auf dem YT-6033 TDS |
So qualifizieren wir ein konvertiertes Bauteil
Sechs Prüfungen. Wir fahren sie auf dem Kundenuntergrund und nicht auf einem sauberen Stahl-Drawdown – denn genau dort scheitert die Sache meistens.
- Bleistifthärte nach ASTM D3363. Gemessen an beiden Enden des Härtungsfensters, das die Linie tatsächlich hergibt.
- Gitterschnitt-Haftung nach ISO 2409 auf der realen Oberfläche. Gereinigten und bewitterten Zustand getrennt prüfen.
- Ein Ofenzyklus mit einem punktgeschweißten Thermoelement am Bauteil – dem Sollwert trauen wir nicht. Aufheizen bis Zieltemperatur, eine Stunde halten, abkühlen, dann bei 200, 400 und 600 °C fotografieren.
- Feuchtwärme bei 40 °C und 90 % relativer Feuchte über 240 Stunden. Hier kippen wasserbasierte Umstellungen spät – und genau diesen Test lassen die meisten Betriebe aus.
- Glanzgrad bei 60° vor und nach dieser Feuchtwärme. Für jede Antischmutz-Aussage, die Sie drucken wollen, zusätzlich ein Kohlemarker-Wischtest auf glasiertem Untergrund.
- Drei Frost-Tau-Zyklen, bevor Sie einen Container abnehmen. Silikatdispersionen sind nicht frostbeständig, und YT-6033 gehört ebenfalls dazu.
Sechs bis acht Wochen sind ein realistisches Qualifizierungsbudget für eine Umstellung. Die Fehlschläge folgen einem Muster, das man kennen sollte. Bei den letzten fünf Linien, die wir mit umgestellt haben, kam die erste Ablehnung über die Haftung auf glasiertem Untergrund oder über Feuchtwärme. An der Wärmebeständigkeit ist keine gescheitert.
Die Sorten im Überblick
Drei Sorten, drei verschiedene Aufgaben. Die Parameterspalten sind veröffentlichte Werte. Die letzte Spalte zeigt, wofür wir sie tatsächlich im Einsatz sehen.
| Type | Chemie | Feststoffgehalt | pH | Härte / Wärme | Einsatzbereich |
|---|---|---|---|---|---|
| YT-6033 | Anorganisches Silikatharz | 32 ± 1% | 9–11 | rund 1200 °C im Dauerbetrieb | Industrielacke auf heißen Bauteilen, Bodenbeschichtungen auf harten Untergründen, Klarlacke für Kunst und Holz, die Witterung und Hitze abkönnen müssen |
| YT-6505 | modifiziertes anorganisches Silikon, 1K, lufttrocknend | 18 ± 1% | 7–10 | 5H Bleistifthärte | Sanitärkeramik, Keramik- und Glasoberflächen, Terrazzo und gehärtete Böden, wo Kratz- und Fleckenbeständigkeit über den Verkauf entscheiden |
| YT-6508 | modifiziertes anorganisches Silikon, 1K, lufttrocknend | 20 ± 1% | 7–10 | 4H–6H, zäherer Film | Beschichtung und Verklebung auf Keramik und Glas, Tunnelpaneelen, Bauteilen, die sich verwinden oder Temperaturzyklen durchlaufen |
Nehmen Sie den langweiligen Teil, wenn sonst nichts bleibt. Der Druck, der die Umstellung ausgelöst hat, ist noch da, und die EPA-VOC-Leitlinie, die ihn untermauert hat, ist seit dem Tag Ihrer Wirtschaftlichkeitsrechnung nicht weicher geworden. Wenn Ihre Lösemittellinie Glanzgrad und Haftung bereits trifft, wird eine wasserbasierte anorganische Beschichtung diese Werte im ersten Durchgang nicht schlagen. Klären Sie, ob die Genehmigung wirklich der Grund ist, bevor Sie acht Wochen damit verbringen, es herauszufinden. Wenn ja: nehmen Sie die zwei schwierigsten Bauteile, die Sie haben, und schicken Sie sie mit Ihrem Ofenprofil. Wir stellen die Wasserwerte neben die Lösemittelwerte auf demselben Substrat.
Fragen aus dem Umstellungsversuch
Hält eine wasserbasierte anorganische Beschichtung dieselbe Temperatur aus wie das Ethylsilikat, das sie ersetzt?
Bei Temperatur ja. Beide enden als Oxidnetzwerk, und YT-6033 ist bis etwa 1200 °C ausgelegt. Der Lösemitteleimer behält zwei engere Vorteile: das Ablüften auf kaltem Stahl und den Anfangsgriff auf glasierter oder kaum vorbereiteter Oberfläche. Beides sind keine Hitzeargumente. Beides lässt sich über die Vorbereitungszeit lösen.
Brauche ich den Ofen noch?
Für die beiden lufttrocknenden Typen nein, und genau da liegt meist die ganze Wirtschaftlichkeit. Beim Silikat muss das Wasser ausgetrieben werden statt einfach wegzudiffundieren. Ein warmes Ablüften bringt dafür mehr als eine längere Verweilzeit bei Umgebungstemperatur. Wie viel mehr, zeigt ein Linienversuch, und den fahren wir lieber gegen Ihr Bauteil, als ihn per E-Mail zu schätzen.
Läuft es durch meine vorhandene Spritzanlage?
Größtenteils ja, mit einem harten Vorbehalt. Ein Silikat mit pH 9–11 greift den benetzten Aluminiumpfad an und ist auch gegenüber Kohlenstoffstahl nicht freundlich. Edelstahl- oder kunststoffbeschichtete Pumpen und Fluidwege sind der Ausgangspunkt, kein Upgrade. Spülen Sie vor Schichtende mit Wasser. Die YT-6505 und YT-6508 Die Dispersionen liegen bei 18–20 % Festkörper, deshalb lassen sich die Düsengrößen in der Regel ohne Umstände von der Lösemittelspritze übernehmen.
Schicken Sie uns das Substrat, das fehlerhafte Blech und die Ofenkurve. Wir fahren dieselben sechs Prüfungen und stellen die Ergebnisse neben Ihre aktuelle Linie: fragen Sie unser Applikationslabor.